摘要:本文结合近十年十余条离散制造自动化线的项目落地经验,梳理工厂自动化从方案设计、元件选型到现场调试中,多数中级工程师容易忽略的实操细节,分享实际项目中的踩坑经验与权衡思路,为自动化项目落地提供可参考的实操准则。
上个月去东莞那家汽配厂调试新上的新能源电池壳自动化线,刚进厂房就看到项目组四五个人围着控制柜蹲着抽烟,脸色黑得像锅底。整条线停了三个小时,PLC和从站模块的通讯断断续续,根本跑不起来。
问题出在哪?为了省不到两千块的模块钱,选了无屏蔽的国产Profinet从站,强电弱电又走了同一个桥架,现场十几台变频器的电磁干扰直接把通讯信号冲没了。
这种坑,我踩过,也见过太多新人踩。工厂自动化哪里是对着选型手册拼参数就能成的?
方案设计阶段:别为了凑“全自动化”硬堆设备
很多甲方一开口就是要全自动化,要做到无人值守,很多设计师也顺着甲方的意思,把能自动化的工位全堆上设备,最后预算超了一半,运行良率还上不去。
前年我接了一个电子连接器的组装订单,客户一开始要求所有工位全自动化,光上料摆盘就要加一套视觉定位系统,报价十几万。我去车间转了一圈,看到工人招临时工才不到四千块一个月,这个工位的零件公差散,小到只有两毫米,视觉定位经常抓偏,反而不如人工摆盘快。
最后改了方案:人工摆盘,半自动锁附加检测,总造价不到三万,良率还比原先的全自动化方案高两个百分点。回本时间不到半年。
谁能说这不是一个好的自动化方案?
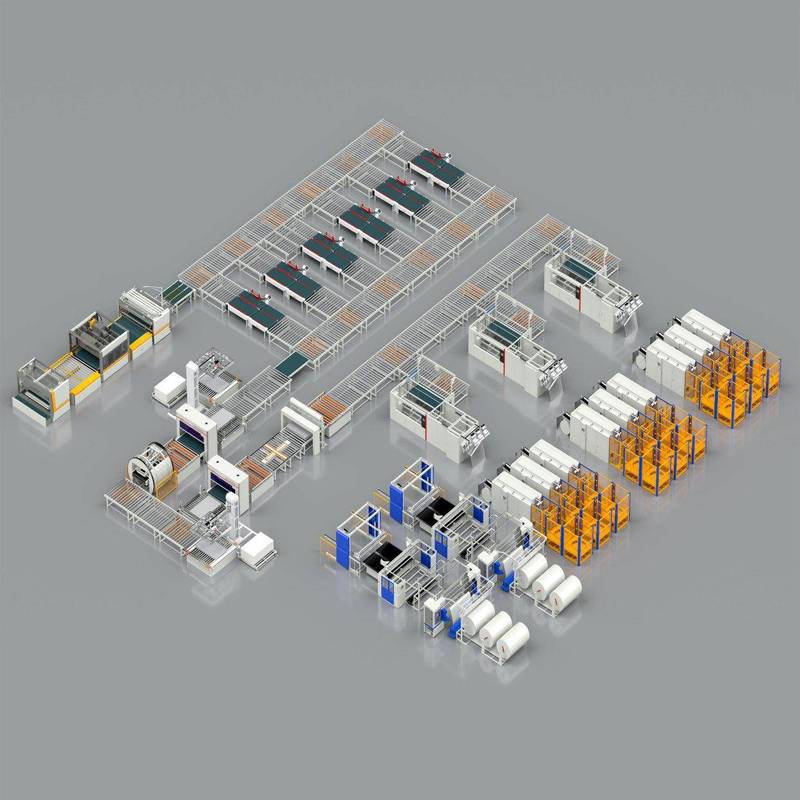
还有一个最容易踩的坑,IO点数不留冗余。很多新手设计师卡着实际用到的点数选PLC,为了省几千块,刚好把点数用完。我做设计这么多年,不管你算出来多少点,硬加15%的冗余量,遵循IEC 61131-2的设计规范,数字量留15%,模拟量至少留两个空闲通道,通讯口至少留一个扩展位。
之前有个刚晋升的工程师不信邪,为了给项目省两千块,选了刚好点数的小型PLC,结果试生产的时候发现要加三个定位传感器预防工件叠料,没点了。最后只能花八千多换整台PLC,还延误了一周工期,甲方罚了项目款,算下来亏了快五万。
这事我笑了他快半年。
元件选型:不要盲目追新追高端,稳定性永远排第一
说实话,现在很多工程师选元件,就爱挑最新款的,参数最高的,觉得这样才够专业。实际上工厂自动化项目,能用成熟元件解决的,别碰新出的冷门款。
就说伺服和步进的选型,很多人觉得伺服精度高,所有工位都上伺服。我见过一条包装线,所有输送挡缸工位全上了伺服,成本比用步进加定位块高了三倍,实际运行精度要求也就±0.5mm,步进完全能满足。而且步进没有编码器线,现场油污多,反而故障率比伺服低太多。
我自己选的原则,只要定位精度要求高于±0.1mm,或者需要高速响应,才用伺服。其余普通工位,步进加减速机够了,能省三分之二的成本,稳定性还更好。
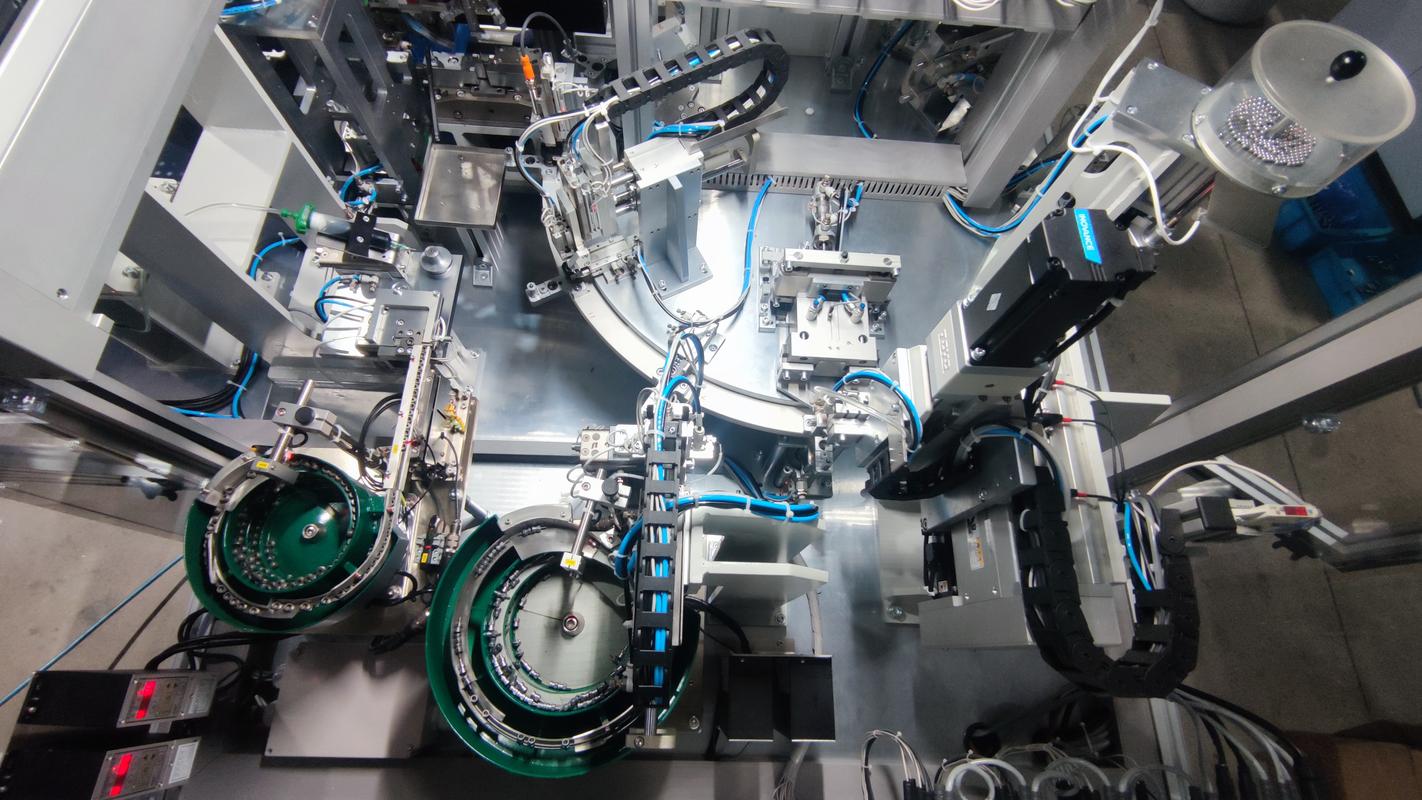
去年做光伏支架钻孔线踩过一个坑,至今印象深刻。当时怕铝屑进模组,选了封闭式同步带线性模组,想着密封好肯定没问题。结果不到一个月,同步带就被卡进去的铝屑磨断了,停产换带耽误了两天生产,甲方扣了我们五个点的验收款。
后来换成开式滚珠丝杆模组,加了一套定时吹气清屑的机构,用到现在两年多,一点问题都没有。防护不是光靠密封就够了,要结合现场的碎屑类型想办法,这个经验我记到现在。
还有防护等级,很多人图便宜选IP54的电机放在冲压焊接车间,不到半年电机里面进满了油和铁屑,直接烧绕组。按照GB 7251.1的要求,金属加工车间暴露的设备电机,防护等级最低要求是IP65,多花几百块,能省你每年好几次拆机维修的功夫。
现场调试:不起眼的细节,往往能决定项目成败
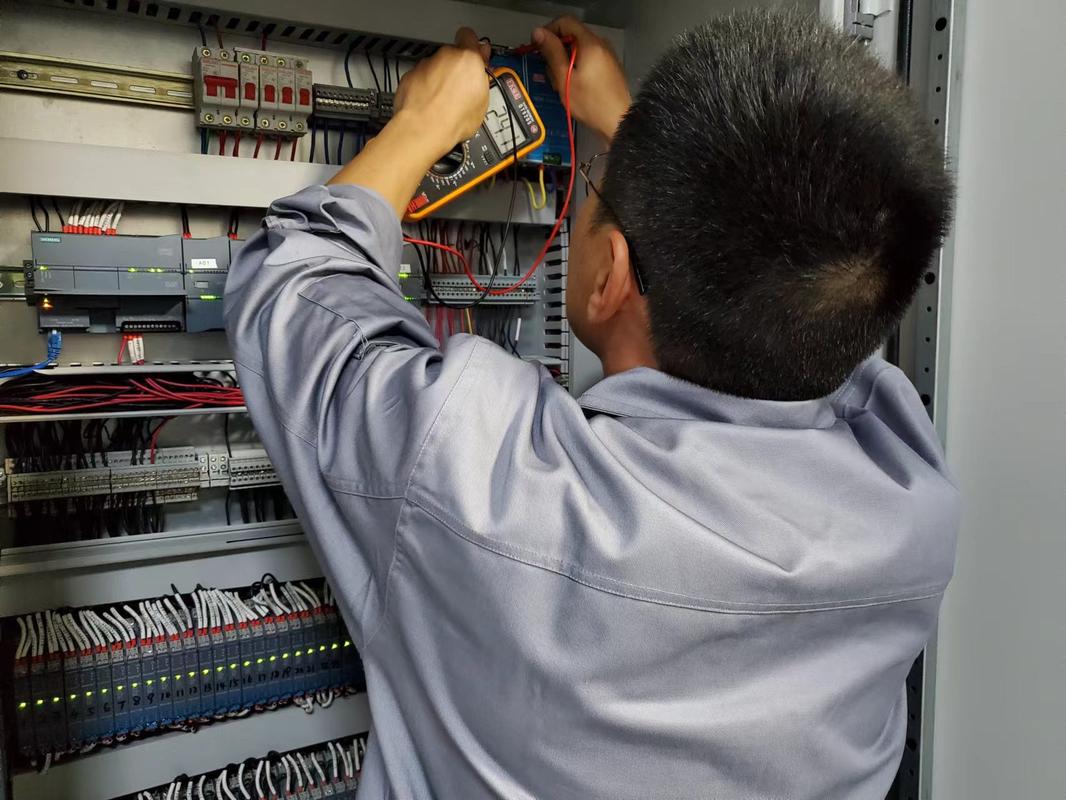
做项目,方案再好,选型再对,调试的时候不注意细节,照样翻船。
说一个安全相关的,很多新手设计师省成本,急停回路走PLC程序控制输出,不做硬接线切断动力。这个是绝对要命的。GB 16796-2009《机械安全 安全防护的基本要求》里明确规定,急停回路必须采用硬接线直接切断动力回路,不能依赖PLC软件逻辑。我见过一家小工厂自己改的自动化线,急停走程序,PLC跑飞之后,按急停根本没反应,直接出了卷进机械的安全事故,这个红线绝对不能碰。
还有伺服惯量匹配,很多中级工程师选伺服只看功率,不算负载惯量比。按照行业通用准则,负载惯量JL和电机惯量JM的比值,要求JL/JM ≤ 5~10,垂直运动负载最好不超过5。要是惯量比太大,伺服启停必然抖,定位精度永远达不到,你调参数调半个月都没用,最后换个大惯量电机,问题立马解决,这个我最少碰过三次。
还有动力线线径,很多人按照额定电流选线,不考虑长线压降。比如3kW的伺服电机,额定电流大概6A,按照表格1.5平方铜线够了,但是如果线长超过10米,压降就能到10V左右,超过了额定电压3%的允许值,满负载运行的时候伺服就会误报过载,你找半天都找不到原因。算一下压降,按照U=IR,把压降控制在额定电压的3%以内,10米以上的3kW伺服,老老实实选2.5平方的线,多花不了几十块,省大事。
最后想说
工厂自动化从来不是比谁的方案更先进,比谁用的元件更高端。是看你的方案能不能适配客户的产量、产品特性、维护能力,能不能稳定赚钱。适合的,才是最好的。很多时候,少点贪大求全,多点务实权衡,项目反而能成的更顺。
