摘要:现在很多工厂一提降本增效,第一反应就是上新设备、砍运维预算,要么就是喊口号压指标。干机械设计快二十年,我见过太多花了大价钱没拿到结果的项目,其实大部分工厂,只要挖透现有设备和设计的空间,不用投多少钱就能拿到实打实的收益。
别盯着大项目,先挖现有设备的设计冗余
去年去南方一个汽配冲压厂做技术支持,厂长拉着我吐槽,说一年备件成本快两百万,降不下来,想上新的自动送料线,预算要大几百万,拿不出来。
我蹲在车间看了大半天,发现送料导轨的设计太有意思了。原来的设计工程师怕载荷不够,把120mm宽就够用的导轨,硬生生加宽到150mm,还全用的进口耐磨淬火铬钢。按工件最大1.2吨的重量,送料频率每分钟18次算,线接触压力才12MPa,远低于国产45号钢淬火后的许用压力25MPa,留了快三倍的安全余量。
疯了。
按GB/T 1800.2-2009的公差标准,原来设计给的H7公差完全没必要,送料导轨只要H8就能满足定位要求,精度足够,加工成本还低一半。我们当时就做了改造方案,把导轨多余的30mm余量铣掉,换成国产45号钢淬火备件。
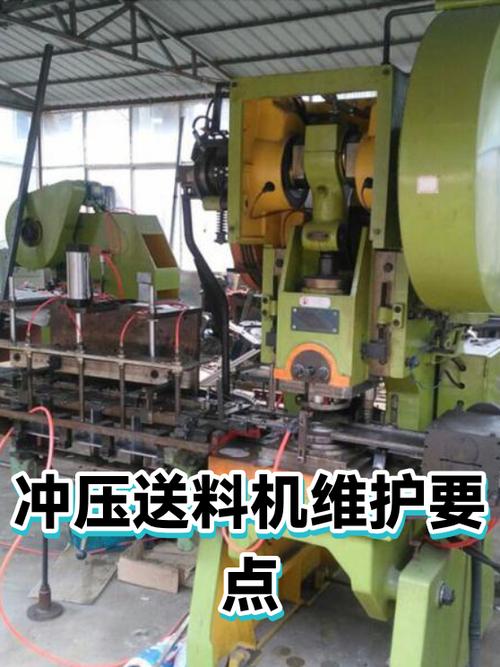
算下来单根导轨备件成本直接降了68%,一年下来备件钱省了快80万。改造到现在快两年,没出过一次精度超差的问题。
说实话,这种过度设计的情况,我在大大小小快二十个工厂都见过。老工程师画图习惯留余量,一留就留多,美其名曰安全第一,本质就是没算过实际工况,把成本堆出来换心安。现在材料性能比三十年前翻了快一倍,原来的老经验早就该更新了。
工艺联动改设计,抠出隐形成本
降本最容易出效果的地方,其实是隐形成本。什么是隐形成本?二次加工的时间、换产的等待、报废的工件,这些东西不直接体现在物料成本里,积少成多就是大开销。
前几年给山东一家农机厂做焊接机架的设计优化,原来的设计是12个分散的连接孔,每个孔的规格都不一样,焊完之后还要二次划线镗孔,换一次产要调四个小时夹具,废品率一直稳定在2.3%左右,每个月光报废的机架就要损失快十万。
我们改的时候没动整体结构,就改了两个地方:第一,把所有连接孔统一成两种规格,位置公差按GB/T 50017-2017钢结构设计标准,放宽到0.5mm,原来要求的0.2mm完全没必要,装配根本用不到这么高的精度;第二,直接在焊接胎架上加了固定式钻模,焊完不用卸工件,直接钻完孔再下来,省了二次划线镗孔的步骤。
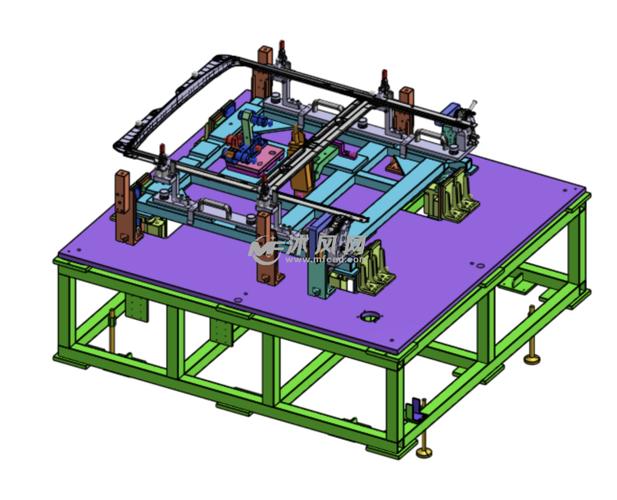
改完之后啥效果?换产时间从4小时降到40分钟,废品率直接掉到0.3%以下,每个机架的加工时间省了12分钟,一条生产线一年多产出快三千台机架,相当于不用扩产就多了十分之一的产能。
不过话说回来,现在很多设计工程师坐在办公室画图,根本不去车间看实际加工,画出来的东西好看是好看,加工起来全是坑,成本自然下不来。多蹲半天车间,比你算一百次理论值有用。
降本要算全生命周期账,别踩短期砍预算的坑
我见过最多的坑,就是为了降本而降本,盯着眼前的那点采购成本,吃了长期的大亏。
前年有个建材厂的老板找我,说为了降输送线的成本,把原来用的品牌轴承换成了小厂的无密封轴承,单个轴承便宜了12块钱,一条线180个托辊,省了两千多块钱,结果呢?车间里粉尘大,三个月轴承就磨坏了,换一次轴承要停线8小时,停一次线损失十几万,三个月换一次,一年光停线损失就大几十万。省了两千,亏了几十万,这帐怎么算的?
真的不值当。
后来我们给改了方案,换成带双密封圈的正规品牌轴承,单个贵了8块钱,一条线才多花一千多块,寿命从三个月延长到两年半,算下来一年省了快六十万的停线和更换人工成本。
降本从来不是砍该花的钱,是把钱花在该花的地方,算全生命周期成本,而不是只算买的时候那点钱。我还见过厂长为了省几万块的润滑油钱,把设备的专用齿轮油换成了最便宜的机械油,结果一年磨坏三个减速齿轮,换齿轮加停线花了二十多万,亏到姥姥家。
对吧?很多时候便宜才是真的贵,这个道理放到工厂降本里太对了。
结论:工厂降本增效从来不是什么高大上的十亿级改造项目,也不是喊口号压指标就能出来效果的。就是蹲在车间里,一个个零件量,一个个工序算,把多余的设计冗余去掉,把不合理的工艺接口改了,该花的钱不省,该抠的地方一分都不饶,积少成多,收益比你砸一堆钱上新设备还实在。
