不少中级工程师刚接手产线升级项目,第一个任务就是上产线参数监控。十有八九做完了,才发现系统除了偶尔弹个报警,根本帮不上生产。以下都是我跑了二十多条实体产线攒出来的干货,没有空架子。
为什么八成工厂的产线参数监控都是摆设
我待过的汽车冲压车间,前五年用的老系统,就是把每个设备的电流、压力、温度读到中控,超了上下限就响铃。夜班操作工听到铃都懒得动。要么是误报,要么就是已经出问题了才报警。
去年帮东莞一家做汽车结构件的冲压厂改系统,他们三年前花大几十万上了SCADA,一套模具磨坏了快十万块,系统愣是没提前预警。为什么?他们只监控了冲床的总电流,没把冲压力的渐变和模具编号绑定。模具磨损,冲压力是一点点涨的,没到绝对上限,系统根本不说话。
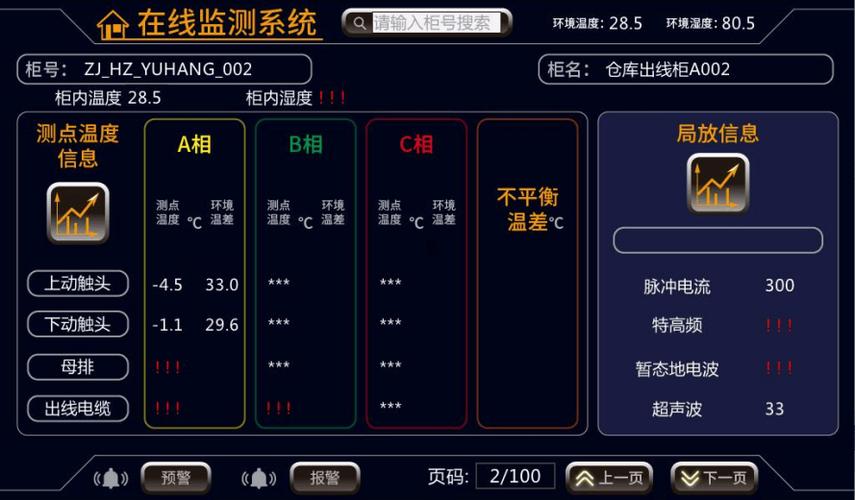
很多人做参数监控,一开始就跑偏。盯着传感器买最贵的,看板做最花的,就是没想清楚,每个参数要解决什么问题。要抓模具磨损,就得监测每一次冲压的峰值压力,不是一小时采一次总电流。要抓电机故障,就得采振动频谱,不是只看表面温度。方向错了,钱砸多少都是打水漂。
落地产线参数监控必须做的三个取舍
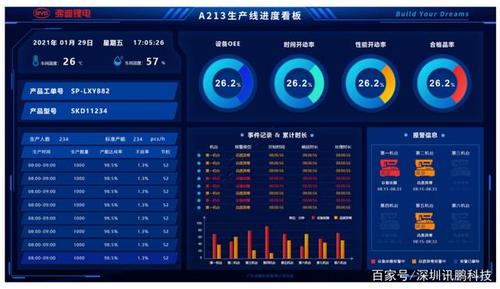
第一个就是采样频率的取舍,很多新手觉得,采样越快,数据越准。错。按照GB/T 40648-2021 智能制造 生产设备监控系统通用技术要求,旋转设备的振动采样频率至少要达到工作转速频率的8倍,这个是硬标准不能降。但是输送线的皮带跑偏位移、车间环境温湿度,1Hz采样都嫌多。
我们三年前上第一条新能源电池线的时候,图省事把所有参数都设成100Hz,不到三个月存储就满了,扩容服务器又花了二十多万。心疼死我了。
然后是存储位置的取舍。说实话,现在到处都喊上云,中小工厂真没必要把所有数据都往云端传。核心工艺参数本地存半年,只有异常数据和每日统计数据上传,既省带宽成本,断网也不会丢数据。去年广州一家包装厂,全厂云端,运营商挖断光缆断网四个小时,连产线都停了,这个坑谁踩谁知道。
再就是报警的取舍。刚上线那会,我们怕漏问题,只要参数偏离一点就给生产班长发推送。结果呢?班长一天收三四十条推送,多是环境温度变了1度这种小事,后来真的压装温度超了阈值,他直接当误报挂了,差点报废一整箱电芯。
现在我们做,都分三级:一级异常(比如电机振动超标)秒发手机+现场响铃,二级异常(比如参数慢慢偏离基线)班后统计提醒,三级偏差(温度变个1、2度)只记录不报警。清净多了,报警响应率从原来的不到30%涨到100%。
从“看数据”到“降损失”的进阶要点
产线参数监控,终极目的不是给老板做个好看的看板,是帮生产降本提效。我印象最深的是前年的新能源模组装配线项目,压装工序一直稳定有3%左右的不合格率,找了大半年找不到原因。
我们把拧紧扭矩、压装力、车间环境温度三个参数做了关联监控,跑了半个月数据出来一看,嘿,不合格品90%都出现在早上开班前两个小时。那段时间车间温度比白班低8-10度,铝件收缩,预设的压装行程不对,自然不合格。把压装参数按环境温度做了自动补偿之后,不合格率直接掉到0.2%,一年省了小两百万的原材料成本。
现在很多人一提到参数监控就喊AI预测故障,对吧?不过话说回来,对大部分工厂来说,先把参数基线做对,比什么花里胡哨的AI都有用。什么是对的基线?不是拿设计值当基线,是拿连续一个月生产良品的参数,算出95%置信区间,行业通用公式是:$P(\mu – 1.96\sigma < X < \mu + 1.96\sigma) = 95\%$,这个算法经得住推敲,不会错。
基线出来之后,参数只要出了这个区间就预警,还没到报废阈值就能提前处理,真正做到防患于未然。常见的坑就是,把不同型号产品的参数混在一起算基线,出来的区间宽得能开卡车,稍微偏一点根本看不出来,等于白做。还有就是,基线半年一年都不更新,产线设备老化了,参数本来就飘了,预警还是按两年前的来,误报一堆,没人当真。
我见过太多产线升级,把产线参数监控做成了面子工程,屏幕够大,颜色够多,就是解决不了实际问题。其实说白了,就是没沉下心把每个工艺参数的作用摸透。你给产线装对了传感器,设对了预警,哪怕只有十个核心参数,比你采一百个没用的数据管用多了。
做工程从来都不是拼谁的功能多,是拼谁能解决真问题。
