学生最容易踩的坑:把设计和制造割开
现在学生练手,都是在电脑上画三维,跑仿真,出二维图纸,从头到尾没碰过毛坯,没见过刀怎么下。他们记的知识点都是「圆角减少应力集中」,所以全给加上,忘了问一句,这个圆角,工人切得出来吗?
R3的内壁圆角,要用直径小于6mm的刀头伸进去走刀,普通加工中心刀杆细了抖,切出来精度差,专门换细刀还要重新对刀调参数,耽误大半天功夫,不加钱谁干?
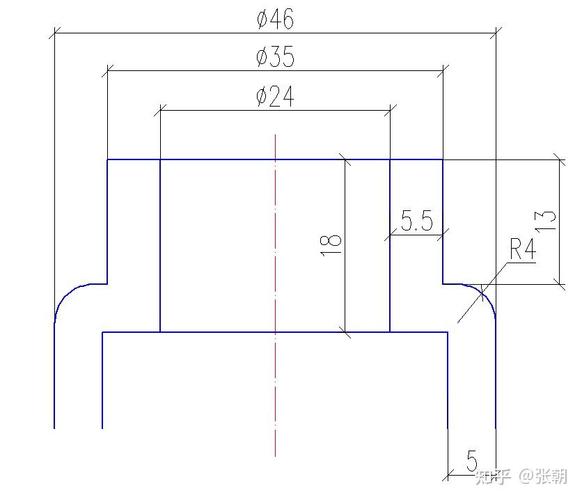
学生当时还跟我杠,说课本上没说不能加R3啊。我没跟他辩,直接带他去车间,找李师傅拿了一块报废的箱体料,指着边角给他看,批量生产的箱体,浇出来本来就有自然圆角,R都在5以上,你非要内壁再加R3,不是多此一举找事做?他瞬间就哑了。
哦,原来优化不是往设计里加东西,是先把没用的要求砍掉。
优化不是砍工序,是挪工序
改完圆角,还有一个问题。他这个播种机机架是三块钢板焊起来的,所有安装孔都放在焊接之后再加工。理由是焊接变形,焊完加工能保证精度。听起来没错对不对?实际呢?焊完之后机架整体变形,装夹就要校半个钟头,钻完八个孔,孔位偏差超标的有一半,还要返工磨。
说实话,我当时也没想到更好的办法,还是李师傅给提的醒。能不能把定位孔前置?
工序前置不是新理论,但学生从来不会主动往自己的设计上套。三块钢板下料之后,先钻好定位孔,用销钉定位锁死再焊接,焊接变形被销钉拉住了,变形量直接缩小八成,焊完只需要扩一下成品孔就搞定,省了校形,省了装夹时间,算下来,单台加工时间直接少了四十分钟,成本降了两成还多。
学生改完工艺之后回去找外协厂,人家直接按原来的报价接了,一周就出了样品,拿到学校的时候,他脸上都发光。不过话说回来,这种调整,你在课本上能找到标准答案吗?找不到的,全靠跟一线工人聊天聊出来的。
课堂要留的,是试错空间不是标准答案
这件事之后我改了方向设计课程的作业要求。原来要求学生交三维模型加工程序清单就够,现在不行。必须抽三天时间泡在学校实训车间,跟加工师傅聊,记下三个师傅最吐槽的工序问题,再回头改自己的设计。
上个月收作业,有个女生做康复机器人外骨骼,原来设计了六个不同规格的内六角孔,听完师傅吐槽,直接换成统一规格,说师傅换刀就要换十分钟,统一之后省好多事。我看完特别感慨。
很多时候我们讲制造流程优化,都在讲各种模型,讲数据降本,把学生绕得云里雾里。其实落地到一个普通的小批量产品,优化就是这么点事:别给工人添不必要的麻烦,别为了纸面的参数加没用的工序,把顺序调对,把多余的要求砍掉,就够了。
我之前碰到过不少学生,一上来就说要优化全流程,要降本多少多少,听起来很唬人,一问连车间门朝哪开都不知道。这种设计,画得再漂亮,也只是电脑里的模型,变不成实实在在的产品。
现在我上课第一节课,就带着学生去车间逛,摸一下铸坯,看一下换刀,闻一下切削液的味道,比讲十节课理论都有用。
那个做播种机的学生,毕设答辩的时候,把改前后的加工单贴在了展板上,评委老师都夸,说这才是真的机械设计,不是画图纸。说实话,我当时挺欣慰的。我们做机械设计教育,教的不是怎么画漂亮的图,是教怎么造出能用的东西。这句话说烂了,但真做到,要走的弯路还多着呢。
