不少中级工程师刚接手产线优化,上来就想搞大动作,结果钱花了不少,产出没见涨。本文结合我在主机厂冲压焊接线做的三次优化迭代项目,讲透落地过程里的踩坑、权衡和实际操作要点,都是真金白银砸出来的经验。
从拍脑袋改到数据驱动,第一个坑就在这里
三年前我刚接手华东基地的四门冲压线,线体OEE一直卡在71%左右,生产部天天催着改工艺提产能。当时组里几个年轻工程师,第一天看线就拍板:换模速度慢,换大推力气缸,加同步机构就能提速。
说干就干。三十多万砸进去,改完一试。换模速度确实快了8%,可气缸缸径从80mm加到100mm,气动系统的耗气量涨了17%,每月多掏一万多的气费,不到一年就把省出来的产能利润亏没了。
问题出在哪?大家都盯着“速度慢”这个表象,没人去数一周下来到底是什么原因拖慢了换模。
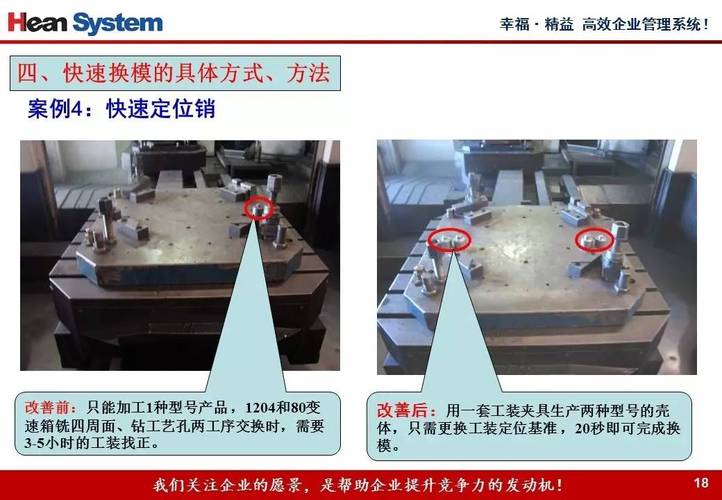
我们拉着换模班的班长蹲线记了五天,每一次换模的停顿都记下来。才发现,所谓的“换模慢”,76%的停顿都花在人工调整模具偏位上,模具推到位之后,四个定位销总有一两个对不准,要摇千斤顶顶半天调整。气缸走得再快,还是要等工人调。
白忙活。
说不懊恼是假的。
迭代不是堆改进,要抓核心约束
说实话,吃了这次亏之后,我们才慢慢摸对产线工艺优化迭代的路子。不是上来就改硬件,是先找核心约束。
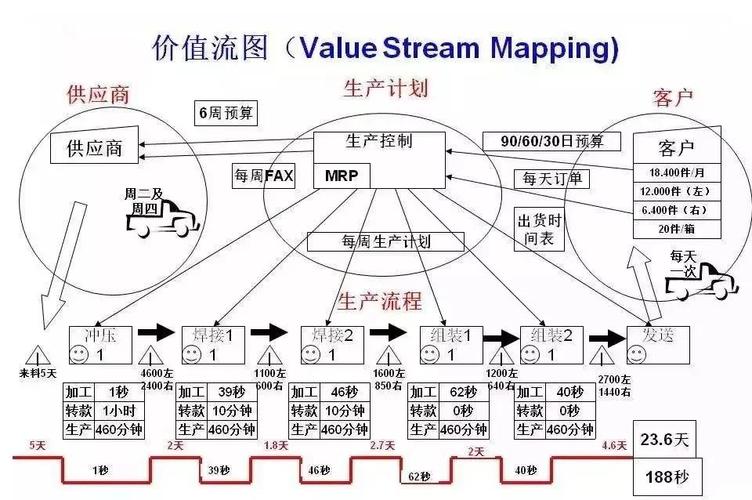
核心约束就是那个拖慢整条线的瓶颈,其他环节再快,也绕不开它。我们当时把五天的记录整理出来,画损失分布,模具定位偏差占了所有换模损失的七成多,这就是核心约束。
原来的定位孔和定位销用的是GB/T 1800.2-2009的IT8级配合,间隙最大能到0.28mm,每次模具吊上来,偏个零点几毫米太正常,推到位之后肯定要调。我们当时算过,改成IT7级配合,最大间隙控制在0.12mm以内,再加两块45号钢的预导向斜块,让模具推到位之前先对中,成本才多少?连工带料八千多。
改完试生产,你说神奇不神奇?平均换模时间从12分15秒,直接降到4分40秒。OEE一周就涨到85.7%,每个月多出来近3000套四门总成的产能。
三十万的大修改不如八千块的小调整!这种事,没在产线蹲过的人根本不信。
不过话说回来,迭代也不是一次就到位。我们改完定位之后,又花了两周迭代换模的工序顺序,原来先气锁再调定位,改成先预调再气锁,又省了一分钟。又过了一个月,把换模工具放到线边的定点工位,不用工人去工具房拿,又省了四十多秒。小步快跑,每次动一个变量,测完数据再动下一个,比一次性改十个地方靠谱多了。
迭代收尾的隐形门槛:标准化锁死成果
我见过太多优化,做完头三个月效果很好,过半年打回原形。为什么?没人把优化的成果锁死。
我们那次改完定位,刚满三个月,我去查数据,发现平均换模时间又回到了8分钟。当时吓出一身冷汗,以为定位销磨坏了,拆下来一看,定位销磨损量才0.03mm,远没到更换阈值。蹲线看了两次换模才发现,新工人不知道导向斜槽要每班清铁屑,积了三四个毫米的铁屑,模具顶到位自然就偏了,又要人工调。
原来的标准作业指导书里,根本没加“每班清理定位导向槽”这一条。老工人知道要清,新人没人教,就慢慢回到老样子了。
从那之后,我每次做完一轮工艺迭代,第一件事不是写项目总结报功,是改所有的工艺文件、作业指导书、维保规程,把所有改了的参数、操作要求都写进去,细化到“谁来做”“多久做一次”“做到什么标准”“不合格怎么处理”。比如定位销的磨损更换阈值定成0.08mm,维保每两周测一次,超了就换,直接写到维保KPI里。
很多人觉得这是行政干的活,不重要。其实这才是产线工艺优化迭代能持续出效果的核心。你改了十处,漏了一个操作要求,可能半年后五处都回到原来的样子。
产线做了十几年优化,最大的体会就是,从来没有一劳永逸的最优工艺。市场变了,产品换了,设备磨了,工艺就要跟着迭代。不用追求上来就搞个大新闻,把每一个小问题抠透,小改攒起来就是大提升。
踩过坑,吃过亏,才懂这个道理。
