他们做的是汽车铝制换挡拨片的自动化加工单元,该找的设备都找了,该画的图都画了,就是过不了我这一关。
学生最容易踩的坑:把布局做成了设备堆料
说实话,这不是第一次碰到。十个做单元设计的组,有七个上来就是堆设备。六轴机械手要进口的,加工中心要高配的,还要加视觉定位、自动检测,一套下来功能全得很,就是没动脑子想过这些设备怎么配合。这个组的问题更典型:为了放一百个毛坯,料仓做了快两米长,硬生生把加工中心的操作门挡住一半,真要投产,工人换刀、清屑都得侧着身子进。机械手行程留了两米五,实际学校实训中心同款工位,总共才不到两米的预留空间。为了加在线检测,把传送带加宽了十公分,没人算过原有地面的承重够不够。
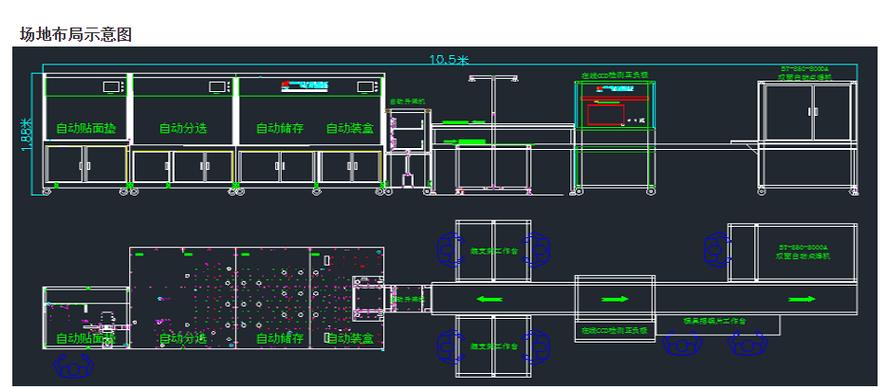
学生说,课本上就是这么画的啊,每个单元都包含这些模块。我只能叹气,课本印的是通用结构,哪会给你讲每个工厂的工位尺寸、工人操作习惯?
改了三版才摸出来的教学小技巧
之前我也喜欢先讲理论,再让学生动手做,结果出来的东西全飘在天上。后来干脆改了规则:不上机画图,先去实训中心蹲三个小时,数着节拍记下来每个步骤要花多久,再动手改方案。还是这个换挡拨片的组,蹲了半天回来,自己就发现问题了。原来的方案是机械手一次上一个料,加工完再取下来,机械手大部分时间在等。改成双工位交换托盘之后,加工第一个零件的时候,机械手就能给第二个托盘上料,等加工完直接交换工位,节拍直接提了百分之二十五,还不用换更大行程的机械手,整体成本降了快两万。
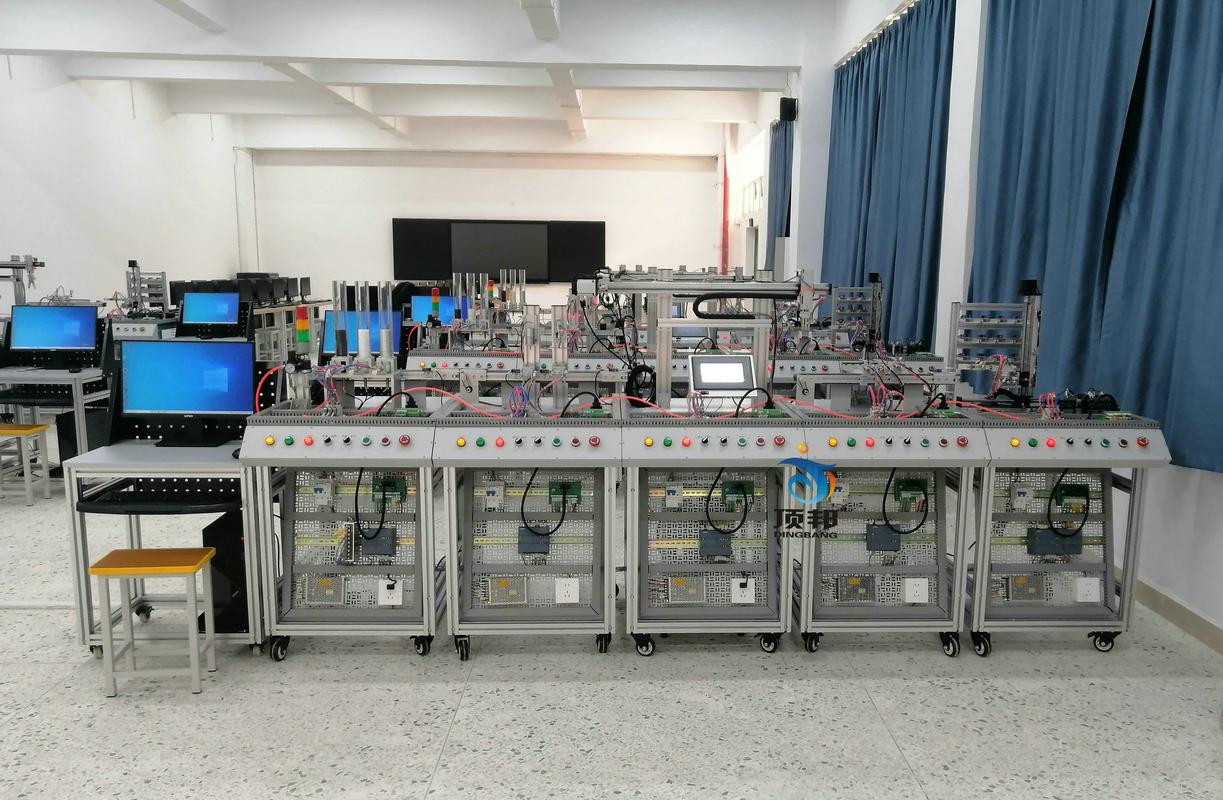
我现在定了个死规矩:方案里每选一个组件,必须写清楚为什么不选更便宜的那款,写不出来直接打回。很多学生一开始骂我事多,做出来才懂,企业要的不是能运行,是划算、好用。
教了很多遍还是忘的落地细节
第一个就是安全防护的位置。十个组八个忘了给急停按钮留伸手就能碰到的位置,还有的把安全门的锁装在机械手运行范围内,真启动了,门都打不开,急停也摸不到,谁敢用?还有排屑,加工铝件的切屑碎得很,很容易卡在传送带缝隙里,或者积在设备底座下面。学生的图里从来不会画排屑槽,也不会留清屑的操作空间,你去车间蹲一天,就知道工人每天要花半小时清切屑,那都是实打实的生产效率啊。
还有换产余量。现在都讲柔性生产,你做一个单元,总不能一辈子只加工一种零件吧?很多学生把料仓的定位块做死了,换个尺寸的毛坯,就得把整个料仓拆了重新装,这换一次产得大半天,哪个工厂受得了?
我现在每次评图都会加一个问题:如果三个月后要换另一种零件加工,你这个单元哪些地方不用动,哪些地方十分钟就能调好?想不出来,就回去接着改。
你说我一个教设计的,为什么揪着这些小事不放?自动化加工单元,本来就是为生产服务的,不是放在展厅里的展品。能解决实际问题,能落地,比画十张完美的效果图都有用。
我教了快十年,越来越觉得,教设计不是教参数,是教学生站在别人的位置想问题。站在工人的角度想,好不好操作?站在老板的角度想,够不够便宜?站在维护的角度想,好不好修?想清楚这些,做出来的东西才不会飘。
