车间现场的恶劣环境,才是采集终端设计的第一道坎
我做过不下30个车间数字化改造项目,最常碰到的问题就是,年轻工程师上来就堆参数,把采集终端搞得配置比我家用电脑还高,转头用了三个月就一堆坏的返厂。
为啥?你去冲压车间待一天就懂了。10Hz的持续振动,瞬间冲击能到15G,到处都是油污、金属粉尘,夏天设备旁边能到48度,冬天北方停产的时候车间能降到零下10度。下雨漏水,打扫的时候还直接拿高压水枪冲控制柜。
就这种环境,你拿个普通商用平板改采集终端?能撑过三个月算我输。
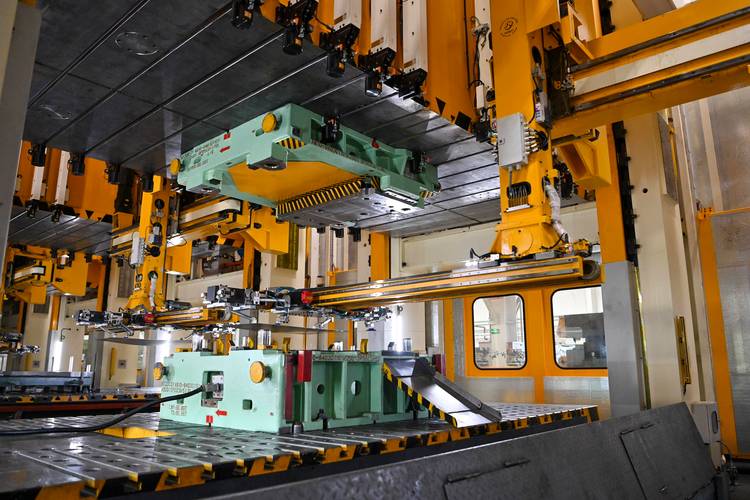
按照GB/T 30038-2013《工业自动化产品 环境条件》的要求,重型加工车间的采集终端,防护等级最低得做到IP67,很多人说IP65够了,IP65只能防喷水,防不住持续的粉尘渗透,更防不住高压水冲。上次南方一个汽配厂改造,甲方为了省每台三百块的成本,把IP67改成IP65,结果梅雨季过去,21台终端坏了11台,光拆装加出差的费用就够买三倍的防护升级了,真气人。
接口也是重灾区。别用普通USB,别用普通RJ45。一定要用M12航空插座,带锁紧结构,哪怕震动再大,也不会松脱进油。我之前见过有人图方便,用普通网线水晶头接采集网,不出半年,水晶头氧化生锈,整个工位数据断流,查了三天才找到问题,耽误生产赔了不少钱。
采集精度与延迟:别被供应商的参数表忽悠了
现在随便一个采集终端,参数表都印着16位ADC,采样率1kHz,看起来漂亮得不行。实际拿到车间一测,数据跳得跟过山车似的,误差能到标称精度的五倍以上。
核心问题是电磁干扰。车间里大大小小的变频器、伺服电机,到处都是50Hz的工频谐波,还有焊机焊接的时候瞬间的强电磁脉冲,普通的单端输入采集,根本扛不住。
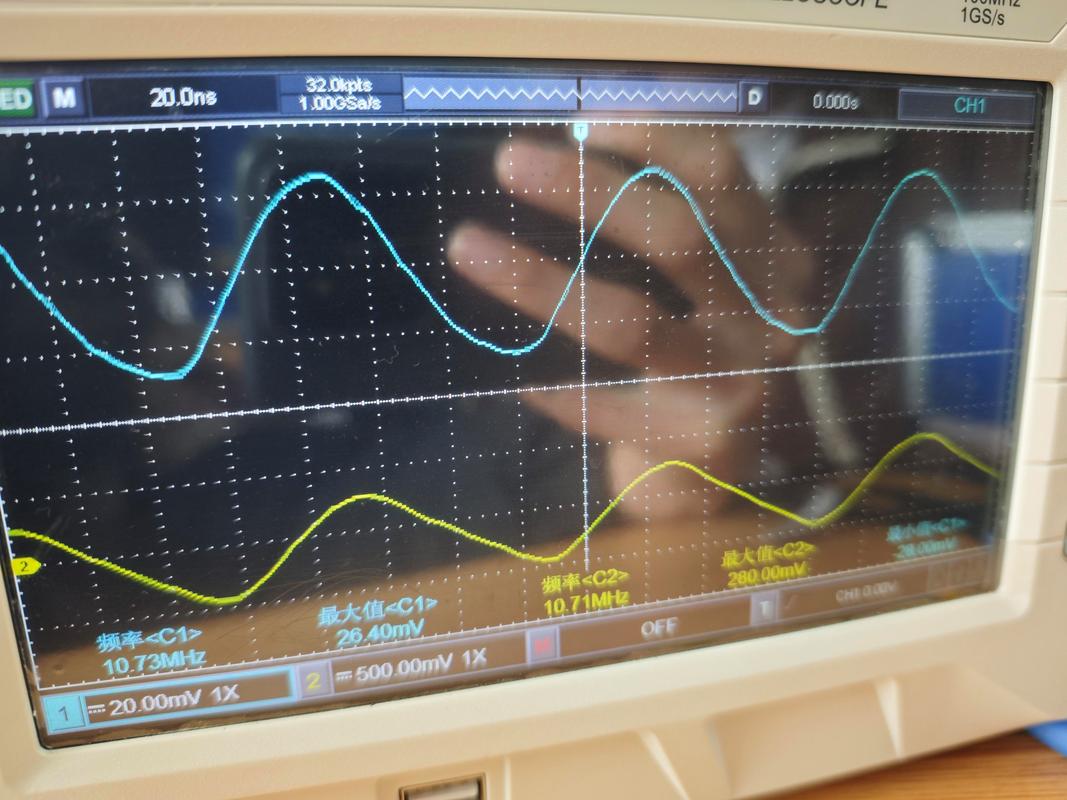
真想稳,一定要上差分输入抗干扰设计,硬件加二级RC滤波,软件再套一个3点中位值滤波,哪怕干扰再大,出来的数据也能稳得住。我之前做冲压机油压采集,要求误差控制在±0.02MPa以内,一开始用供应商推荐的普通采集模块,误差能到0.2MPa,后来改成差分输入加软硬滤波,直接就达标了,没花多少钱,效果天差地别。
说实话,无线确实方便,很多甲方上来就要求全车间无线覆盖,省布线钱。不过话说回来,关键工位的采集,还是有线靠谱。车间全是钢筋钢板,WiFi信号穿墙之后衰减能到30dB以上,延迟动不动就几百毫秒,采个主轴转速都能卡,传个工位数据丢包是常事。我现在做项目,除非是移动工位,固定工位一律用有线千兆网,贵那点布线钱,远比不上停机一次损失的零头。对吧?
维护性设计:没人提但最要命的隐形细节
车间采集终端不是摆写字楼里的精密仪器,是给工人用的,要经得起造,还要坏了能快速换。
我早年第一个项目,为了好看,把采集终端整个锁死在机床的控制柜里面,面板用螺丝固定。后来有一台终端坏了,电工拆了半个多小时才拆下来,机床停了一个多小时,那台机床一小时产120套汽车配件,损失多大你自己算。甲方项目经理脸拉得比驴还长,我当时恨不得找个地缝钻进去。
后来再做项目,我一律要求做快拆卡扣式安装结构,终端插进去扣上就能用,坏了按一下弹扣就能抽出来,换个新的最多五分钟,工人自己就能换,根本不用等电工来。就改了这么一个小结构,项目售后成本降了70%都不止。
还有操作界面,别搞花里胡哨的,工人带厚劳保手套,按钮你给做个10mm大,按半天按不准,脾气不好的直接给你砸屏幕。我现在做设计,操作按钮最小20mm见方,字体最小16号,功能只留常用的:报工、扫码、看状态,那些什么数据分析、参数设置,全藏在二级菜单里,普通人找不到,也就不会乱点。省了多少麻烦。
还有人喜欢堆功能,又是人脸识别,又是视频监控,又是温度检测,全给堆进去,看起来高大上,实际车间里根本用不上,功能多了出问题的概率也翻番,完全没必要。
小结
车间现场采集终端,从来不是参数越高越好,也不是功能越多越好。核心就是三个:扛得住恶劣环境,稳得住数据精度,坏了能快速维护。把这三点做到位,就是能帮甲方赚钱的好设计,那些花里胡哨的噱头,最后全都是坑。
