国内3C、汽车零部件生产线对检测节拍和良率的要求越来越高,传统分离式尺寸、外观检测已经跟不上需求。机器视觉尺寸外观一体检测能实现一次装夹、一次出结果,既提节拍又降误差,但真正做落地的时候,十个方案有七个踩坑。这是我做过五个百万级一体检测项目攒下的干货,给同行做参考。
为什么要抢着做一体检测?分开测不行吗
去年给长三角一家汽车密封条厂商做方案,客户原来的线,一小时开1200件挤出成型的密封条,切好之后先过尺寸工位测截面尺寸、长度公差,合格的再转外观工位测表面划痕、喷胶缺漏。两道工序下来,实际一小时只能出不到600件。
还得两次装夹。橡胶件软,每次装夹偏个0.03mm,截面公差才0.08mm,直接把合格品卡成不合格。
很多人说,那分开买两台更快的设备不就行了?说实话,场地租金涨成这样,多开一个工位多占十几个平方,一年租金小几十万不说,中间流转的人工、不合格品的损耗,加起来真的吃不消。
现在很多集成商号称做一体检测,说白了就是把两个检测工位塞同一个机架里,换汤不换药。根本没解决核心问题。
一体检测的核心坑,90%的新手都躲不开
尺寸检测和外观检测,天生需求就矛盾。我跟你说,第一次做方案的时候我都头大。
测尺寸要轮廓清晰,最好是背光源打透,轮廓边缘一刀齐,边缘提取误差能控制在半个像素以内。但测外观缺陷呢?划痕、凹坑、异色点,得侧面打光或者同轴打光,才能把缺陷对比度拉出来,背光打了啥缺陷都看不见。
我第一次踩坑就是这里。当时图省事,做了个电动切换光源机构,测尺寸切背光,测外观切侧光。算下来每次切换多花0.2秒。一千件就是200秒,相当于少出30多件。客户节拍卡得死,直接给我打回来改方案。
还有标定。很多人做一体检测,标完尺寸就不管了。按照GB/T 24748-2009 机器视觉检测系统通用技术规范的要求,一体检测的系统扩展不确定度必须小于被测公差的1/10。尺寸要微米级精度,外观缺陷的定位也要跟着这个精度走,不然你尺寸对了,缺陷位置偏了,小缺陷直接漏检。我之前见过同行的项目,尺寸精度达标,漏检率超过5%,最后整项目重做,赔了不少钱。
还有畸变。大视野一体检测,边缘畸变稍微大一点,尺寸差个零点零几毫米,公差直接超了,外观缺陷在边缘也会变形,直接误判。
落地选型的权衡,别堆高端零件,合适就行
说实话,做工程不是攒参数,合适比什么都重要。
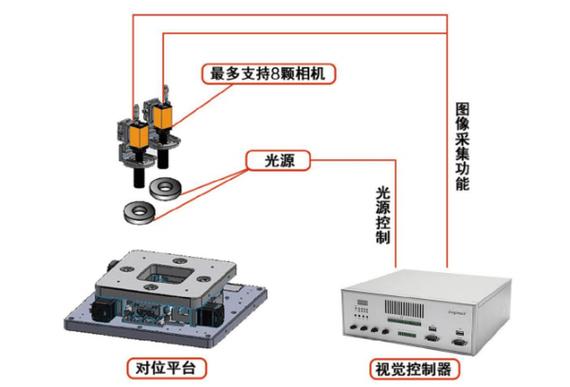
先说相机。很多人上来就要两个8K线扫,成本直接干到几十万。其实如果被测工件幅面小于300mm,精度要求在0.01mm级,一块2000万像素的全局快门面阵相机就够了,用分时曝光,先开背光拍尺寸,再开侧光拍外观,不到0.1秒就能完成切换,比切光源机构稳多了,成本还降一半。要是被测件是一米以上的长型材,那直接上两个相机,一个背对线扫测尺寸,一个侧对线扫拍外观,同帧触发,一次出图,也比折腾单相机强。
然后说算法。别上来就喊缺陷大模型。规则工件比如冲压件、注塑件、挤出件,尺寸检测用传统Canny边缘提取+亚像素拟合,精度比大模型高十倍,速度还快。外观缺陷只要是固定类型,传统Blob分析加模板匹配,漏检率能压到0.1%以下,推理时间不到10ms。大模型留着给那些小批量多品种、缺陷无规则的场景用就行,没必要什么项目都往上堆。
最容易忽略的是工装。我见过太多项目,相机光源都是顶级的,最后死在工装上面。一体检测核心就是一次装夹,定位精度必须比检测精度高一个数量级,要是你检测公差是0.05mm,工装定位误差就有0.02mm,那你系统精度再高也白搭。橡胶件、薄壳件还要注意装夹受力变形,别夹完尺寸直接变了,测出来全是错的。
之前那个密封条项目,最后我们用的就是单2000万全局相机,固定双光源分时曝光,一次装夹定位,节拍从原来的3秒一件降到1.2秒一件,良率提升了2.3%,客户当年就收回了改造成本,第二年直接加了两条同款线。
机器视觉尺寸外观一体检测,不是把两个功能简单拼到一块,是从需求出发,把光源、标定、工装、算法整个链路重新适配,哪里要省成本,哪里要下猛料,心里得有数。多去现场测,别坐在办公室堆方案,坑踩多了,自然就顺了。
