2026-10-02 19:56:16 分类:机械设计
上个月带毕设小组,卡了快两个月。一开始定的方向就是做这个系统,我本来以为,不就是拉加工数据画曲线么,能难到哪去。结果第一次汇报,连我都觉得不对。
最开始踩的大坑:把系统做成了纯数据展示工具
学生们熬了三个礼拜,做了个花里胡哨的界面,能导入Excel,能自动出折线散点,能调坐标轴范围,点哪哪亮。说实话,放论文里真的好看。
我拉了机械厂朋友给的半年磨床磨损数据导进去,转了一圈抬头问学生:这批轴的磨损,接下来半个月会不会超差?
一片安静。
全错了。我们要的不是展示波动,是研判趋势。不是给评委看你会做可视化,是给车间调试师傅用,人家开机前扫一眼,就知道哪出问题了,要不要提前换刀调参数。
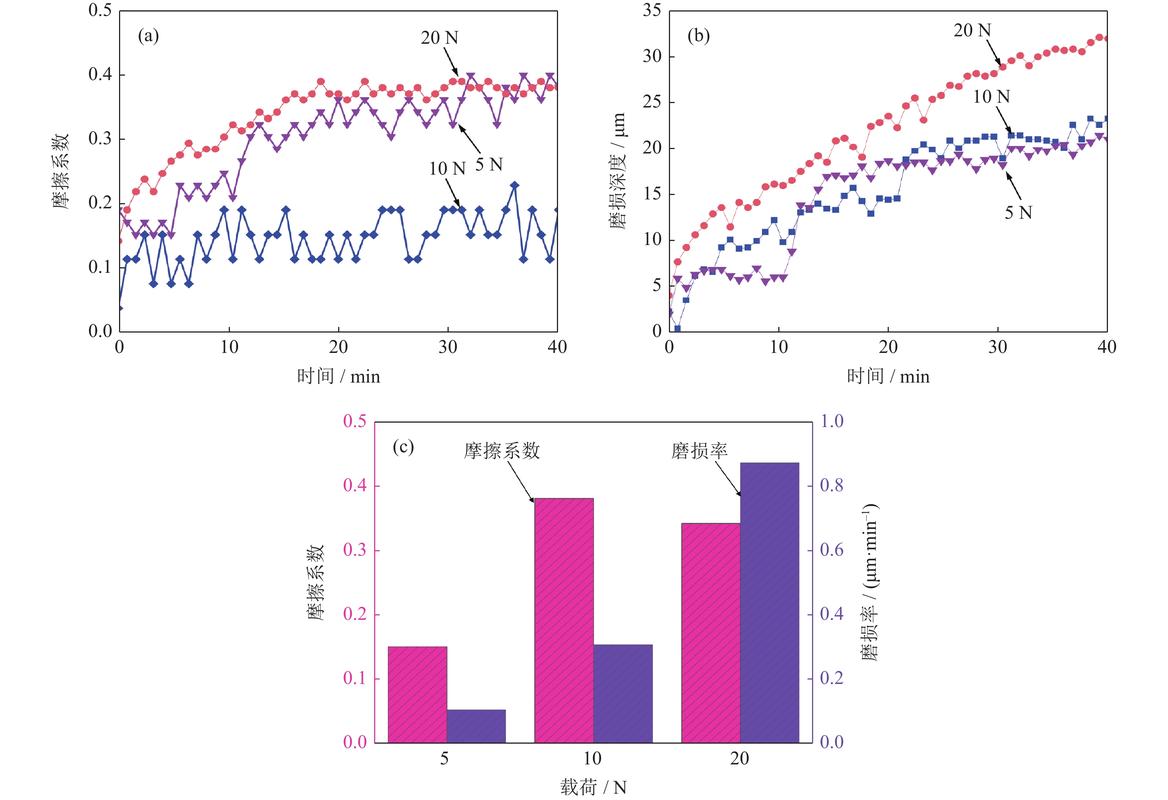 机械加工轴类零件磨损质量波动原始数据图
我当时挺懊恼的,定方向的时候只提了要做质量波动分析,没把“研判”这两个字的核心抠出来,给学生带歪了路。学生也委屈,说翻了好多文献,别人做的都是这么展示的啊。
可不是么,很多论文里的系统,本来就是用来凑字数的,谁真的拿去用啊。但我们做机械设计教学,不就是要练解决真问题的本事么。
推倒重来。
改三版才摸到的核心:给波动做分层标记
这次换了思路,先不着急写代码做界面,先蹲机械厂跟师傅聊了三天,问人家平时怎么看质量波动。
回来就改了框架:不堆所有数据,先给波动分三层。第一层是正常的随机波动,本来就有误差,不用管;第二层是趋势性波动,比如连续三天尺寸往一个方向飘,每天飘个零点几丝,肉眼看不出来,但累积起来就要出问题;第三层是突发跳变,那就是工装撞了、料不合格,直接预警。
原来学生非要加个深度学习预测模型,说这样才够高级,训完练准确率能到九十多。我直接给砍了。
为啥?小加工厂哪来那么多标注好的批量数据?你模型训完,换个加工工艺就得重新训,人家师傅哪有那功夫陪你玩。不如换成趋势斜率计算+适配性规则标记,数据进来三秒钟出结果,哪个位置有趋势性飘移,直接红箭头标出来,清清楚楚。
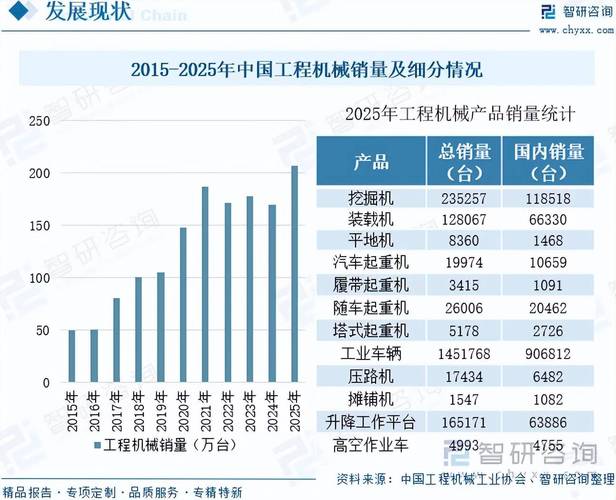 机械加工质量波动趋势分层标记研判结果图
拿磨床数据试的时候,真出东西了。连续七天的精度数据,原始曲线看起来平得很,系统一算斜率,直接标了:连续四天负向飘移,斜率超阈值,检查砂轮磨耗。师傅过去一看,果然砂轮磨得差不多了,换完尺寸立刻回来。
学生那时候才懂,原来好用的系统,不一定是技术最复杂的。能解决现场的小问题,比什么都强。
教学里特意留的留白
 教学里特意留的留白
现在这个系统的框架,我已经放进今年的机械设计综合实训课题里了。我不会给学生定死所有细节,就说两个要求:第一,打开页面十秒内能看到核心结论;第二,换一批不同的数据,不用改代码就能用。剩下的想加什么想改什么,自己说了算。
有人用Python写,有人用工厂现成的组态软件改,还有人加了短信预警绑定师傅手机,都玩出花了。去年做完毕设的那个小组,做的版本被本地一个小加工厂拿走用了,人家没给钱,给学生送了一筐自己种的桃子。学生回学校给我分了两个,甜得很。
说实话,这种感觉,比学生拿个竞赛奖还开心。我们教机械设计,教了那么多公差、那么多算法,不就是要帮着一线解决点实际问题么?很多时候我们搞教学研发,总想着要堆新技术,要做全功能,结果做出来的东西,花里胡哨没人用。
不过话说回来,这套东西现在也不完善。目前只试了外圆磨加工的场景,车削、铣削的波动规律不一样,规则还要调。还有一些老师傅的经验,没法完全转换成规则,下次带学生再慢慢磨。
做系统跟磨零件一样,哪有一次成型的,不都是磨一刀量一下,再磨一刀,慢慢挨出来的嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡壳之后:我打磨质量波动趋势研判分析系统的教研复盘
文章链接:https://www.yqhljx.com/list_9/3716.html
