摘要:针对国内离散机械制造企业生产问题重复发生、责任不清、整改不到位的痛点,本文结合多个实际落地项目,分享生产问题闭环处置管理流程平台的设计逻辑、落地踩坑和实际收益,给准备推进相关建设的中级工程师做参考。
为什么传统机械工厂的问题处置走不通
去车间转一圈,你总能看到墙面上贴着大大小小的问题整改通知书,品控部的文件夹里堆着厚厚的不良分析报告。可转头,同样的问题还是会出现。
上个月尺寸超差废了五件。这个月又废了四件。问起来,上次处理的工艺员已经调去别的项目了,谁也说不准当时改了什么参数。
我之前待的重型机械厂分厂,光重复问题导致的报废,一年就占总废品损失的42%。实打实的钱,打了水漂。
你说靠人记?靠开会协调?哪有那么多精力。车间一天出十几个大小问题,班长手里活都干不完,哪能盯得过来每个问题的整改。
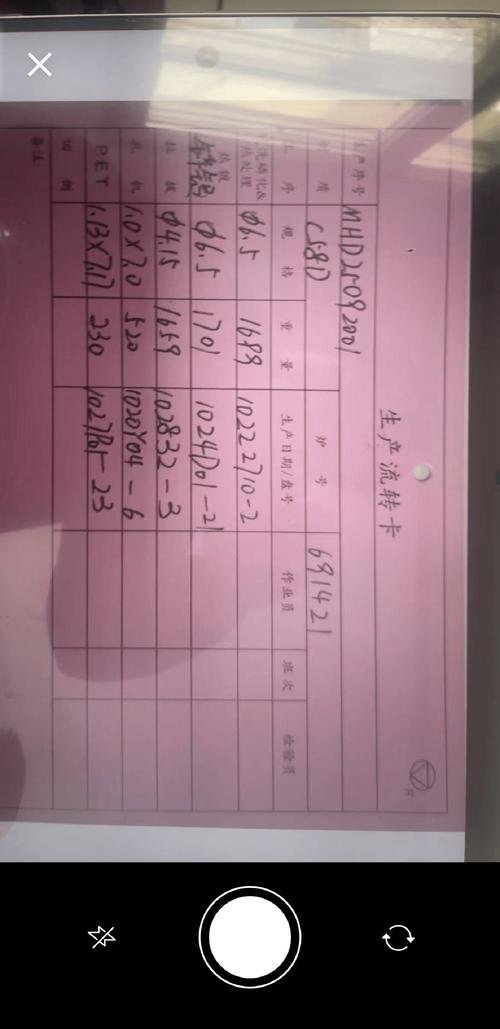
很多工厂早就意识到这个问题,也试过做线上化,可大部分都做成了品控部的专属工具,一线根本不用。为什么?流程太复杂了,报一个问题要填十几项,走五六个审批,工人何苦呢。
生产问题闭环处置管理流程平台的核心设计要点
说实话,我见过不下五个同类项目,三个烂尾,两个变成摆设,核心问题都是方向错了。平台不是做给管理层看报表的,核心是给一线解决问题用的。
第一,问题触发必须下沉到工位,操作必须极简。现在工厂都有工件二维码,工人拿工位PAD扫一下,选问题分类,拍两张缺陷照片,点提交就行,整个过程不能超过15秒。多一个字段都不要加,需要的信息后台自动带,比如工件型号、工位、设备编号、操作人,全从MES里拉,不用工人填。
第二,闭环节点必须绑定责任人和刚性时间要求。按照GB/T 25103-2010《机械设备维修管理规范》的要求,我们把问题分成三类:A类是停线或批量报废的重大问题,必须2小时内响应,24小时内出整改方案;B类是单个不良的一般问题,8小时响应,3天内闭环;C类是需要长期改进的管理问题,1天内响应,7天内出计划。到点自动发提醒,给责任人、给部门主管,挂在系统首页,逃都逃不掉。
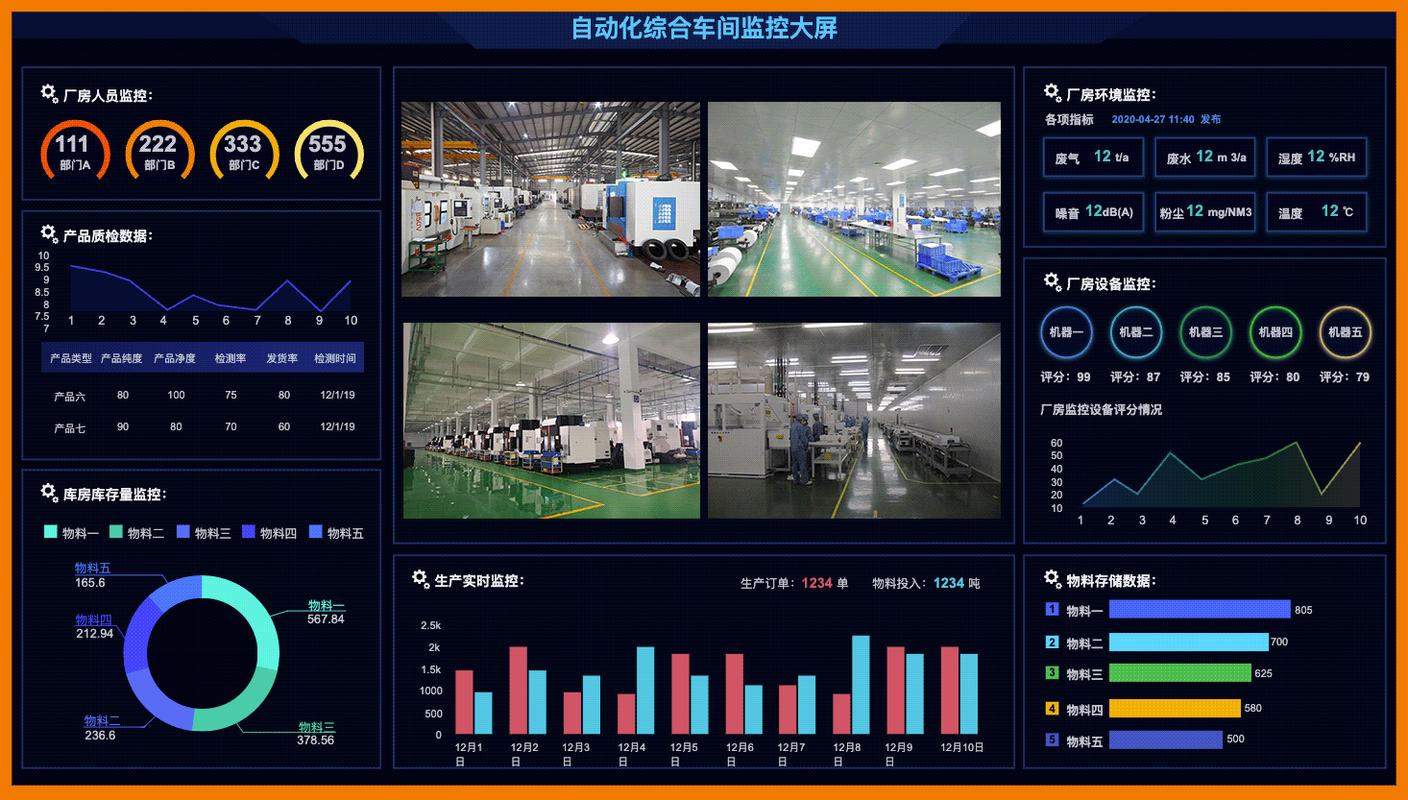
第三,闭环终点绝对不能停在“问题解决”。这是最多人踩的坑。很多平台做完问题整改验证就结束了,根本没归档。那下次换个新人,还是不会。正确的做法是,验证通过后,必须归档到工厂的工艺知识库,把问题根因、整改措施、验证参数全录进去,和对应的工件型号、设备绑定。下次再出同类问题,一搜就出来,新人直接就能用。
不过话说回来,也不能搞一刀切,有些小问题,比如毛边超差,工人自己就能磨掉解决,允许闭环的时候直接归档,不用走审批,给一线放权,大家才愿意用。
落地后的真实收益,藏在你想不到的地方
去年我跟进的一个重卡半轴加工厂,上线这个平台之前,光是轴颈尺寸超差的问题,半年就出了8次,报废17根锻坯,一根锻坯成本2800块,算下来小五万没了。上线之后,第一次解决完就把参数调整方案归档了,后来系统还加了预警,只要磨床参数走到那个阈值,就弹提示提醒工人检查,整整一年半,没再出过同样的问题。
你以为这就是全部?不对。这个平台最大的隐藏价值,是攒出来了真实的生产不良数据。很多工厂做SPC统计过程控制,数据都是工人编的,根本没用。这个平台的所有问题都是现场实时报的,数据全是真的。我们帮那个加工厂分析了三个月的数据,发现超过三分之一的尺寸超差,都来自三号进口磨床,根源是丝杠间隙的变化没被及时发现,原来设备部门是半年点检一次,现在改成两个月检测一次,提前做间隙补偿,整条线的不良率直接降了18个百分点。
当然,落地不是一帆风顺的。刚开始工人都嫌麻烦,不愿意报问题,怎么办?我们给了个小方案,每个核实有效的问题,报工的人得15块话费,直接当月发,没多少钱,一个月下来才两三千,可工人的积极性一下子就起来了。比你开三个动员会有用多了。
最后想说的
生产管理没什么神乎其神的招,就是把每一个出过的问题都解决透,别让大家在同一个坑里摔两次。生产问题闭环处置管理流程平台不是什么花架子,也不需要贪大求全一下子全工厂上线,挑问题最多的那个车间,先跑起来,跟着一线的反馈改个两三次,自然就用顺了,钱也就自然而然省下来了。
