针对多品种小批量机加工场景,柔性复合加工作业工作站单元是性价比远高于大型柔性生产线的升级方案。本文结合实际项目经验,聊一聊设计、选型、调试环节容易踩的坑和实用的优化思路,给做同类项目的同行做参考。
什么场景下值得做柔性复合加工单元?
现在很多做定制加工、汽配配套的工厂,都卡在一个尴尬的处境:接的单都是几十件、几百件的多品种,换一次工装夹具,跑工序就要大半天,一天出不了几件活。上大型柔性生产线?动辙几百万上千万,回本要五六年,接的单利润撑不起。
柔性复合加工作业单元就是解决这个痛点的。说白了就是把原来分在两三台机床上的铣、钻、攻、镗甚至车削工序,整合在一个独立的工作站里,一次装夹完成所有加工,换型只需要换工装夹具,快的话几分钟就能搞定。
去年我们给一家做汽车转向节配套的工厂做了一个单元,原来需要三台设备分三道工序加工,工件要转运、重复装夹,累计误差能到0.05mm,单件加工工时要18分钟。整合之后,一次装夹完成所有加工,累计误差压到0.02mm以内,单件工时降到8分钟,场地还省了一半。
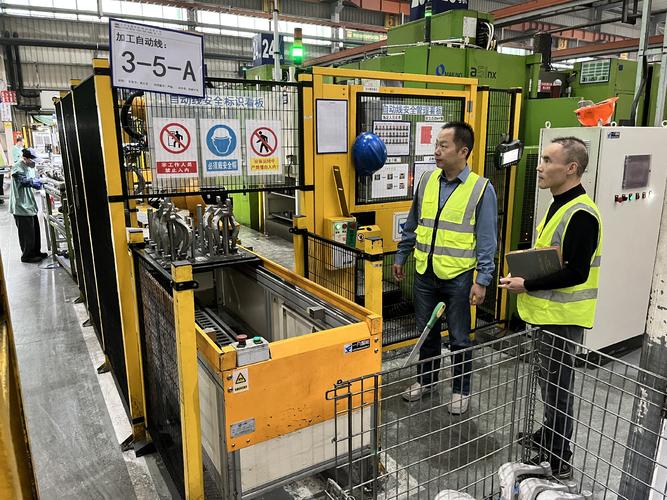
核心设计的选型权衡,全是踩坑踩出来的
很多人做设计,一开始就想着往高配堆料,最后成本超预算,很多功能还没用上。说实话,做面向中小批量的单元,合适比先进重要。
先说直线移动模块,我们一开始图省成本,选了普通精度无预压的滚珠直线导轨,满负载连续加工三个月,定位精度直接掉了0.02mm,工件公差超差报废了二十多件。后来换成带预压的重载荷直线导轨,按GB/T 17421.2-2000标准校准定位精度,用到现在两年多,精度波动还控制在0.008mm以内。差一点,成本差不了几千块,耽误的生产可亏大了。
工装这块,现在都流行快换,很多厂家上来就给所有工装都配零点定位系统基准板,一套下来十几万就没了。我们的做法是,把占订单量80%的3种常用产品配快换基准板,剩下20%的小批量定制产品,直接锁在统一的基准台面上,反正换型频率低,手动锁也花不了十分钟,直接省了十几万的成本。
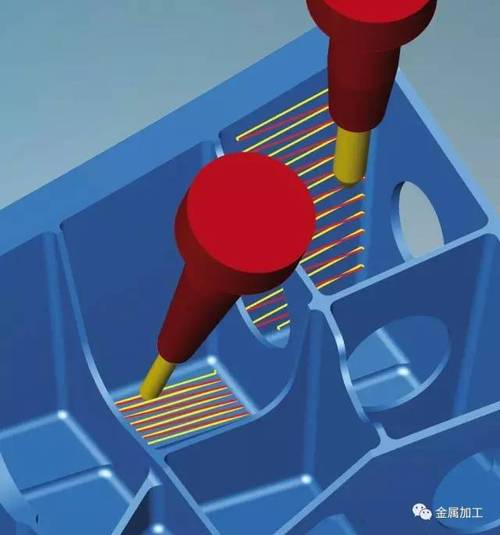
最惊险的一次踩坑,是摆头加工的干涉问题。原型机装配完第一次试切,五轴头摆120度加工侧面槽,开着的刀库门直接被刀柄撞变形了。谁能想到?留了10mm的余量居然还不够。这不是小钱,耽误了交付更是亏!后来在UG里做全行程干涉仿真才发现,摆角到位后,刀柄伸出长度比我们估算的多了15mm。这之后,我们做任何复合单元,都必须跑完整刀路的干涉模拟,再碰实体。
主轴功率选型也有讲究,很多人觉得功率越大越好,其实不是。按行业通用的切削功率公式计算:
$$ P_c = \frac{a_p \cdot f_z \cdot z \cdot n \cdot K_c}{1000\eta} $$
这里a_p是背吃刀量,f_z每齿进给量,z刀具齿数,n主轴转速,K_c单位切削力,η是传动效率。我们做最大切深10mm的45钢铣削,算下来需要的切削功率才3.2kw,选5.5kw的主轴就完全足够,选11kw不仅多花两万多块钱,还额外占了底座的空间,电气柜的配电容量也要上去,完全没必要。
现场调试容易忽略的隐形问题
装完机试切合格就万事大吉?太天真。我见过不少单元,交付前试切都合格,用了两个月精度就掉了,很多都是细节没考虑到。
第一个就是热误差。复合单元要连续加工几小时,主轴一直转,温度能升到比环境高20度,主轴伸长能到0.02mm,加工出来的孔深直接超差。我们一开始没注意这个,交付前试切都是干个三五件,没问题,客户连续干一天就出问题了。后来解决也简单,在加工程序里加了个宏程序,连续加工两小时自动回一次机械原点,顺便根据主轴温度做个简单的伸长补偿,问题就解决了,成本几乎为零。
然后是防护和排屑。复合加工把多道工序放一起,切屑量比单机大很多,原来只在床身留排屑口,切屑容易积在底座缝隙里,沾了切削液生锈还会卡导轨。我们后来在底座前端加了一个小型螺旋排屑器,所有切屑直接排到集屑车,客户每天只需要倒一次车,比原来人工清屑每天省出半小时,也没了积屑的问题。
还有电气防护,机加工现场满是铁屑粉尘,一开始我们用了普通的冷却风扇,半个月滤网就堵死了,电气柜温度飙升到50度,驱动器频繁报警。后来换成IP54防护等级的正压防尘电气柜,符合GB 7251.1-2013的标准,用到现在一年多,都没开过门清理,啥事没有。
柔性复合加工作业单元的核心,是在低成本的前提下解决多品种小批量的效率问题,不是拼参数堆配置。盯着自己的产品类型、订单结构选配置,把踩过的坑提前避开,就能做出来性价比高、好用的单元。
