本文针对具备机械基础的中级工程师,梳理齿轮润滑设计、选型、维护中的常见误区,结合实际工程案例分享落地经验,所有参数均符合国内及国际通用行业规范。
别把粘度当玄学,核心要看油膜
很多人拿到齿轮润滑选型表,第一反应就是粘高总比粘低好?不对。粘太高,搅油损失大,夏天油温爬升到九十多,密封件老化快,还费电。粘太低,油膜撑不住,齿面直接干磨。
说实话,齿轮润滑的核心目标从来不是“涂满油就行”,是要让两个啮合齿面之间,形成一层足够厚的弹性流体动压油膜,把两个金属面完全隔开。
行业通用的判断标准是最小油膜厚度比λ,λ=h_min/(Rq1+Rq2),这里Rq1、Rq2是两个齿面的均方根粗糙度。当λ大于1.5,才是全膜弹流润滑,齿面磨损可以忽略;λ小于1,就是边界润滑,全靠极压添加剂撑着,用不了多久就得磨坏。
我刚入行那年做一个输送线的齿轮箱,按样本选了32号齿轮油,算出来λ才0.8,当时没当回事,样机跑了三个月,拆检齿面已经有明显的点蚀,吓出一身冷汗。后来换成68号,λ升到1.7,跑了八年还好好的。
有个公式是一定要记的,就是Dowson-Higginson弹流最小油膜厚度公式:h_min = 2.65 * α^0.54 * (η0 U)^0.7 * R’^0.43 / (E’^0.03 W^0.13),这里每个参数就不展开了,但凡你做齿轮设计,算一遍就知道该选什么粘度,比你对着经验表拍脑袋靠谱多了,完全符合ISO 14635-1:2000要求,国内也对应GB/T 3480.5-2018,不会错。
不同工况的选型坑,我替你踩过了
说说最常见的两个场景吧。第一个,开式齿轮。很多人觉得开式齿轮就是“不密封的齿轮,随便抹点油就行”,错得离谱。开式齿轮暴露在环境里,有灰尘、水汽,还有重载低速,普通齿轮油粘度不够,容易被甩掉,还沾灰,反而变成研磨剂。
我去年去一个砂石场做故障诊断,他们的筛分机开式齿轮,用的普通闭式齿轮油,半年齿厚磨掉了三分之一,换一套齿轮十几万,老板心疼得直拍大腿。说实话,开式齿轮正确的选型,低速重载就用开式齿轮膏,或者复合磺酸钙基润滑脂,带极压抗磨添加剂,还能粘附在齿面上不甩落,防灰尘,能用三四年不用换。
第二个,风电主齿轮箱的润滑。很多人图便宜,用普通工业齿轮油代替合成齿轮油,看起来一吨差个几万块,实际上呢?风电齿轮箱负荷波动大,低温启动要求高,普通矿物油低温下粘度陡增,启动电流大,油温上来之后粘度又掉得太快,不到五年齿面就出问题。换合成油虽然贵,寿命能到十年以上,算下来反而划算。
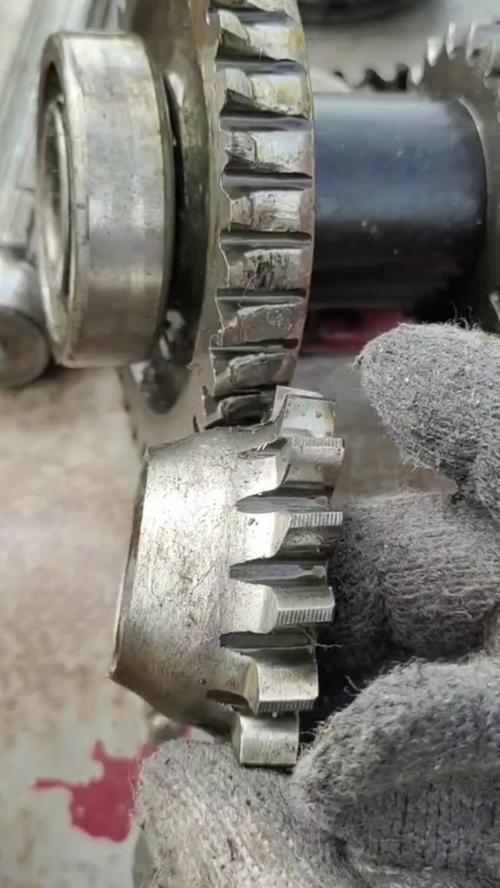
还有哪里容易错?就是蜗杆蜗轮传动。蜗杆传动滑动率比普通渐开线齿轮高太多,发热大,必须用带油性剂的蜗轮蜗杆油,很多人用普通齿轮油代替,用一年蜗杆齿面就磨秃了,这个坑我见过不下十次。
维护阶段的细节,90%的人都会忽略
选对油只是第一步,维护错了,一样白搭。说两个最容易忽略的点。第一个,换油的时候旧油残留。很多现场换油,就是把齿轮箱底部的放油阀打开,放完了就加新油。你知道吗?齿轮箱的箱体死角、轴承缝隙里,至少残留10%~15%的旧油,旧油里有氧化产物、金属磨粒,混进新油里,新油的氧化安定性直接下降,寿命直接砍一半。正确的做法是,放完旧油之后,用少量新油或者冲洗油冲洗一遍箱体,排干净再注新油。别嫌麻烦,能多用三四年。
第二个,磨粒过滤。很多工厂的齿轮箱,装了过滤器也不换,或者干脆就不装。啮合过程中掉下来的金属磨粒,一直留在油里,每次啮合都在齿面上划道道,越磨越多,恶性循环。说实话,哪怕你用最好的油,不换过滤器,一样用不长。按规范,闭式齿轮箱的过滤器精度要达到10μm以上,每三个月检测一次油液污染度,污染度超了就换滤芯,这个成本真的不高。
不过话说回来,也不是过滤精度越高越好,太高了过滤器容易堵,压降大,还费钱,10μm刚好,符合大多数工况的要求。
齿轮润滑从来不是配套环节的小事,是直接决定齿轮传动寿命和成本的核心设计点。很多项目出问题,最后查来查去,都是一开始润滑选型省了几万块,最后修起来花了几十万。多算一遍油膜厚度,多核对一遍工况,多注意维护的小细节,能帮你省太多不必要的麻烦。
