上周帮项目组改一款轻卡的悬架板簧,改到第三版才把刚度和寿命都调合格。踩的坑,比我前两年做全新开发踩的加起来都多。
这个零件说起来太成熟了,从一百多年前汽车诞生就一直在用,很多人觉得不就是几片弹簧钢叠起来,套公式算完就能出图?真做过落地项目就知道,差之毫厘谬以千里。整理的都是我这些年踩过的坑,给做悬架设计的朋友做个参考。
别光套GB/T 19844公式,得留预压余量
很多新手做设计,翻出GB/T 19844的刚度公式算完,觉得数值刚好卡着设计输入,直接出图。我见过刚转悬架的小伙子就这么干,样机出来试车,满载跑了三千公里,刚度掉了12%,直接超出设计要求的偏差范围,整批件都废了。
为什么会这样?两个细节没考虑。第一个,公式里的弹性模量E,没人会改默认值,都取206GPa。但板簧常用的60Si2Mn热轧板,因为冶炼带来的带状组织,实际弹性模量比标称值低3-5%,算出来的刚度本来就虚高。第二个,热处理后的残余应力消除没留余量。
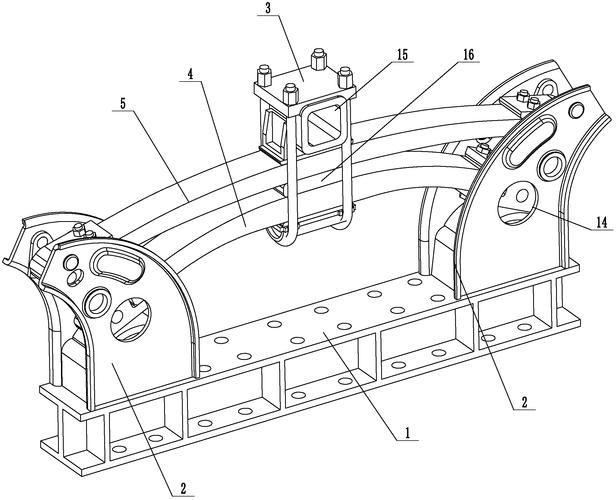
行业标准要求板簧成型后必须做三次额定载荷预压,目的就是让残余应力释放,弧高稳定下来。那设计的时候弧高得比理论值高多少?多片簧留3%-5%就够,少片簧因为单片厚度大,淬火残余应力更高,得放到5%-7%。
之前有家外协厂为了省工序,预压只做一次就交货,结果半年就有超过两成的板簧弧高塌了,我们给终端用户赔了三万多整改费。肉疼。
渐变刚度少片簧,别光追轻量化,得避匹配坑
现在商用车都卷轻量化,渐变刚度少片簧取代传统多片等刚度板簧,是大趋势。说实话,减重效果确实香,同刚度下能轻三分之一左右。但很多人做选型的时候,只算总刚度对不对,不管渐变区间的匹配,一上车试就出问题。
去年我做一款4.5吨蓝牌轻卡的悬架,一开始为了凑轻量化指标,选了三片渐变刚度板簧,总刚度刚好符合要求。结果试装完跑,空载过个减速带就打底,颠得驾驶员骂街,满载的时候又硬得离谱,拉绿通的苹果都颠坏了。
问题出在哪?渐变段的过渡斜率没匹配常用载荷区间。渐变刚度板簧的优势就是空载刚度低、舒适性好,满载刚度高、承载性强,刚度变化点必须落在空载到半载的常用载荷区间,过渡区的曲率还不能突变,不然应力直接集中,断片全断在过渡区。
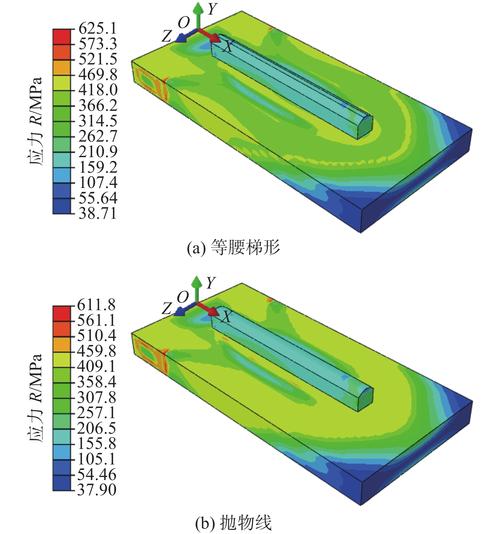
不少小厂做渐变厚度,是用激光切割修形出来的,切完不打磨过渡区,粗糙度直接差好几个等级,应力集中系数比设计值高30%,跑个一万公里就断,这种案例我见过不下五个。
不过话说回来,不是所有场景都适合上少片渐变簧。你做工程自卸车,天天跑烂路还经常超载,老老实实做多片等刚度,维修方便,成本还低,别为了KPI硬上少片,最后出问题擦屁股的还是你自己。
端部固定的细节,直接决定板簧寿命
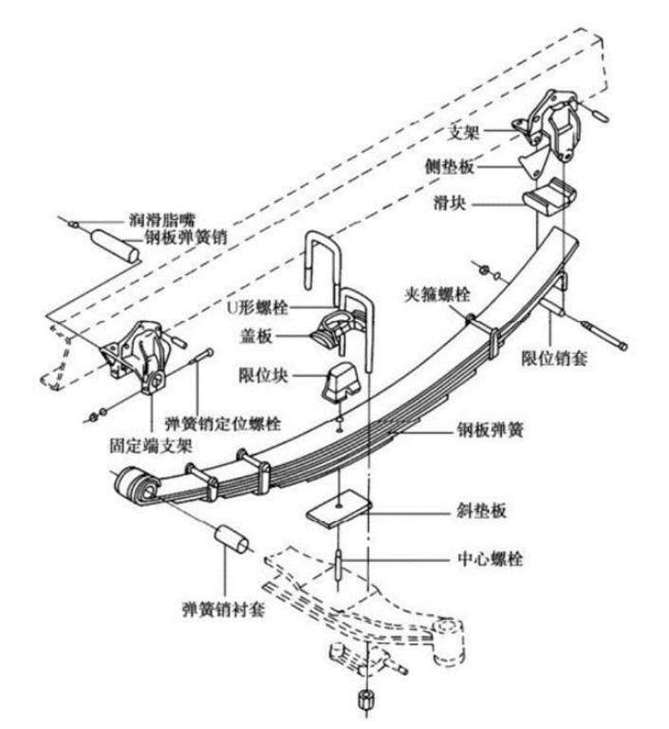
大部分人做板簧设计,所有精力都放在片数、厚度、刚度计算上,端部固定方式随便抄老图纸,结果寿命直接砍半。
就说常见的两种固定方式:盖板式和压板式。很多人觉得不就是压上去,区别不大?我之前做过同一款板簧的疲劳对比试验,压板式固定的根部应力,比盖板式高18%,疲劳寿命差了一倍还多。
为什么?压板式固定是把板簧端部牢牢压死在车架纵梁上,板簧变形需要端部滑动的时候滑不动,变形产生的弯矩全部堆在了第一片的根部,时间一长,应力疲劳直接断根。只有轻载小吨位的城市客车,载荷小变形小,才能用压板式。但凡你做吨级以上的商用车重载悬架,一定要用盖板式,给端部留10-15mm的纵向活动间隙,让板簧变形的时候能自由滑动,释放多余弯矩。
还有中心螺栓这个小零件,很多人选直径、预紧力都随便来。实际上中心螺栓预紧力不够,板簧各片之间会产生相对滑动,用不了多久就会磨出凹坑,刚度掉得飞快。就拿常用的M12中心螺栓来说,预紧力必须打到40kN以上,对应扭矩大概是120N·m,别靠手拧到拧不动就完了,必须按工艺要求打扭矩。
板簧这个零件,说简单也简单,说难也难。几十年的成熟结构,规范给你的都是基础框架,真正能做好的,都是记得住这些坑、愿意抠细节的人。
毕竟机械设计,拼到最后就是拼细节。
