摘要:本文分享了冲压件设计从前期对齐到量产落地的一线工程经验,整理了多个实际项目中踩过的坑,以及可直接复用的设计参数和规则,适合有基础的中级工程师参考。
很多人觉得冲压件不就是切裁剪折,画个框标上尺寸就行?真不对。我见过太多看起来完美的图纸,开模试模的时候全是问题,要么开裂要么回弹超差,改到最后重新开模,几十万打了水漂。
被忽略的前期工艺对齐
说实话,大部分设计踩坑,都不是强度装配的问题,是设计压根没考虑冲压能不能做出来。之前碰过一个汽车门锁加强板的项目,图纸画得很漂亮,强度校核全过,就是翻边那里出了问题。设计师给的翻边内圆角是R0.4,料厚是1.5mm的DC01冷轧板。算一下,最小弯曲半径才0.27t,远低于低碳钢要求的0.5t。
试模第一模,翻边全裂。没错,全裂。
根据行业通用的规则,不同材料的最小内弯曲半径有明确要求:低碳钢软态是0.5t,半硬是1t,奥氏体不锈钢是1~1.5t,铝合金是1t。这里的t就是零件料厚,低于这个值,开裂概率接近100%,什么润滑什么调整压边力都救不回来。
现行的GB/T 13914-2013冲压件尺寸公差标准里,也明确标注了不同工艺能达到的极限尺寸,很多人从来不看,全凭感觉画。
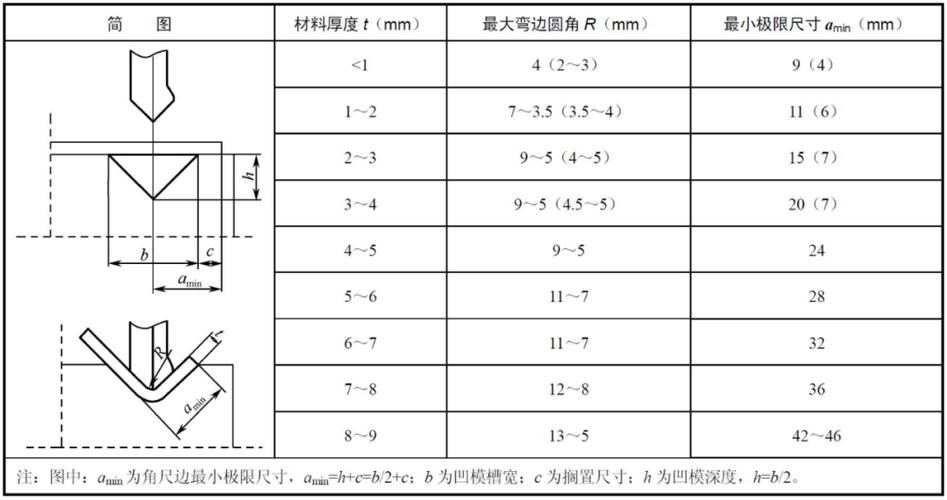
还有个常见坑,就是孔位距离折弯边太近。1mm料厚,你把孔放在离折弯边1mm的位置,折弯一拉伸,孔直接变成椭圆,攻螺纹都拧不进去。通用规则是,孔边到折弯线的距离必须大于2倍料厚,料厚越厚,留的余量还要再加,不然必变形。
回弹控制:设计阶段就能解决大半问题
回弹是冲压件的头号精度杀手,很多人碰到回弹超差,第一反应就是加一道整形工序,多花一套模具钱不说,生产效率还降了。其实大部分回弹问题,设计阶段做个补偿就能解决,根本不用额外加工序。
之前做空调外机的安装支架,U型折弯设计要求90度,一开始没做补偿,出模后回弹了2度,两个安装孔的中心距偏了1.2mm,螺栓根本穿不进去,整批试模件全废。后来我们把两个折弯边分别做了1.8度的内斜补偿,再试模,角度直接回到89.9度,完全符合要求。
这里给个可直接复用的经验值:料厚小于2mm的低碳钢U型折弯,回弹补偿量一般取1~2.5度,具体数值可以根据你的折弯圆角调整,圆角越大,补偿量越大。要是是高锰钢或者不锈钢,补偿量再加一倍就差不多。
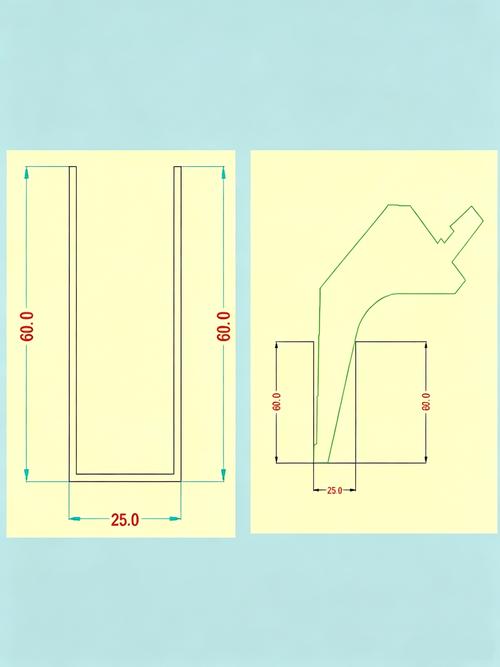
不过话说回来,不是所有回弹都靠补偿就能搞定。尺寸超过500mm的大件,或者精度要求达到IT6级以上的件,该做整形还是要做整形,但设计的时候提前给整形留好预压余量,比你试模失败了再改模,成本低太多了。
细节里藏着你看不见的成本陷阱
冲压件设计的成本,一半是开模,一半是材料,很多细节设计不对,平白多花几十万都不知道怎么回事。
比如内圆角,很多设计师图好看,所有内圆角都统一给R1,不管零件多大料厚多厚。实际上冲模的刀口圆角太小,冲压的时候应力集中,刀口用不了几千次就崩刃,模具寿命直接降一半,换一次刀口大几千,批量生产一年下来,换刀口的钱都够开半套新模了。一般来说,内圆角最小做到0.8t就够,除非结构要求,别做更小的。
还有排样利用率,很多设计根本不考虑落料排样,做出来的零件废料率超过20%,我之前见过一个汽车牌照安装板,原来单个设计排样,废料率23%,一年十万件,光是废料就扔出去十几万。后来改成对称成对设计,对冲冲裁,废料率直接降到7%,一年省出的钱够给整个项目组发奖金了。设计的时候多留一毫米,让排样能共用边,这钱不就省下来了?
还有公差,别乱提高精度。很多人张口就要尺寸公差±0.05,普通冲压根本达不到,非要做精冲,成本直接翻三倍。根据GB/T 13914-2013,100mm尺寸范围的普通冲压,ST6级公差是±0.15,已经能满足90%以上的装配需求,你要更高精度再提,没必要为了没用的精度多花钱。
冲压干的时间越长,越觉得设计的核心不是满足图纸要求,是把问题解决在开模之前。多跟冲压工艺师聊十分钟,比你画三天图改十次模有用得多。少踩一个坑,就是给项目省几万块,攒的经验多了,做出来的东西自然一次就成。
