课堂上藏得最深的那个坑
以前我讲入门,第一节课先背切削三要素,默写概念,抽问背不出来不让上车床。现在想想,纯纯的无用功。学生能把切削速度的定义背得一字不差,上手选进给量直接选0.4。一刀下去,刀尖崩得缺一块。
那问题出在哪?不是学生不用心,是我们把所有参数都做成了死知识点,没告诉他们参数错了会是什么后果。我问过十几个刚上手的学生,知道切屑蓝色代表速度太高吗?十个里有一个说出来就不错了。他们只会按教材给的表格抄,换个材料换个机床就瞎了。
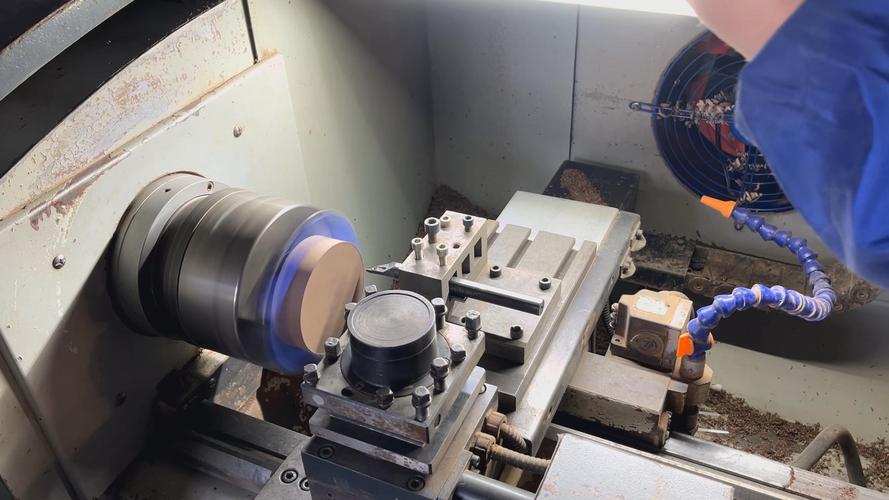
上次那个栽最大跟头的学生,加工一根直径20mm的45钢销轴,要求公差0.02。他第一刀粗车留了一毫米余量,精车完测,总是大两丝。调了三次刀补,还是大两丝。我过去一看,刀杆悬伸比要求长了三公分。他说怕碰到卡盘,所以装远了。悬伸长刚度差,车削的时候刀头弹了,自然车不到尺寸。就差三公分,活废了。你说他哪里错了?教材没说悬伸多一厘米会差两丝啊。
改了两次的入门训练逻辑
第一次改教案,我干脆把所有参数都给学生定死:粗车45钢就用vc100,f0.15,ap1,不准改。改错了扣分。结果呢?下次实训加工铝棒,学生还是用这套参数。车出来的外圆全是积屑瘤,摸上去拉手,根本达不到粗糙度要求。我傻了,合着定死参数也不对,学生还是不会动脑子。
第二次改,我把参数表扔了。第一节课先拿五根不同材料的废棒料,让每个人每人试三刀,每刀换一个速度,自己摸切屑,看纹路。我只给一句话:能拉出连续银白色螺旋切屑的,就是对的。
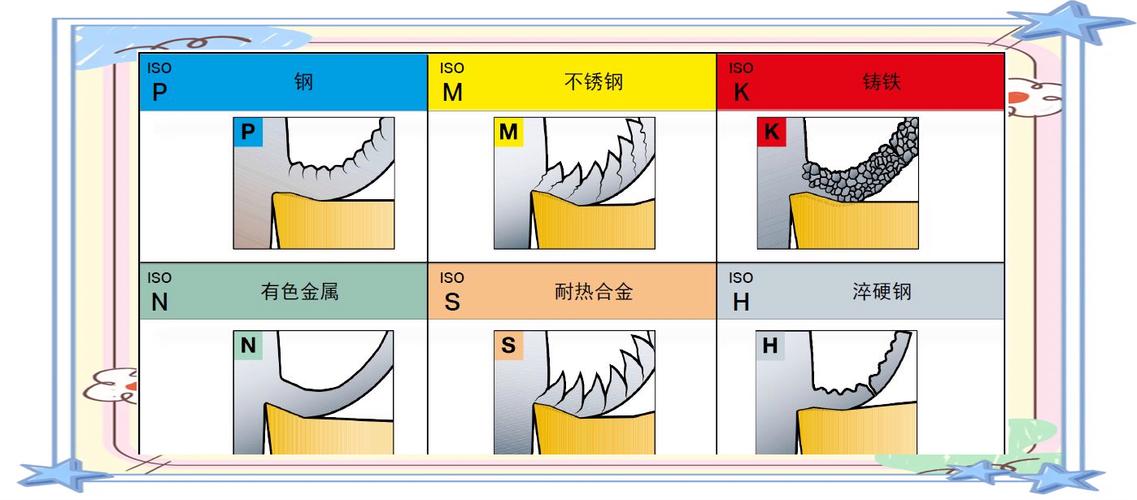
你别说,效果比之前好太多。有个女生,之前连机床开关都不敢碰,试了三刀,自己叫出来:“原来这个蓝色的就是烫的啊!”她自己把转速降了两百转,切屑马上变成银灰色,站在那笑了半天。那种印象,比我讲十遍切削热传导都深。说实话,学生要的不是背参数,是会判断对不对。知道错了,知道怎么调,这就够了。
教材不会写的那些细节
第一个细节,刀尖对准主轴中心。就这么一句话,多少学生毕业都没做到。刀尖高了,车端面的时候容易崩刃。刀尖低了,端面中心肯定留个小凸台,怎么车都车不掉。我现在第一节课,就让每个人拿垫片调,调完用百分表对,差0.1mm都要重来。别嫌麻烦,一次调对,一辈子都忘不了。
第二个细节,退刀顺序。车完外圆,是先退刀还是先停主轴?太多学生图方便,停了主轴再退刀。成型面车削这么干,刀纹直接刻在工件面上,打磨都磨不掉。我现在要求,不管多急,先退刀再停。错一次罚车一根废棒,没几天就都记住了。
还有震刀。学生一震刀就找老师换刀,其实根本不用。先看刀杆悬伸是不是太长,往回装短一公分,绝大多数震刀直接消失。不行再降转速,降进给,再不行换个刃口宽一点的刀片,基本都能解决。这些东西,教材不会写这么细,只有练多了错多了才知道。
不过话说回来,我也不是反对讲理论。理论要讲在错了之后。学生车废了一根料,心疼得不行,我再给他讲切削刚度和悬伸长度的关系,他转头就记住了。你刚上课啥都没干就讲,他左耳朵进右耳朵出,记不住的。
昨天有个已经毕业的学生发微信,说去工厂实习,师傅让他车一批小轴,同去的应届生都出了好多废活,他车出来的活,公差全对,粗糙度也达标,师傅当场就把关键工序交给他了。他说就是当年我让他试切调参数练出来的。
我看着手机,挺欣慰的。原来改那三次教案,熬的那几个晚上,都没白费。车削这东西,哪是靠背知识点就能会的?不就是手上多摸,错了多改,慢慢就稳了嘛。
