2026-10-13 10:54:58 分类:机械设计
上周整理毕设档案,翻出去年那个学生的冲压模设计报告,封面上还留着他挠头蹭的铅笔印。那孩子当初卡了整整一个月,刃口崩了三块料,差点毕不了业。
课堂之外撞出来的真问题
一开始所有人都往硬度上找原因。淬到HRC62,比要求还高两个度,切普通冷轧板,理论上怎么都不会崩。直到我翻他的工艺路线图,一下子就看见了问题——去应力退火那栏,空着。
他说,车间师傅说毛坯已经退过火了,能加工就行,这步省了,还能省半天工期。我问他,线切割切完刃口,表层那点内应力有多大,你摸过刚切完的料吗?手都能摸出来变形,放一周尺寸能飘个两丝,你直接淬火,应力不找地方释放,可不就崩了吗?
他当时瞪着眼睛,说课本上只说了退火是降低毛坯硬度方便加工,没说还要做这一步啊。
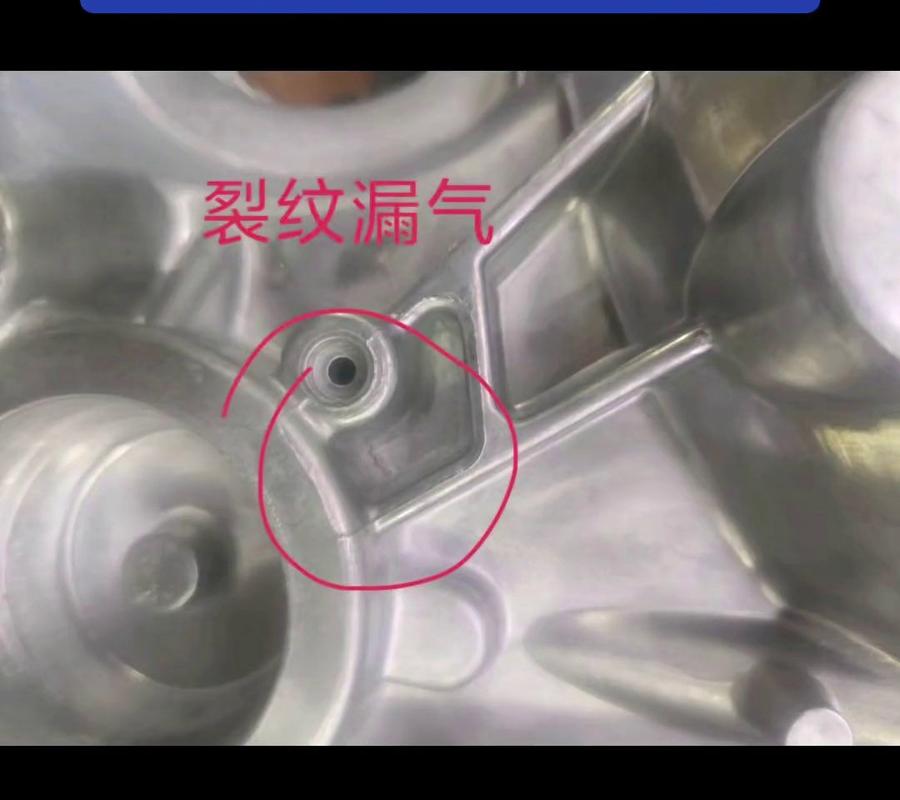 冲压模具崩裂刃口内应力显微镜图
这话我听过太多次了。不止学生,刚进工厂两三年的设计师也这么说。大家都盯着淬火、渗碳这些看起来“核心”的工艺,把退火当成个可有可无的预处理,跟设计更是不搭边。
退火从来不是后端工序,是设计的一部分
我去年改教研组的课程大纲,直接把退火相关内容从《热处理工艺》章节挪到了结构设计的公差预留单元里。为什么?你设计的时候不把退火工序考虑进去,留不对余量,定不对要求,后面工艺再厉害也救不了。
比如做大型焊接机架,焊完整体不去应力退火,你精加工完放三个月,机架弯了,精度全废,找谁去?之前听一个做机床的老工程师说,他们早年出口的机床,客户用了一年精度超差,退回来,查了半年才发现,就是焊接后去应力退火保温时间不够,应力慢慢释放,把导轨基线拉歪了。
说实话,这种锅,不该工艺背,是设计没提要求。你图纸上不标,车间当然能省就省。
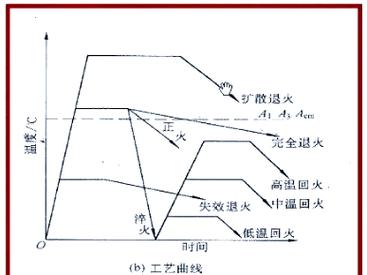 机械设计图纸标注去应力退火位置示例
不过话说回来,也不能全怪设计师。我们之前教书,不也这么教的吗?上来先讲退火的定义,再列不同材料的退火温度参数,最后说一句退火主要用于预处理,就完了。谁会跟你说,设计的时候要在什么位置标注退火,要给退火留多少变形余量,要考虑退火后的尺寸变化?
我自己刚教书那会,也是这么讲的,直到碰了这个学生的事,才醒过来。
把不起眼的知识点,摆到台面上
 把不起眼的知识点,摆到台面上
现在我上新课,第一讲不讲参数,先把那块崩裂的刃料拿出来,传着看。断口上的裂纹从线切割表层往芯部走,纹路清清楚楚,谁看了都能记住,应力没消是什么下场。
我还跟合作工厂的师傅约了,每次他们做去应力退火的时候,让学生去炉边等,出炉之后立刻量尺寸,看退火前后变了多少。亲眼见变形飘了三丝,比我讲十句都管用。
很多学生上完这节课回来跟我说,原来退火不是课本上那两行字,是真能决定项目死活得东西。对吧?做机械这行,就是这样,越不起眼的东西,越容易要命。你把淬火硬度调得再准,把公差卡得再严,漏了一步退火,全白干。
还有很多人说,现在不是有振动去应力吗,还要退火干嘛?我不说谁好谁坏,振动去应力适合大尺寸工件,对于小尺寸的精密零件,退火去应力还是最稳的,这个钱不能省,这个工序不能漏。
我们教设计,教的不是怎么画一张符合国标的图纸,是教怎么画出能做成产品、能用十年八年不出问题的图纸。把该留的工序留出来,该提的要求提上去,比什么都强。
上次那个学生后来重新做了一块,线切割完,老老实实做了两个小时低温去应力退火,再淬火,刃口硬度稳在58HRC,后来拿去参加行业竞赛,还拿了奖。毕业的时候他跟我说,现在画图第一件事,就是想哪里需要去应力,已经成习惯了。
我听完挺感慨的,当初我学的时候,也是摔了坑才记住,现在能让学生少摔一个坑,这课就没白讲。退火这两个字,看起来简单,其实藏着做机械的底色——慢工出细活,该走的步骤一步都不能少。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生卡死在变形里时,我才重新看懂了退火
文章链接:https://www.yqhljx.com/list_9/4289.html
