摘要:点焊是汽车、钣金、家电行业最常用的薄板电阻焊工艺,门槛低但做好极难。很多中级工程师对工艺的理解停留在”通电熔接”的表层,实际量产经常踩坑,本文结合二十年一线工艺经验,拆解核心逻辑、参数权衡和常见缺陷排查,都是实打实的落地经验。
点焊的核心,从来不是电流,是热平衡
新手拿到图纸第一反应,焊不上就加电流。我刚入行那年在汽车零部件厂试装门槛内板,1.2mm+1.5mm的冷轧钢板,一直过不了撕裂试验,我连着加了三次电流,直接把板烧穿一个大洞,当时罚了我半个月绩效,现在还记得。
说实话。点焊的本质是利用电流流经工件接触面产生的电阻热,熔化母材形成熔核,再冷却结晶得到焊点。整个过程必须维持一个刚好的热平衡:热量产生速度要大于热量向电极和母材扩散的速度,才能把温度升到熔点,又不能太多,不然就烧穿。
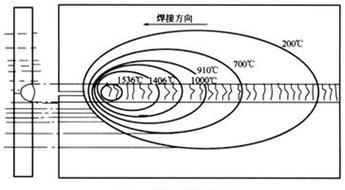
行内通用的标准里,合格焊点最核心的指标就是熔核直径。根据GB/T 15825.1-2008《薄板点焊 焊接质量及检验方法》里的公式,最小熔核直径要求是d = 2δ + 3,δ是对接两块板里较薄那块的厚度,单位是mm。这个公式我记了二十年,从来没错过。比如两块1mm的板,最小熔核就是5mm,错不了。很多人设计的时候不提前算,出来熔核小了,强度肯定不够。
工艺选型里,那些看不见的成本权衡
很多人觉得点焊就是买个焊机就行,其实大部分问题出在你看不见的地方。比如电极。电极不就是个铜块?呵呵,这里面差远了。普通低碳钢点焊用铬锆铜就行,硬度够,导热也好,性价比高。但你焊镀锌板试试?镀锌层熔点低,很容易粘在铬锆铜电极头上,焊个百八十个点,端面就坑坑洼洼,电流分散,焊点直接废了,就得打磨或者换电极。
我去年碰到一个做家电外壳的客户,0.7mm的热镀锌板,用铬锆铜电极,一天换三个头,光换头的工时一天就要两百多,后来改成氧化铝铜电极,材料贵了三倍,但能用三天,算下来成本反而降了一半还多。
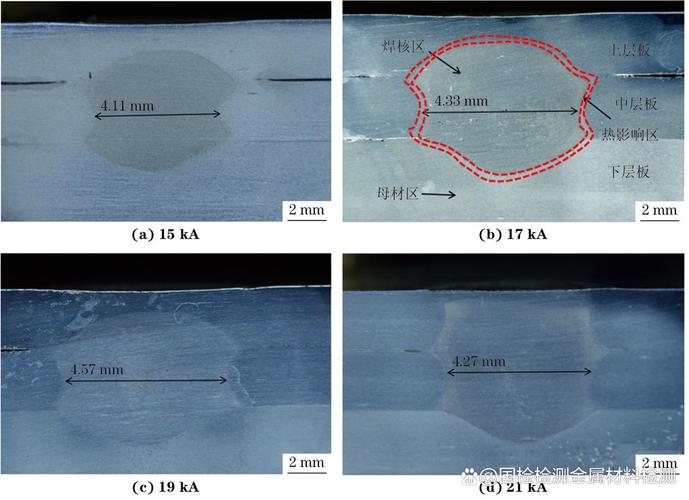
电极端面尺寸也有讲究。不是越大越好,也不是越小越好。一般来说,端面直径要比你需要的熔核直径大2-3mm。比如刚才说的1mm板需要5mm熔核,电极端面就做φ6或者φ7,刚好。端面太大,电流密度不够,熔核长不大;太小,压力太大,压痕太深,还容易烧穿电极。
不过话说回来,压力和通电时间的权衡也很重要。很多人觉得通电时间越长,熔核肯定越大,其实不对,时间长了,热量都扩散到电极和母材里了,不仅熔核长不了多少,工件变形还大,表面压痕深得能嵌进去指甲,客户直接给你打回来改。
常见缺陷排查,别上来瞎调参数
做点焊工艺,最头疼的就是出了缺陷不知道从哪下手。我见过太多工程师一看到飞溅就降电流,一看到虚焊就加电流,纯靠试,试一天还找不到问题。说两个最常见的坑,记下来能省你大半天时间。
第一个是飞溅,90%的飞溅不是电流太大,是压力不够。两个工件贴合不好,中间有空隙,通电瞬间空隙里的空气被加热膨胀,直接把熔融金属喷出来,就是飞溅。还有就是工件表面有锈、有油污,也会出飞溅。先擦干净,调压力,最后再动电流,这才对。
第二个是虚焊,虚焊最坑,出厂过检,客户用半年掉下来,赔死人。虚焊除了电流不够,最常见的原因是分流。就是你两个焊点挨得太近,电流从已经焊好的焊点走了,不走新的焊接接触面,自然形不成熔核。AWS D17.2电阻焊规范里明确要求,最小点距不得小于三倍熔核直径。我之前碰到一个年轻设计师,为了提高门框强度,把点距从8mm改成了4mm,结果一半焊点都是虚焊,整体强度反而降了20%,改回点距之后直接合格,就这么离谱。
还有一种虚焊是镀锌板特有的,锌层熔了之后流到熔核边缘,降低了接触电阻,热量上不来,所以镀锌板的电流要比同厚度低碳钢高10-15%,这个经验很多人都不知道。
点焊干了二十年,我最大的感受就是,看起来越简单的工艺,门道越深。很多东西书上讲得模棱两可,不去车间亲手焊个几百件,踩几次坑,永远学不会。上面这些都是我实打实踩坑踩出来的经验,给同行做个参考。
