2026-10-13 18:10:56 分类:机械设计
上周帮兄弟公司审一款消费类无人机的结构图纸,铝合金支架的表面处理栏直接写了“阳极氧化”,连类型都没标。我当场给他打回去了。
这要是直接发去厂子里做,出来的东西大概率要么掉漆要么尺寸超差,连返工的余地都没有。
说实话,很多做了三四年的中级工程师,对阳极氧化的认知还停留在“给铝合金上颜色、防腐蚀”的层面,真到自己设计选型的时候,踩的坑能绕车间三圈。
别上来就选“普通阳极氧化”:你要的是哪种?
很多人图纸上写的“普通阳极氧化”,其实根本没搞清楚三种主流氧化体系的区别。
最常用的硫酸阳极氧化,就是大家平时见的手机中框那种,膜厚一般5-20μm,孔隙率高,染色性好,能做亮黑、银色、甚至各种彩色,但是耐磨一般,硬一点的东西划一下就露铝。我刚工作那会,给一款户外传动的铝合金齿轮选了这种亮黑阳极氧化,结果用了半年就磨得露铝了,后来才知道要选硬质阳极氧化——哦对,硬氧还做不了亮黑,最多是灰黑或者本色,当时跟供应商扯了快一个月才把问题解决,现在想起来都头疼。
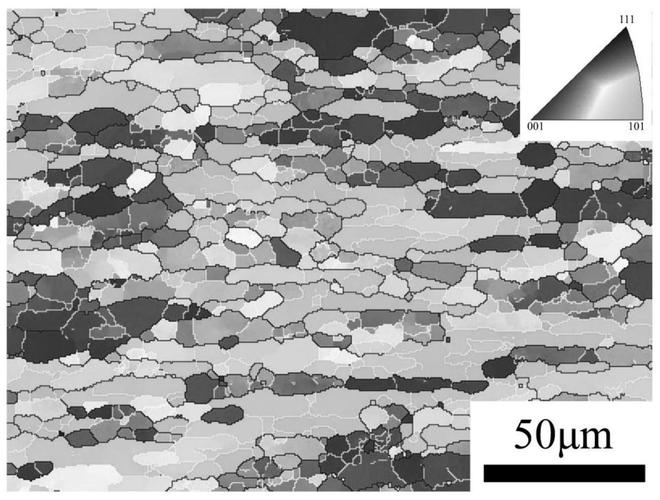 6061铝合金硫酸阳极氧化膜截面微观电镜图
第二种是硬质阳极氧化,一般用硫酸加草酸的混合电解液,低温下做出来的膜厚能到25-100μm,硬度HV300以上,跟淬火钢差不多,耐磨、耐蚀都比普通阳极好几个等级,但是染色性差,一般只能做本色或者灰黑,适合用在传动件、户外结构件上。
第三种是铬酸阳极氧化,航空件用的多,膜层薄,孔隙率低,残留的腐蚀液少,不会藏污纳垢,但是染色性几乎为零,就是那种灰蒙蒙的铝本色,成本还高,消费类产品基本没人用。
这里要注意,按照GB/T 8013.1-2018的规定,室内用的装饰性阳极氧化膜厚≥6μm就够,户外用的要≥10μm,要是你给室内的件标20μm的膜厚,纯粹是给供应商送钱,白白增加30%以上的成本。
设计时漏了这几个细节,再好的工艺也救不了
很多人以为阳极氧化是厂子里的事,跟设计没关系?大错特错!我见过最多的坑,就是没给氧化的尺寸留余量。
膜厚的一半会突出基体表面——这不是镀层那种在表面堆料,是铝基体先溶解,再在表面生长出氧化铝膜,膜层一半嵌在基体里,一半凸出来。比如你要做10μm厚的氧化膜,最终尺寸会比氧化前往外扩5μm。要是你做的是φ10h7的配合轴,要求最终尺寸是φ10(0/-0.015),那氧化前的轴径得做到φ9.995±0.005,不然氧化完直接变粗,卡都卡不进去。我刚入行的时候就犯过这个错,一批120个齿轮的轴径留小了,氧化完全部超差,在车间用砂纸磨了整整三天,手都磨破了。
还有个坑是挂具接触痕。阳极氧化是导电工艺,必须用挂具夹住工件通电,被夹住的位置是没有膜层的,就是一块裸露的铝面,要是刚好在外观面或者配合面,直接就废了。所以设计的时候必须专门留一个工艺夹位——要么是一个可以后处理掉的小凸台,要么是一个内螺纹孔,让挂具夹在非外观的位置。
 阳极氧化挂具接触痕位置设计示意图
上次有个客户的户外铝合金门把手,把挂具夹在把手的正面边缘,做完之后那个位置有个针尖大的白点,半年就锈了一圈黄印子,直接退了整批货。后来我们改设计,在把手背面加了一个M3的小螺纹孔,挂具拧进去夹着,做完之后用塑料堵头把孔封上,再也没出过这个问题。
对了,还有边角的问题。要是工件的边角是尖锐的直角,氧化的时候电流密度会特别大,局部温度过高,会把膜层烧穿,形成一个个小黑点。所以设计的时候所有外露的边角最好倒R0.3以上的小角,这个不是供应商故意刁难,是真的会出问题。
别被供应商的“特殊要求”忽悠:哪些是真必要,哪些是加钱套路
跟氧化厂打交道多了,什么套路都见过。
比如有的供应商说“你的件要做黑色阳极氧化,必须用6063的料,不然做不了亮黑”——这话半真半假。6061铝合金的亮黑染色效果远差于6063,这个是真的,因为6061的镁硅含量不一样,氧化后的孔隙率低,染色吃色差,做出来的黑是发灰的,要做亮黑确实得换6063。但是有的供应商会给你报“特殊染色费”,说能把6061的黑做成跟6063一样亮,其实就是多染两遍,成本加不了多少,报价能给你涨30%,不如直接换6063的料,材料费还更便宜。
还有的供应商说“你的件要做户外用,必须做封闭处理,不然容易腐蚀”——这个要看情况。按照GB/T 10125的中性盐雾试验标准,25μm厚的硬质阳极氧化,不做封闭的话能过48小时,做了封闭的话能过96小时。要是你的件是用在室内的,比如办公设备的结构件,根本没必要加封闭,省下来的钱够你多做10%的产量。
不过话说回来,也不是所有的“特殊要求”都是套路。比如有的精密件,公差要求特别高,供应商说要做“低温氧化”,保证膜厚的均匀性,这个是真的——普通硫酸氧化的膜厚公差一般是±2μm,低温氧化的话能控制在±1μm,要是你的配合面公差只有±0.01mm,那确实得加钱做低温氧化,不然尺寸超差的损失比加工费高多了。
我现在审图纸,只要看到表面处理栏只写“阳极氧化”四个字的,直接打回。要么标清楚氧化类型、膜厚、颜色、封闭要求,要么我就给他们标上,省得后面扯皮。
踩过的坑多了就知道,阳极氧化从来不是什么无关紧要的表面处理工序。你设计的时候多花10分钟想清楚这些细节,后面能省出来几周的返工时间。
真的!
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:阳极氧化不是随便选的工艺:机械设计里没人明说的选型与踩坑细节
文章链接:https://www.yqhljx.com/list_9/4304.html
