摘要:很多机械工程师把磷化当成无足轻重的前处理工艺,实际选型和工艺控制里藏着不少坑,本文结合十多年现场经验,梳理磷化的核心作用、常见踩坑和选型逻辑,给有一定基础的工程师做参考。
上周给汽车底盘紧固件做工艺评审,又看到有人把磷化当成随便做做的预处理。差点把我刚喝的冰美式喷出来。
干机械十几年,见过太多栽在磷化上的批量事故,小到几千块的返工,大到上百万的召回。偏偏很多人觉得,不就是泡个药水吗?能出什么事?
磷化的作用,远不止你知道的那两种
大部分人对磷化的认知,停留在两个点:要么是喷漆前的基底,要么是临时防锈。这认知,漏了一半。
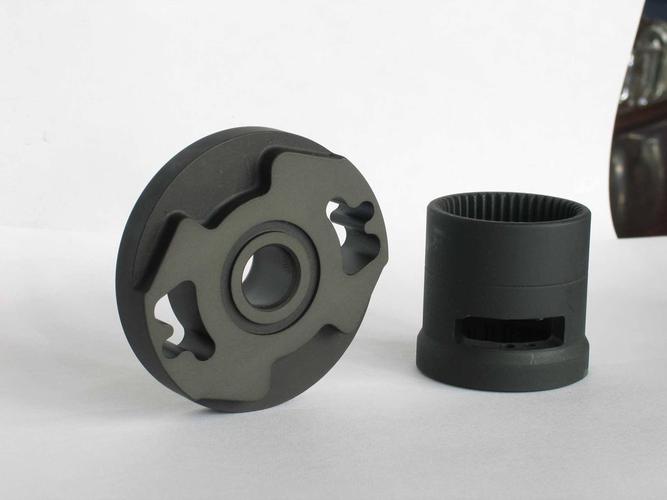
按照现行的GB/T 11376-2020 《金属的磷酸盐转化膜》标准,磷化按成分分成锌系、锰系、铁系、锌钙系几大类,不同体系的作用天差地别。锌系大多用于涂装前处理,膜重一般控制在1~3g/m²,细密的孔隙能提高油漆的附着力,这个大家都知道。可锰系磷化呢?锰系膜厚一般在10~30g/m²,硬度高、孔隙率低,它最核心的作用根本不是防锈,是防咬合、减磨。
我刚入行那年,跟着老师傅处理一批出口的转向器螺栓,就是因为错拿锌系磷化代替要求的锰系磷化,到客户现场装配的时候拧到标称扭矩还没到位,直接咬死,拆都拆不下来,整批召回,赔了快一百万,扣了我们半年奖金。那笔账我记到现在。
还有冷挤压冷拉工艺里的磷化,那是核心润滑层啊!没有磷化做基底,皂化润滑剂挂不住,不锈钢拉拔个几十件就磨坏模具,做了磷化的话,寿命翻好几倍。
磷化工艺的常见踩坑,全是血的教训
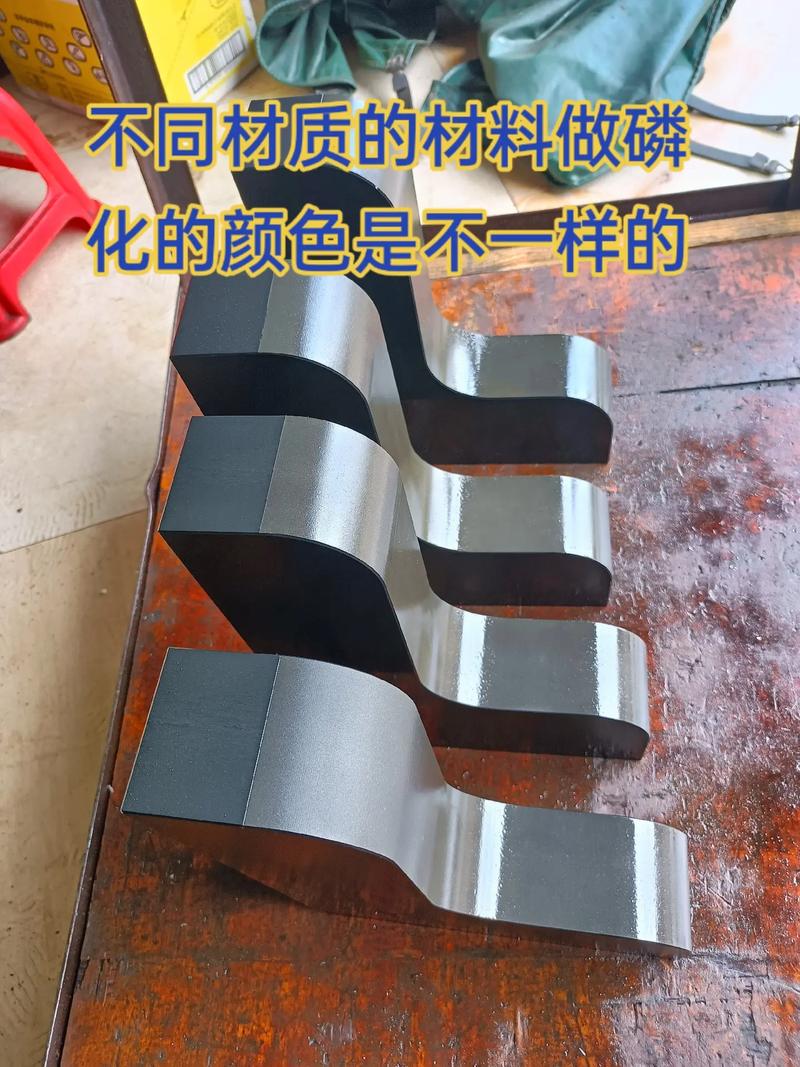
很多工程师选型磷化,只会看图纸上“磷化处理”四个字,从来不想想零件的基材和使用场景。踩坑都是这么来的。
第一个坑,基材不对还乱用配方。比如铝工件磷化,你用普通钢铁的锌系磷化液,根本挂不上膜,因为铝是两性金属,活性和钢铁完全不一样,必须在磷化液里加氟化物做活化,调整pH到2.5~3之间才能出合格的膜。我去年遇到一个客户,拿给我的铝压铸件磷化完全是漏底,一问才知道,他们直接用了钢件的磷化线,什么都没调,废了两万多件压铸件。
第二个坑,前处理偷工减料。磷化对前处理除油除锈的要求,比很多人想的严多了。冲压件带的高粘度拉延油,你只碱洗一遍,肯定除不干净,磷化出来就是成片的花斑,附着力根本不合格。
第三个坑,环保踩红线。不过话说回来,现在国内环保卡得越来越严,传统的高镍磷化,镍含量超标,很多出口订单根本过不了检测。我见过整柜的货扣在港口,就是因为磷化膜镍含量不符合欧盟ROHS要求,最后只能全拉回来返工,亏得底朝天。现在就算成本高一点,也要选低镍或者无镍磷化,别存侥幸心理。
还有人觉得磷化之后的钝化是多此一举。说实话,真不是。如果你的磷化是做长期防锈用的,钝化能把耐盐雾时间提高整整一倍,花几分钱的成本,省几十万的事,为什么不做?
不同场景的磷化选型,直接用就对了
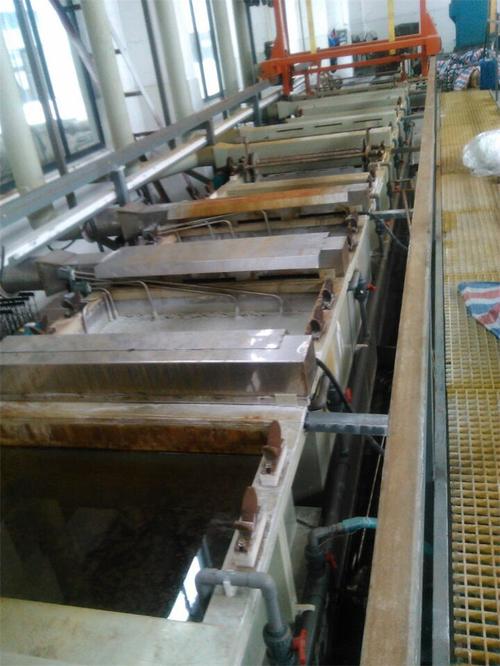
很多图纸不会标清楚磷化类型,遇到这种情况,你对着场景套就行,不会错。
如果是涂装前的预处理,选低温锌系磷化就行,膜重控制在1~3g/m²,别做太厚,太厚反而会让油漆附着力下降,掉漆的风险翻几倍,符合GB/T 13312 钢铁件涂装前磷化处理的要求就够。
如果是冷挤压、冷拉拔这类变形工艺,选厚膜锌系磷化,做完再做皂化处理,润滑层能把变形抗力降低30%以上,模具寿命至少翻三倍,我之前做不锈钢棒拉拔,原来没做磷化,一万件就磨废一套模具,做了磷化之后,八万件还能用,差距就是这么大!
如果是紧固件、滑动齿轮这类需要防咬合减磨的零件,直接选锰系磷化,孔隙小硬度高,本身还有不错的防锈能力,不用做额外的涂层就能满足底盘、转向系统的使用要求,性价比很高。
说实话,干机械这行,越老越会重视小工艺。磷化就是典型的小工艺大问题,你不当回事,它就能给你捅大篓子。多结合实际场景想一层,比照着标准盲做靠谱多了。对吧?
