很多工程师对模态稳定的认知还停留在“把固有频率和激励频率错开”的表层,真到了真机调试遇到振纹、精度飘移的问题,往往摸不着头绪。这篇内容全是一线项目里趟出来的实操经验,没有空泛的理论,全是能直接用的判断逻辑和调试技巧。
上周帮苏州一家做精密磨床的客户救场,刚交付的五轴磨床磨出来的涡轮叶片表面全是振纹,粗糙度直接从要求的Ra0.2掉到Ra1.6,车间主任拍着机床外壳骂了半小时,说之前的设计团队连最基本的模态稳定都没做。
你以为的模态稳定,根本不是CAE里跑个模态分析那么简单
刚入行的时候我也天真,觉得模态稳定就是把结构的一阶固有频率算出来,和电机的旋转频率、切削的激励频率错开个10Hz,就算交差。错。
之前有个团队给立式加工中心做床身,CAE算出来一阶固有频率42Hz,伺服电机的额定转速对应的激励频率是35Hz,差了7Hz,他们拿着分析报告跟老板拍胸脯说绝对不会振。结果实际装机一跑,切削的时候振得切削液都从导轨槽里晃出来,测出来的实际一阶固有频率才26Hz——直接和激励频率撞上了。
问题出在哪?螺栓连接的结合面实际刚度,往往只有同材质整体铸造件的30%~50%。他们为了省铸造模具费,把本来要整体铸的床身拆成了两段,靠螺栓拼起来,CAE模型里还把结合面设成了刚性接触,算出来的结果自然和实际差了十万八千里。别不信,你随便找个做机床装配的老技师问问,他给你拆个旧的床身,你量一下螺栓孔周围的接触印痕,往往连70%的面积都不到,实际刚度能高到哪去?
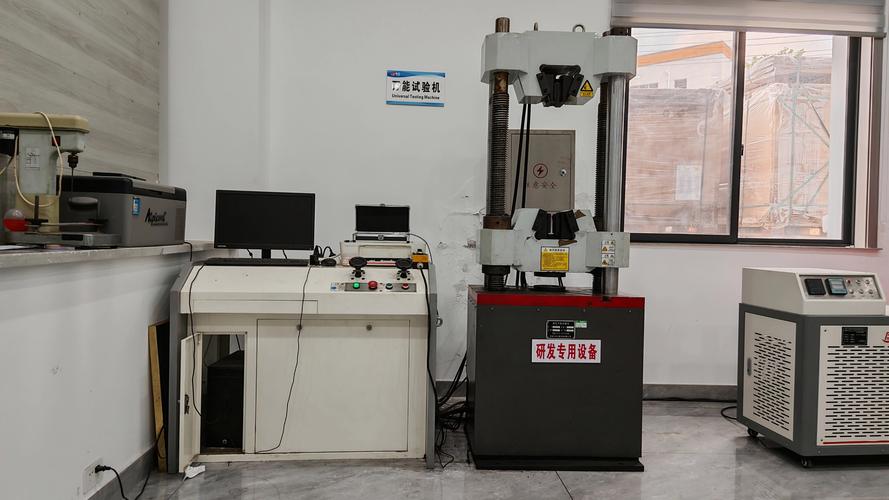
说真的,我第一次踩这个坑的时候,对着CAE报告愣了整整一下午,明明算出来的结果完美,怎么真机就不对?后来才明白,所有脱离了实际工艺条件的仿真,都是自欺欺人。你要是真的要靠仿真做模态稳定,至少得把结合面的刚度系数按实测值填进去,不然跑出来的结果连参考价值都没有。
切削过程的颤振边界,才是模态稳定真正的考核标尺
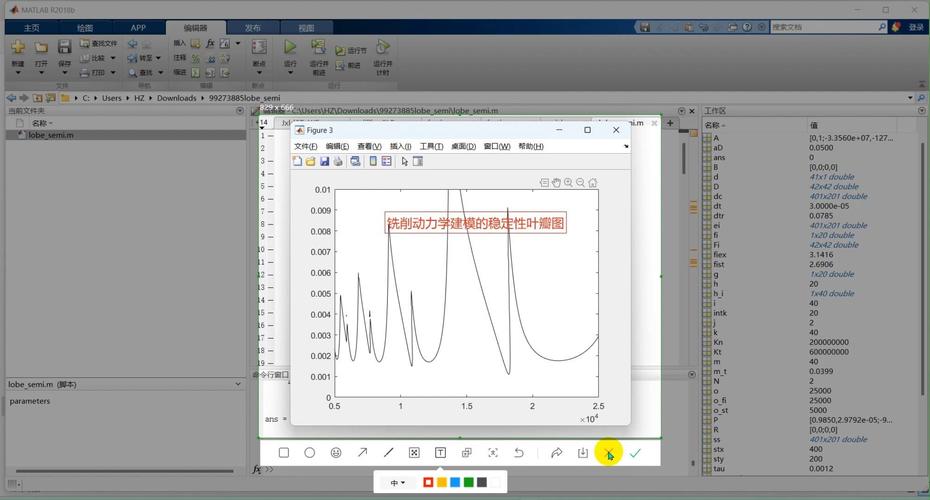
很多人做模态设计的时候,眼睛只盯着固有频率的数值,从来没考虑过实际切削过程的颤振边界。根据ISO 12100对机床安全性能的评估要求,切削系统的稳定切深边界h_lim,和系统的动刚度k_d成正比,和切削力系数、颤振频率的平方成反比。说白了,哪怕你的固有频率和激励频率差了20Hz,只要动刚度不够,该振还是振。
回到开头说的那台磨床,我去现场测了两天才找到问题。之前的设计团队只算了主轴的模态,压根没把工件-夹具-工作台这个子系统当回事。他们磨的是薄壁涡轮叶片,用的是真空吸盘,吸盘的动刚度在不同的吸附位置下差了快40%,刚好在某一个常用的切削进给速度下,激励频率和吸盘的一阶模态对上了,直接出了振纹。最离谱的是,他们的CAE模型里把吸盘设成了刚体,我看到那个模型的时候差点没把鼠标扔出去。
找模态薄弱点的方法其实很简单,别拿个加速度计在机床上随便乱贴。顺着功率流的方向贴:从刀具端开始,沿主轴、轴承座、立柱、床身、地基,一路测过去,哪个位置的传递率掉得最厉害,哪个就是薄弱环节。之前有个龙门铣客户,测出来主轴端的加速度是1g,到了立柱中部就剩0.2g,说明立柱的刚度完全够,问题出在主轴的轴承预紧力不够——后来把轴承预紧力从8kN调到12kN,动刚度直接涨了60%,振纹直接消失了。
模态稳定的调试,从来不是只改结构件,轴承预紧、导轨间隙、甚至地基的灌浆厚度,都是影响最终效果的关键变量。我见过太多人花几十万给床身加筋板提刚度,结果地脚螺栓都没打紧,地基的灌浆层厚了20mm,实际动刚度还不如把螺栓打紧、重新调平的效果好。
伺服系统的模态耦合,是90%的调试工程师都容易忽略的暗坑
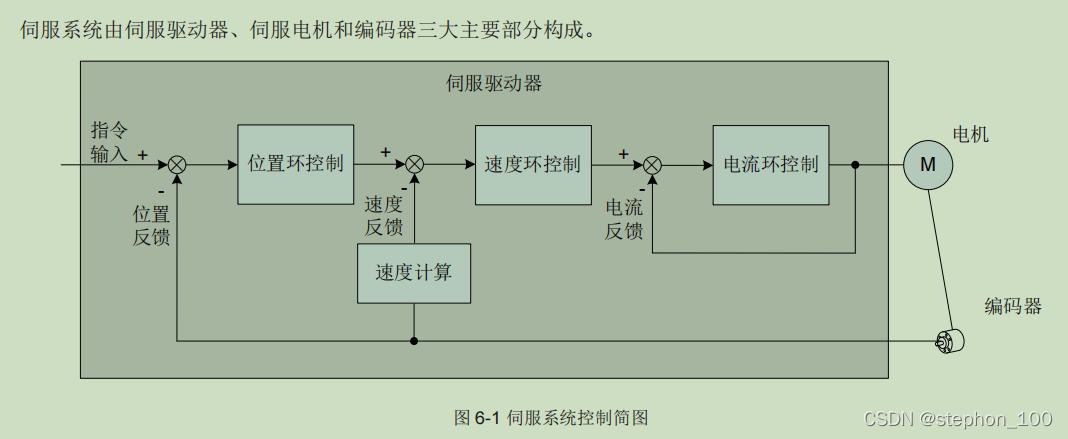
别觉得模态稳定是纯机械的事,伺服参数调不对,照样白搭。尤其是直线电机驱动的高精度工作台,机械系统的固有频率如果和伺服环的带宽离得太近,就会出现耦合振荡,哪怕你机械结构再刚,伺服参数乱设,照样会出现精度飘移、振动的问题。
之前有个做半导体检测设备的客户,工作台跑1m/s的速度的时候,末端的定位精度就飘了,测出来的机械系统固有频率是85Hz,他们的伺服位置环带宽直接设到了70Hz,本来觉得差了15Hz,离得够远,结果因为伺服的电流环在85Hz的位置有个12dB的谐振峰值,刚好把这个模态给激发出来了。后来怎么解决的?加了个模态陷波滤波器,把82Hz到88Hz的频段增益压下去15dB,再把位置环带宽降到60Hz,振荡直接没了。
不过话说回来,也别为了躲耦合就把伺服带宽压得特别低,不然设备的动态响应跟不上,生产效率上不去,老板照样骂你。我之前碰到过最离谱的案例,客户为了让伺服响应快,把位置环带宽直接拉到120Hz,刚好和工作台的一阶固有频率118Hz撞上,跑起来的时候整个工作台抖得像筛糠,连光栅尺的读数都飘,最后把带宽降到40Hz才消停,算下来设备的生产效率直接砍了一半——为了这点参数的面子,吃了多大的亏。
很多人做模态稳定的时候,一味追求提高固有频率,比如给床身加一堆密密麻麻的筋,结果重量涨了30%,固有频率只涨了8%,性价比极低。反而调整一下筋的布局,把原来的横向筋改成斜向的,同样的重量下,固有频率能涨20%——这才是懂行的设计该干的事。别光想着堆料,多想想结构的力流路径顺不顺,比加多少筋都有用。
做了快15年的机械设计,我见过太多人把模态稳定当成CAE软件里点几下鼠标就能搞定的事,直到真机一跑振得一塌糊涂,才急着找原因。其实哪有那么多玄学?无非是多跑现场,多摸工艺,别把模型里的理想条件当成实际生产的真实情况。毕竟,能在客户车间里稳定跑三年不出振纹的设计,才是真的模态稳定。
