太多人栽在形位公差上面。
上周帮供应商审一套新能源汽车减速器的壳体图纸,三个轴承安装孔的位置度标了Φ0.02,加工方的工艺师看完直接拍桌子,说这要求比他们做的军工雷达件还严,根本接不了这活,翻到图纸最后才发现,刚入职的设计同事压根没在公差框里加最大实体要求——相当于给加工端平白多套了三层完全没必要的枷锁。
别拿GB/T 1182当背单词手册,公差的本质是给加工留活路
很多人刚接触形位公差的时候,就是对着标准表抄数值,同轴度多少,垂直度多少,跳动多少,根本不管标注背后的实际装配逻辑。我刚入行那会,设计电机端盖的时候,把止口的圆度标了0.005,当时觉得数值越小越显专业,直到车间做了三十年的张师傅拿着千分尺堵在我工位上,说你这要求我得把机床主轴拆了重新校三个小时的动平衡才能达到,加工成本直接翻三倍,最后装上去的氟橡胶密封圈,因为止口面被磨得像镜面一样,反而因为没有微观的储油槽,密封件转起来不到一周就漏得一塌糊涂。橡胶密封圈需要的是表面有0.8左右的粗糙度,你搞个镜面级的形状精度,纯粹是本末倒置。
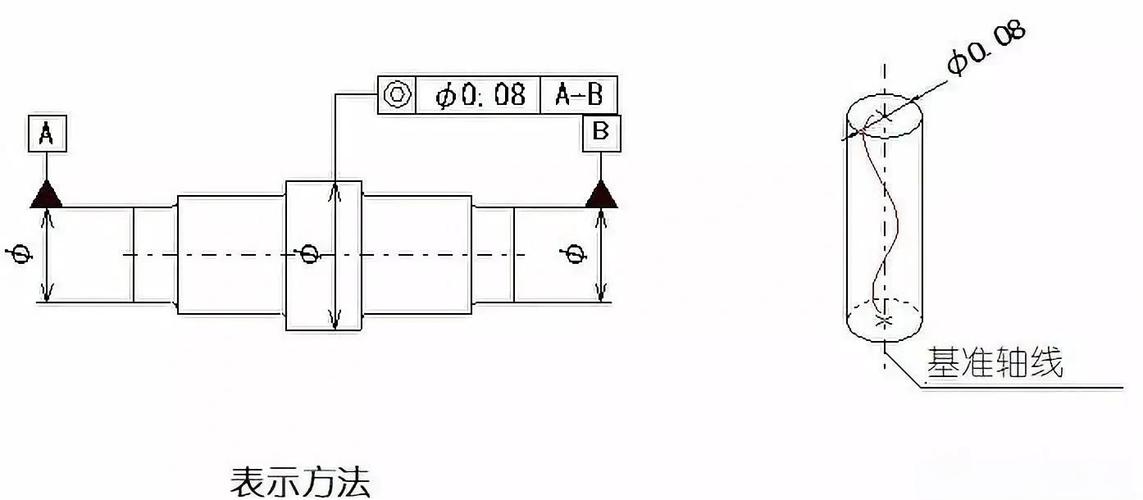
很多人对形位公差的认知,停留在“数值越小越好”的误区里,根本没搞懂,包容要求、最大实体要求、独立原则这三个核心逻辑,本质上是在功能需求和加工成本之间找平衡点。比如包容要求就是那个带圆圈E的符号,意思是当轴或者孔做到最大实体尺寸的时候——也就是轴最粗、孔最细的状态,它的形状误差不能超出给定的尺寸公差带;如果加工的时候轴做细了,或者孔做粗了,形状误差的允许值可以相应放大。这哪里是限制加工?这明明是给加工端留的弹性空间啊!
那些被90%的人忽略的标注细节,才是决定良率的关键
我之前遇到过一个做液压阀块的客户,一套阀块的四个安装阀孔的位置度标了Φ0.05,没加任何附加要求,加工方按图纸把孔的尺寸做到上偏差的时候,相邻两个孔之间的壁厚差了0.08,直接把阀块内部的油道钻穿了,整批200件阀块全部报废,损失了十几万。后来我们把图纸改了,在位置度的公差框里加上了最大实体要求,规定在最小实体状态下的位置度不超过Φ0.05,相当于给加工端留了尺寸偏差的弹性空间,重新试生产的时候,良率直接从32%跳到94%,单块的加工成本还降了两成。
太值了。
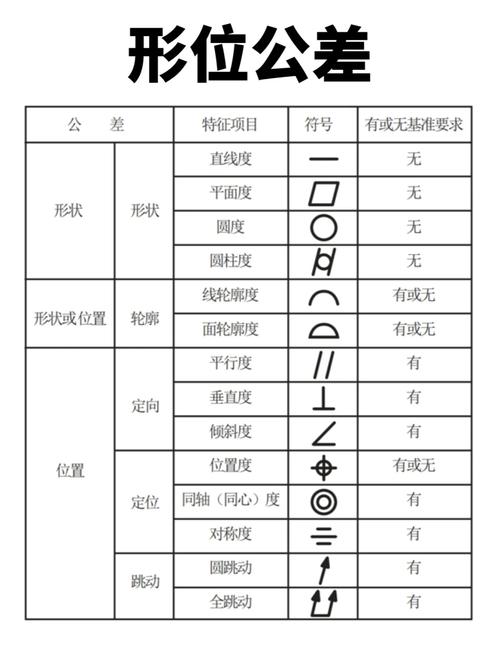
还有个更常见的坑:基准选错。很多人标端面跳动、垂直度的时候,随手就选了一个孔的内端面当基准,根本没考虑这个孔本身的加工深度。比如一个深100mm的安装孔,你选孔距离端面5mm的位置当基准,相当于基准本身就带着0.03的歪斜,最后三坐标测出来的跳动数值,根本不是零件真实的变形量,白折腾半天。我上次帮一个客户审机床主轴的图纸,他把主轴锥孔的端面跳动基准选在了锥孔的大端,最后装上去的砂轮端面跳了0.04,怎么调都调不好,后来把基准改到了主轴两个轴承安装轴颈的公共轴线,重新测出来的跳动直接降到了0.008,装上去的砂轮用了半年都没晃。
公差给多少,从来不是靠拍脑袋算出来的
很多设计教材里说,形位公差的数值要按配合间隙、装配要求来算,比如两个配合的轴和孔,间隙是0.02,那位置度就标0.01。这话没错,但太教条了。比如减速器里的深沟球轴承,装在壳体的轴承孔里,轴承外圈和孔的配合是H7/js6,轴承本身的径向游隙就有0.015,你就算把两个轴承孔的同轴度差做到0.02,轴承照样转得顺,噪音也不会超标,硬把同轴度标到0.01的话,壳体的加工费要多花40%,算下来一套减速器的成本多了二十多块钱,一年卖十万台就是两百多万的纯利润没了。
对吧?很多设计就是为了追求所谓的“高精度”,把供应链的利润全磨没了,最后老板算下来产品卖出去根本不赚钱,锅还要加工方背。
我现在做设计的时候,从来不会一开始就把公差标得死死的。都是先按功能需求留个初始值,然后拉着工艺、加工、装配的同事坐下来聊半小时:哪个地方的公差可以放宽,哪个地方必须卡严,哪个地方加个最大实体要求能省成本,聊完再回去改图纸。比自己闷头在办公室对着标准表抄数值靠谱一百倍。
GB/T 1182-2018里写得明明白白,形位公差的标注要在满足产品功能要求的前提下,尽可能选择最宽松的公差值,降低制造难度。可惜太多人把这个要求当耳旁风。
前阵子跟一个做了三十年精密量仪的老工程师聊天,他说形位公差这东西,你学十年都未必能摸透。本质上它不是冷冰冰的数学题,是人和人之间的协同题——你在图纸上多画一个符号,加工端就要多花几个小时的调试时间,装配端就要多费几分力气去修配;反过来,你要是标得太松,产品到了客户手里出了质量问题,最后还是要你自己擦屁股。
别把形位公差当填表凑数的任务。真的。
