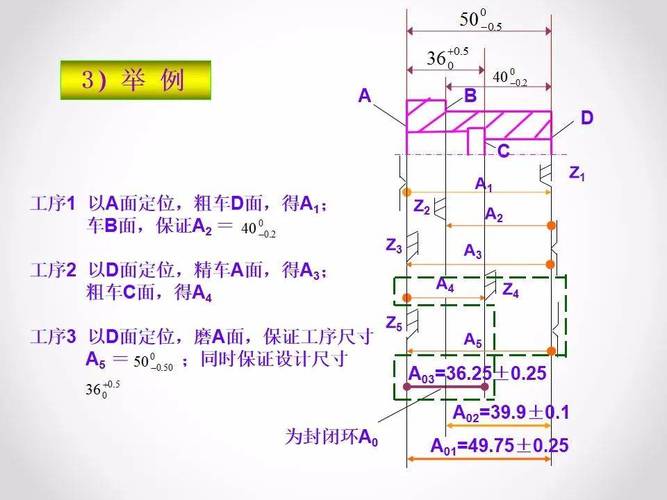
纸角折得皱巴巴的,是个男生的作业——算减速器箱体三个安装孔的尺寸公差,完完全全按大一学的极值叠加法算,最后给每个孔定的公差带压到了IT3级。
车间的张师傅上次来听课,扫了一眼就笑,说你这公差,我铣一百个孔都未必能出一个合格品。
成本呢?
没人算过。
极值法的惯性,是第一个堵点
我刚教这门课的前三年,总觉得学生算错是因为公式记不牢。
直到有次下课拦着个学生问,他挠头说,教材里所有尺寸链的例子,都是各组成环公差加起来等于封闭环公差,我就顺着套了啊。
那瞬间我突然反应过来——哪是记不牢公式,是两年的学习路径,早把“极值叠加”这四个字刻进了思维惯性里。
就像你学骑自行车的时候总捏着刹车,哪怕后来知道可以溜坡,第一反应还是脚撑地。
我之前最蠢的教法,就是上课第一页PPT就抛统计公差的平方和公式,讲完3σ原则就开始让学生刷题。
结果期中测验,一半学生把统计公差当成了“带根号的极值法”,换个题目就不知道怎么套。
甚至有人问我,既然两种方法算出来的数不一样,为什么不直接用更严的那个?
我当时站在讲台边,半天没说出话。
对哦,我从来没告诉过他们,为什么要学这个东西。
别拿正态分布当万能公式套
后来带学生去工厂跟线,我才发现之前的教学有多离谱。
那天在轴承端盖的加工班组,测了整批50个零件的内孔尺寸,画出来的直方图根本不是课本里画的标准钟形——因为机床开了一上午,主轴热漂移,整批零件的尺寸都往大了偏,是个明显的偏态分布。
我当时盯着那堆数据,脸都发烫。
之前在课上拍着桌子说“批量生产的尺寸一定符合正态分布”,简直是闭着眼说瞎话。
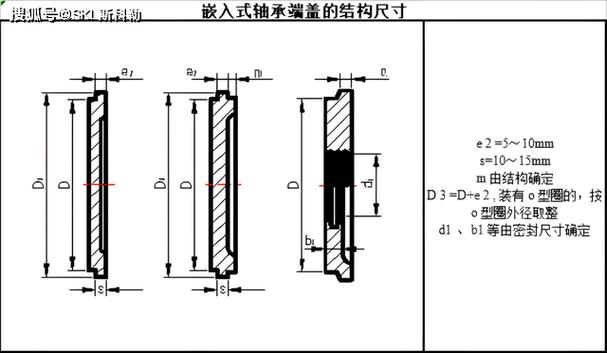
回来之后我把课件里所有的标准正态分布图都撤了,换成了三张真实的工艺直方图:正态的、偏态的、还有因为刀具磨损出的双峰分布。
第一节课就问学生,这三种分布,哪种能直接套3σ的统计公差公式?
之前总有人觉得统计公差难,是因为要算概率。
根本不是。
难的地方在于,你得先搞清楚你加工出来的零件,尺寸到底是怎么分布的。
脱离实际工艺分布的统计公差,本质上就是纸上谈兵。
我之前碰到过最离谱的作业,学生拿统计公差算出来的封闭环公差,比极值法的还严,问他为什么,他说自己凑数凑错了根号。
你看,没有实际工艺支撑的公式,就是个随便玩的数字游戏。
把公差的账算到工位上
现在我上统计公差的第一节课,从来不会先写公式。
我会先把上次那个IT3级的作业投影在屏幕上,问学生,要加工出满足这个公差的孔,需要花多少钱。
没人答得上来。
我就把真实的加工报价打在屏幕上:普通镗刀加工IT7的孔,单件成本12块;要做到IT3,得换高精度金刚镗头,上恒温车间,单件成本直接涨到38块。
差了三倍的成本,就为了应对那万分之一的、所有零件都走到公差极限的极端情况?
台下安静了两秒,有人倒抽了一口气。
这时候我才把之前跟线测的真实分布拿出来:三个孔的加工尺寸,各自的标准差σ都明明白白列在旁边,让学生自己算——如果把三个孔的公差都放宽到IT7,按实际的尺寸分布,最后装配的合格率能有多少?
算出来的结果是99.7%。
废品率不到千分之三。
说实话,我第一次把这组数据放出来的时候,台下学生都哇了一声。
原来之前为了凑个极端的安全余量,花了三倍的冤枉钱。
之前有个参加机器人竞赛的学生,去年过来找我,说自己做的关节模组,按极值法分配的公差,加工回来的零件三分之一都装不上,急得在车间蹲了三天。
我让他把所有零件的加工测值拿出来,按实际分布重新分配公差,把两个非配合端面的公差直接放宽了两级。
最后装配合格率到了98%,参赛的时候评委还问他怎么把公差分配得这么合理。
没人喜欢算没用的账。
我教了快十年机械设计,之前总觉得统计公差难教,是因为公式太绕,概念太抽象。
后来才发现根本不是——是我们从一开始就把它关在了公式的笼子里,没告诉学生,这东西本质上是帮你把钱花在刀刃上的工具。
公差从来不是越严越好。
你得算清楚,每一级公差的背后,是机床的损耗,是工人的工时,是整批零件的合格率。
上次课下课,有个女生追出来问,能不能下次课多放一点工厂里真实的公差案例。
我笑着点头。
毕竟,能把公式从试卷上落到车间的工位上,这课才算没白上。
