上周帮车间处理了一起出口德国的设备装配卡滞问题——M12的内螺纹,供应商按GB/T 197的6H精度做的,结果配德标8.8级外螺纹拧进去只能转3圈。
查了半天才发现问题。
对方用的是ISO 965-1的中等配合偏差,我们这边的工艺员根本没注意到,国标和ISO同标注的公差带,在小径位置的允许偏差其实差了0.02mm。
就这0.02mm,卡了快20台设备的装配进度。
很多中级工程师对螺纹标准的认知还停留在“查表选规格”的阶段,实际上跨标准的公差偏差、场景化的配合选型、工艺端的实际余量,都是影响螺纹连接可靠性的核心因素。下面聊的这些,都是我们团队过去几年踩过实坑、掏过返工费才摸透的实操细节,没有空泛的理论套话。
别把“同规格”当“同标准”:那些差0.01mm就出问题的细节
我刚工作的时候,总觉得螺纹标准就是工程师手册里印的一堆数字,对着查就行。直到第一次跟着师傅去客户现场拆了3台因为螺纹配合不当的液压阀,拧下来的螺纹上全是拉伤的划痕,才知道这玩意儿根本不是查表那么简单。
公制螺纹的核心标识从来不是公称直径,而是对应的标准体系下的公差带定义。很多人以为标着M12×1.75的螺纹,不管是按GB做、按ISO做、还是按JIS做,都能互相拧进去。真不是。
国内常用的GB/T 192~197系列,和ISO 965的对应关系从来不是100%重合。比如6H的内螺纹,GB里的小径下偏差是0,上偏差是+0.236,ISO 965里的6H小径上偏差是+0.225,差了11微米。
11微米是什么概念?刚好是螺纹面Ra1.6粗糙度的一个微观凸起高度。
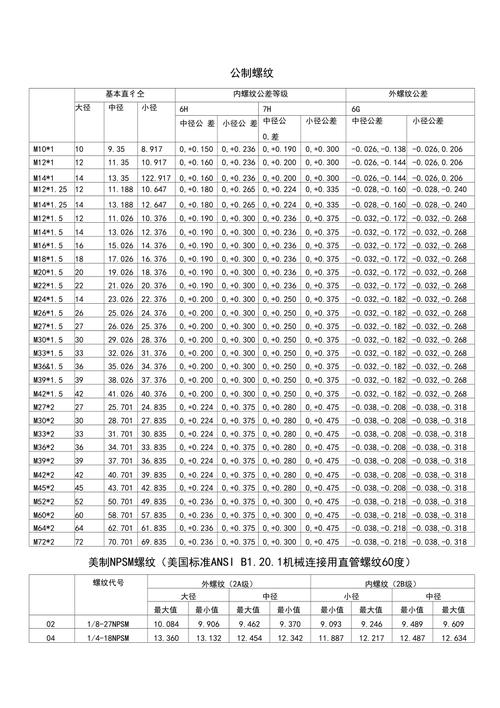
之前有个做对日出口的项目,设计要求用JIS标准的M10×1.5的内螺纹,我们的工艺员直接按GB的6H做了,结果配日标螺栓的时候,平均拧入扭矩比设计值高了30%,最后测出来,就是JIS的6H内螺纹中径公差比国标窄了0.015mm,我们做的内螺纹中径卡在了公差带的上限,相当于把配合间隙吃掉了大半。
别觉得这是吹毛求疵。螺纹配合的间隙本来就是微米级的,差一点就是拧得动和拧不动的区别。
选型时别死磕精度等级:配合场景比纸面参数重要10倍
说实话,我见过太多工程师选螺纹的时候,上来就卡最高精度等级,觉得精度越高越可靠。
真不是。
普通静连接的螺纹根本没必要选过盈配合,选6H/6g的中等配合足够,但凡工艺员为了“更牢固”选了5H/5h的紧配合,装配时没有润滑的话,拧入扭矩直接涨40%,很容易拧断螺栓。
之前有个做新能源汽车电池包的项目,设计的时候选了M6的内螺纹按5H加工,结果产线打螺栓的时候,10个里有3个拧到设计扭矩就断,拆下来看内螺纹的中径已经被挤得变形。最后改回6H,问题直接消失,成本还降了——因为5H的内螺纹需要用更贵的中径精度丝锥,寿命还短30%。
还有个特别容易踩的坑:英美制螺纹的体系混乱度比公制高太多。很多人把UN和UNC搞混,比如1/4-20的UNC,每英寸20牙,和1/4-28的UNF,牙距差了近40%,拿错丝锥的话,整个零件直接报废。
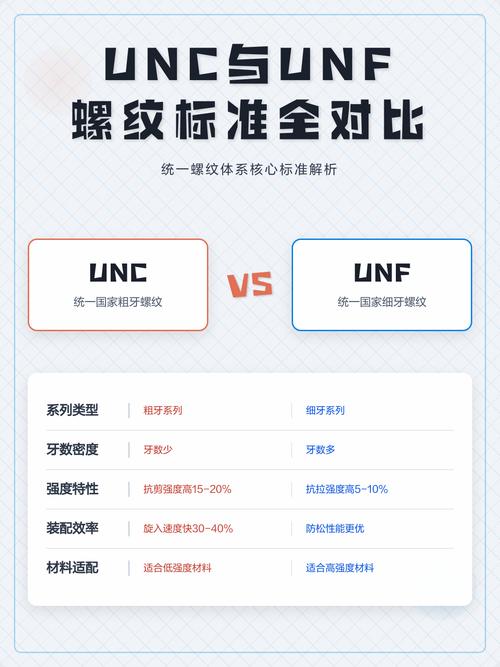
去年有个外协厂给我们做的出口美国的设备支架,本来要的是1/4-28UNF的内螺纹,结果外协的师傅把UNC和UNF的丝锥放在同一个工具柜里,拿错了。200多件零件全部返工,光铣掉原有螺纹重新攻的费用就花了1万多,还耽误了客户的交期。
高温场景更要注意。对于工作温度超过120℃的螺纹连接,必须选GB/T 197里规定的间隙配合公差带,比如7H/6g,不能用紧配合。温度升高的时候金属会膨胀,紧配合的螺纹会因为热胀卡在一起,等设备停机冷却的时候,螺栓根本拆不下来。之前有个做窑炉的客户,就是因为在200℃的位置用了6H/6h的紧配合螺纹,检修的时候拆了3个小时,螺栓全滑牙了,最后只能用气割割掉,损失惨重。
标准里没写的“潜规则”:工艺余量才是决定装配成败的关键
螺纹标准里给的所有公差值,都是理想加工状态下的理论范围。实际车间里的加工是什么样的?丝锥用个几百件就会磨损,滚丝轮跑个上千件中径就会变小,这些实际的工艺偏差,标准里不会给你写。
我们现在做批量螺纹加工,从来不会严格卡着公差的中间值做。比如内螺纹6H,我们会把中径控制在公差带的上三分之一位置,外螺纹6g控制在公差带的下三分之一位置,这样就算丝锥磨损0.01mm,滚丝轮磨损0.01mm,配合的时候还是在合格范围内,不会出现拧不进去的情况。
很多刚入行的工程师总觉得严格按标准的中间值加工是最严谨的,其实根本不考虑车间的实际加工能力。你要求中径公差控制在±0.005mm,车间用普通的数控车床根本达不到,最后只能靠钳工手工修配,一个螺纹孔修10分钟,整个产线都得等着。
还有个小细节,很多人不知道。标准里的螺纹公差,是不包含表面镀层厚度的。如果你设计的是需要镀锌的螺纹,必须在加工的时候提前把镀层厚度的余量留出来——比如要镀8μm的锌,那内螺纹的中径就要做大0.016mm,外螺纹的中径就要做小0.016mm,不然镀完之后,螺纹的配合间隙直接被镀层吃掉,还是拧不进去。之前有个做户外机柜的客户,就是因为没留镀层余量,镀完锌的螺栓和螺母根本配不上,整整一货柜的零件全部返镀,来回折腾了半个月。
前阵子整理旧的工程手册,翻到刚工作时记的笔记,里面写着“螺纹标准是死的,人是活的”。
现在想想真的是。
你翻遍所有的标准文本,都不会告诉你在什么场景下要给公差留多少工艺余量,不会告诉你哪个国家的同标注螺纹和我们的国标有细微偏差,更不会告诉你拿错丝锥的时候要花多少返工费。
这些东西,从来都是踩过坑才记得住的。
