上周三进实训车间,刚推开门就撞见大三的小周蹲在齿轮机床脚边,脸离进给丝杠的距离连一厘米都不到。我以为他在摸什么精密零件,凑过去才看见,他把刚滚完的20个直齿轮全摊在地上,每个的齿向都歪了快3度。
他抬头看见我,挠头说,老师我照着教材上的参数调的啊,走刀量、滚刀转速、分齿挂轮,全对着公式算的,怎么就不对了。
我蹲下来翻了翻他的实训记录,果然,参数栏里的数全是照着教材抄的理想值,半字没提这台用了12年的Y3150老机床的实际状态。
被忽略的进给间隙,是所有设计的第一道坎
说真的,我每年带这门课,至少有三分之一的学生栽在这上面。太顺理成章了——教材上给的参数表,都是理想状态下的机床输出,谁会去摸一摸车间里那台掉漆的老机器,实际的间隙有多大?对吧,换作是我上学的时候,也觉得教材上的东西就是标准答案。
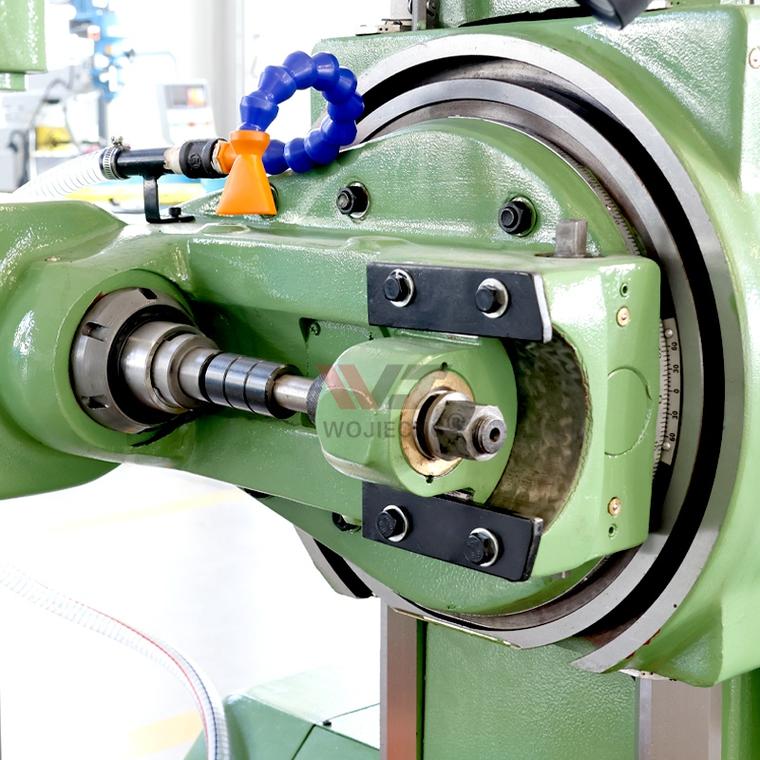
小周算的进给量是每转0.8毫米,他默认机床的进给刻度和实际位移是1:1的,根本没查这台老机床的丝杠反向间隙值——每正反向走刀切换的时候,实际要空出0.08毫米的余量。结果他第一次进刀的时候没留补偿,整个齿形的走刀轨迹歪了快3度,20个零件全废了。
我之前也犯过一模一样的错。
刚工作的时候接了个小批量齿轮的外协订单,照着手册上的参数调完机床就开干,第一批出来的齿距累计差超了快两倍,返工的成本比订单利润还高,被车间主任骂了整一下午。后来拆了防护罩才发现,传动链上的分齿挂轮磨出了快0.15毫米的间隙,我当初调参数的时候,连挂轮的啮合度都没检查。
把齿轮机床从”黑箱”拆成能摸得到的零件
说真的,我第一次在课堂上看到学生把机床防护罩拆得满地都是的时候,还差点发火。
那是去年调整教研方案的时候,我们之前的教学逻辑太顺了:先讲滚齿原理,讲范成运动,讲传动链的各个环节,配一堆PPT动画,学生听着像听天书,考试能把传动链的公式背得滚瓜烂熟,到了机床旁边连哪个手轮调分齿都分不清。
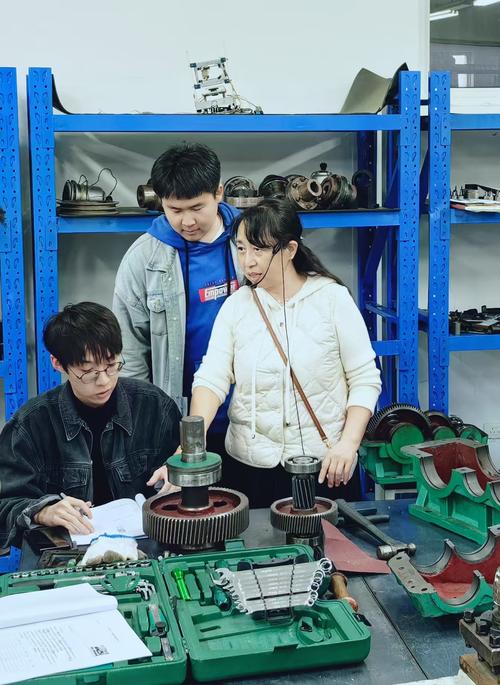
后来我们干脆改了规则,第一节课根本不拿PPT,直接把那台老Y3150的防护罩拆了,让学生伸手去摸各个传动环节的间隙。讲分齿挂轮的时候,不是直接念”啮合间隙要控制在0.1到0.2毫米”的条文,而是让学生自己转着手轮,感受挂轮之间的旷量——调紧了会在高速旋转的时候卡死,调松了会打齿,甚至崩碎滚刀。
我们从来不让学生对着参数表背公式,所有的参数取值,都要对应到机床某个具体零件的实际状态。
之前有个学生,总觉得滚齿机的差动机构是个没必要的复杂结构,直到他自己调斜齿轮参数的时候,因为差动挂轮算错了,滚出来的螺旋角差了快2度,把工件顶在滚刀上,崩了两个刀齿,才明白为什么这个机构是齿轮机床里最不能随便动的部分。
那些课本上不会写的”非标准”设计取舍
这两年总遇到学生问,老师我们为什么不直接上数控齿轮机床,老的机械滚齿机精度又差,又难调,多落后啊。
我不是说数控机床不好。
只是对于刚接触机械设计的学生来说,一上来就钻到黑箱里,永远摸不到设计的本质。数控机床的参数都封在系统里,你调个进给量,根本不知道背后是哪个伺服电机在转,哪个丝杠在动,误差出在哪了也找不到根源。老的机械机床不一样,每一个运动的传递都看得见摸得着,哪松了,哪磨了,手一转就有感觉。
现在我们的实训环节改了流程:要求学生先在老机床上把一套齿轮的参数调通,测完所有的实际误差,记录下每个环节的间隙值,再去数控机床上跑完全一样的参数,对比两边的误差来源——老机床的误差大多来自传动链的间隙、零件的长期磨损,数控机床的误差大多来自系统的补偿参数设置不对。
上次有个学生对比完两组数据,跟我说原来数控机床也不是百分百准,之前他总觉得只要输对程序,出来的零件就是完美的。
上周小周重新调完参数,给丝杠的反向间隙做了补偿,滚出来的第一个齿轮,齿向误差只有0.2度,举起来对着光看的时候,眼睛亮得很。
技术从来不是飘在纸上的。
是摸出来的。
