2026-10-15 15:37:04 分类:机械设计
上周去江苏某化工项目现场调试,一台新换的3头往复泵刚满负荷跑了47小时,柱塞密封就漏得跟水帘洞似的。甲方设备主任拽着我袖子骂,说你们给的选型参数跟样本上写的额定值差了快30%?我蹲在泵旁边拆密封环的时候才反应过来——当初采购为了省8000块钱,把我们设计要求的带冷却腔的填料函换成了标配常温款。
干了十几年机械设计,跟往复泵打交道的时间快占了一半,最烦的就是刚入行的时候,抱着样本把每个参数背得滚瓜烂熟,真到了现场才发现,书上写的那些理想工况,跟实际跑起来的状态差得能有十万八千里。我至今记得刚入行的时候,带我的师傅跟我说,往复泵的样本参数,你打个八折看,基本就跟现场的实际值差不多,当时我还觉得师傅太保守,现在干了十几年,才发现师傅说的八折,都算是乐观的。
容积效率的账,从来不是样本上印的那个数
很多人算往复泵的理论流量,直接拿样本上标的容积效率值往上套,算出来的数看着完美,真到了现场一测,流量打个八折都是常态。
别问我怎么知道的。去年浙江那个精细化工项目,我们按样本上标的93%额定容积效率算的输送能力,投产的时候一测,实际流量差了12%,把工艺管线的操作工急得满头汗。后来蹲在泵旁边拆了三次密封才搞明白——输送的介质是110℃的导热油,标配的填料用的是耐温200℃的聚四氟乙烯,看着参数够,但是没有冷却腔,柱塞摩擦产生的热量把填料的弹性体烤得硬邦邦的,跟柱塞之间的间隙越变越大,漏液量直接翻了三倍。
GB/T 9234-2018《机动往复泵》里明确要求,额定清水工况下的容积效率不得低于88%,但这个数值是在20℃清水、规定密封预紧力、无热变形、实验室恒温环境下测出来的。你把这个数直接套到高温、高腐蚀、带固相颗粒的工况上,不出问题才怪。
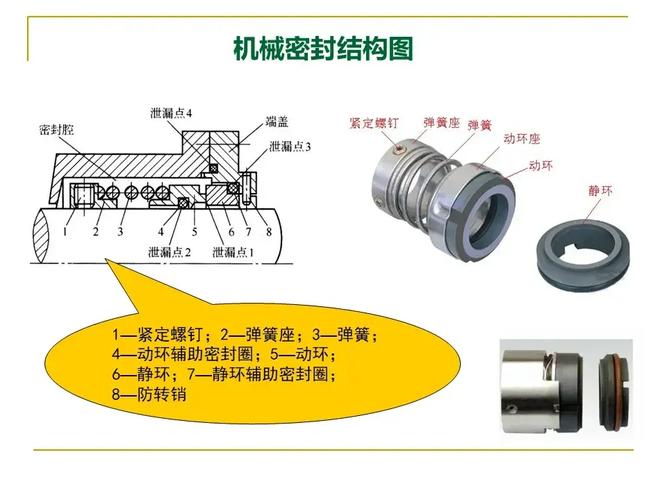 往复泵柱塞填料函密封结构拆解图
转速选高了?漏。密封压得太紧?烧。压得太松?漏。就这么简单的道理,多少人翻遍手册都不肯去现场摸一下发热的泵体。我之前见过更离谱的设计,为了把流量凑够,把泵的额定转速提高了20%,结果柱塞的往复惯性力直接翻了1.44倍,地脚螺栓跑了三个月就松了三圈,连带着基础上的找平垫铁都被磨出了凹槽。
气蚀余量的坑,半米的差值就能让泵晃到地脚螺栓松
算有效气蚀余量的时候,十个新手有八个会漏算管路阻力。总觉得往复泵是正位移泵,靠柱塞的吸力把介质抽上来,入口流速高点、阻力大点都无所谓。
大错特错。
去年给山东某油田配的注聚泵项目,一开始设计的入口管是DN100,采购为了省材料钱,换成了DN80的管子,沿程阻力直接翻了2.3倍,算下来实际有效气蚀余量比泵本身需要的必需气蚀余量低了0.6米。结果泵一开机,缸体里发出跟塞了半把钢珠似的异响,测出来的振动值直接超了ISO 10816-3的C区限值,连带着相邻的搅拌器基座都裂了个细缝。
这里有个行业通用的硬规矩,API 674标准明确要求,往复泵的入口管路流速不得超过1.5m/s。很多人觉得这个数值太保守,其实真不是——你想啊,柱塞每一次往回抽的时候,入口腔是瞬间形成负压的,流速太快的话,介质里溶解的气体会直接析出形成气团,等柱塞往前推的时候,气团被瞬间压缩爆破,那个冲击力直接打在缸壁和止回阀上,用不了三个月,阀座就被打出深浅不一的凹坑,密封面的密封性直接报废。
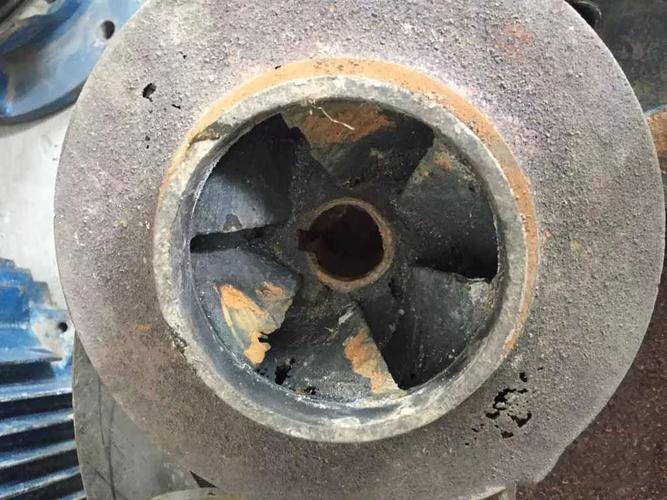 往复泵入口管路气蚀振动现场实测图
说实话,这个坑我刚工作第三年的时候也踩过。当时给一个水厂做的高压柱塞泵,入口管上装了个精度30目的过滤器,滤网选得太密,运行了俩月滤网被水里的泥沙堵了一半,入口阻力直接涨了1.2米的压头,泵打出来的水带着密密麻麻的小气泡,当时我在现场蹲了半宿,拆过滤器的时候手都冻得通红,从那之后算气蚀余量,我永远会在管路阻力的基础上再加30%的裕量。
我见过最离谱的现场,入口管上的90度弯头离泵入口法兰只有15公分,介质一进泵腔就形成涡流,压力表的指针晃得快看不清读数,后来把弯头拆了,换了个1.5米长的直管段,振动值直接降了60%。
选型时的成本权衡,从来不是买的时候省多少钱
 选型时的成本权衡,从来不是买的时候省多少钱
现在很多项目采购选往复泵,第一反应就是比本体报价,谁便宜选谁,根本不算全生命周期的成本。
之前给江苏一个农药厂做选型,一开始我们推荐的是双隔膜液压驱动的无泄漏往复泵,报价比普通柱塞泵贵了12万,甲方一开始嫌贵,说要换便宜的普通柱塞泵。我当时没跟他们扯参数,就拉着设备主任算了笔账:我们选的泵输送的是含吡啶的易挥发有毒介质,普通柱塞泵的密封就算按最优寿命算,也撑不过200小时,每次换密封要停泵4小时,一年换18次,光密封件费用加上停产损失就有17万,还不算泄漏导致的环保罚款——隔壁厂上个月因为类似的挥发性介质泄漏,被罚了20万。甲方算完账,当场就把合同签了。
还有个最容易被忽略的配件:往复泵的进出口缓冲器真不是可有可无的摆设。很多厂家为了压成本,要么把缓冲器去掉,要么给个容积只有要求值1/3的小缓冲器,结果出口管线的压力脉动值超过10%,管线焊缝半年就被振裂了。我现场测过同型号的泵,装了符合API 674要求的缓冲器之后,出口管线的压力脉动从18%降到了2.3%,振动位移从1.2mm降到了0.15mm,那效果,比你在管线上焊多少个加固管卡都管用。
上周那个漏密封的项目,我们去把标配的常温填料函换成了带水冷腔的款式,重新调整了密封压盖的预紧力,把被换成DN80的入口管换回原来设计的DN100,在靠近泵入口的位置加了个合适容积的缓冲器。现在这台泵已经稳跑了俩月,密封位置的温度稳定在45℃,流量偏差控制在2%以内,甲方设备主任现在见了我,每次都要塞两包本地的烟。
其实往复泵这东西,说复杂也复杂,说简单也简单。它不是那种靠精密算法堆出来的实验室设备,所有的设计细节,全是在现场一次又一次的漏液、振动、阀件损坏里磨出来的。你要是真信样本上印的那些完美参数,不肯蹲在现场摸一下泵的温度,听一下泵跑起来的声音,那踩坑是迟早的事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:往复泵设计选型实录:那些样本不会写的现场踩坑细节
文章链接:https://www.yqhljx.com/list_9/4397.html
