上周帮沈阳一家日化厂排查乳化液输送的泵体振动问题,拆开一看——三螺杆泵的衬套已经磨出了一道2mm深的凹槽。客户拍着桌子说“这泵我按样本选的,额定压力1.6MPa,怎么用了3个月就废了?”
说实话,这种场景我见得太多了。很多做流体输送的工程师,刚从齿轮泵、离心泵的项目转过来,总觉得螺杆泵就是个“容积式泵的普通款”,拿着之前的选型经验硬套,结果踩得坑能绕车间三圈。
为什么你选的螺杆泵总是“提前退休”
先给个明确的规范依据:GB/T 32281-2015《三螺杆泵》里写得清清楚楚,螺杆泵的额定压力,是指在额定转速、额定介质温度下,连续运行1000小时容积效率下降不超过5%的压力阈值——不是你随便憋压都能扛的“安全线”。
沈阳那家日化厂的问题,说穿了就是两个:一是他们输送的乳化液里混了0.3%的硬脂酸结晶颗粒,选的却是普通碳钢衬套的标准款螺杆泵,根本没做表面氮化处理;二是管路末端的自动截止阀偶尔会误关,导致泵出口憋压到2.2MPa——比额定值高了37%。
螺杆和衬套的设计接触应力本来就卡着材料的屈服极限选的,超压30%以上,接触应力直接翻倍。原来设计的0.02mm配合间隙,磨到0.05mm的时候,容积效率直接掉了32%,客户还以为是泵的质量差。
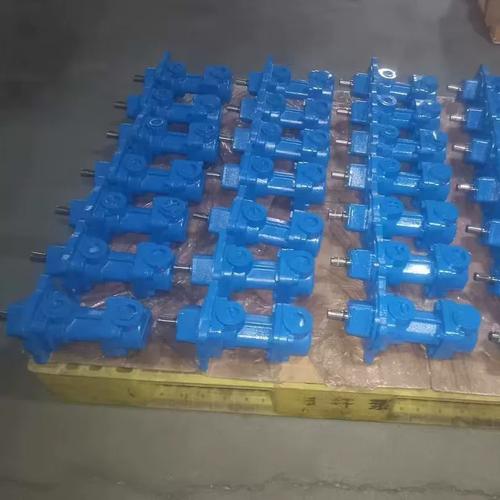
更有意思的是,客户之前跟泵厂的销售掰扯,对方说“我们的泵允许短时超压10%”——这话没毛病,但谁能想到他们的截止阀每次误关要憋20分钟?真要是短时超压个10秒8秒,衬套根本磨不出这么深的槽。
螺杆与衬套的间隙,根本不是算出来那么简单
很多教材里会给一个理想间隙的计算公式:δ = (μ·n·L / ΔP)^0.5,这里μ是介质动力粘度,n是螺杆转速,L是螺杆啮合长度,ΔP是进出口压差。我刚入行的时候,拿着这个公式算出来的间隙值,敢直接给车间下单做零件。
结果去年给江苏一家润滑油厂做的双螺杆泵,输送40℃的导热油,按公式算的间隙是0.03mm。开机当天,介质从20℃升到40℃的过程中,泵直接卡转了!整个车间停了2小时,我蹲在泵旁边拆螺杆,满手都是黑油,那种懊恼的感觉现在都记得。
后来拆完量了才发现:钢螺杆的热膨胀量是0.02mm,铸铁衬套的热膨胀量比螺杆小0.01mm,原来设计的0.03mm间隙,热态下直接变成了0——不卡才怪。
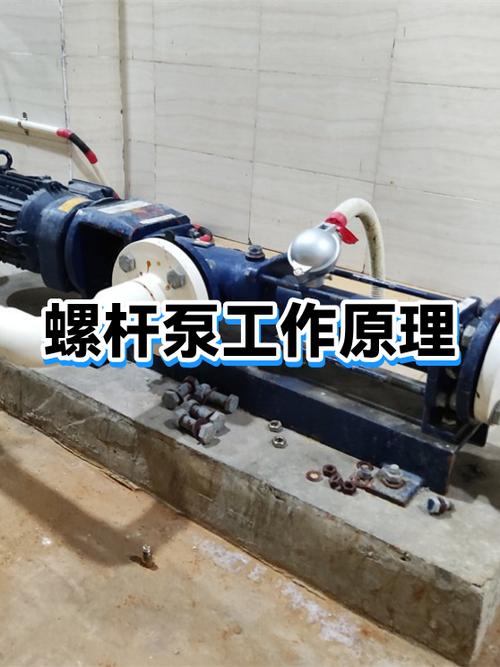
现在我做设计,根本不信那个理想公式算出来的死值。首先要算介质从冷态到热态的螺杆、衬套热膨胀差,冷态预留间隙要比热膨胀差大20%;如果是输送含固体颗粒的介质,还要再加0.01mm的磨损预留量——但这个间隙不能太大,超过0.05mm的话,容积效率能掉20%以上,泵的运行成本直接上去了。
别信那些脱离车间实际的理论值。车间里的温度波动、介质粘度随温度的变化,甚至衬套铸造的残余应力变形,随便哪个变量都能把你的计算值拍在地上。
别让轴封成了螺杆泵的“阿喀琉斯之踵”
很多人选螺杆泵的轴封,总觉得随便拿个普通机械密封就行——反正都是容积式泵,轴的跳动量应该跟齿轮泵差不多。
大错特错。GB/T 12380-2019《单螺杆泵》里明确提过,单螺杆泵的转子径向跳动量最大能到0.1mm,三螺杆泵的主动轴因为承受不平衡径向力,跳动量也能到0.03mm。这时候你要是选了普通的平衡型机械密封,密封面的比压根本不均匀,用不了半年就会漏。
之前给山东一家污水处理厂选的单螺杆泵,输送含15%污泥的介质,一开始图便宜选了普通橡胶波纹管机械密封,结果3个月就漏得满地都是——污泥里的细沙粒进到密封面之间,直接把密封面磨出了沟槽。后来换成带冲洗接口的集装式机械密封,接了个小流量的清水冲洗,把密封面附近的污泥冲干净,现在已经用了2年没漏过。
真的,轴封这东西,你省那几百块钱,后面要花几万块钱的清理、停机成本,太亏了。尤其是输送易燃易爆、有毒介质的场景,轴封漏一次就是安全事故,根本不是钱的事。
前几天跟一个刚入行的小工程师聊天,他说螺杆泵不就是个“拧螺丝的泵”吗?我当时没反驳,只是把我抽屉里那几个磨坏的螺杆、漏过的轴封样本给他看了看。
机械设计从来不是对着公式套数的活——你得知道车间里的师傅怎么装泵,管路里的阀门会不会误关,介质在夏天和冬天的粘度差多少。这些东西,样本里不会写,教材里也不会讲。
