2026-10-16 10:01:08 分类:机械设计
上周帮一个做工业无损检测的客户改探头设计,改到第三版的时候对方技术负责人拍桌子说,早知道匹配层厚度差50微米会让信噪比掉30%,当初就不该为了省那点钱找小加工厂做激光修调。
很多刚接触超声探头设计的工程师,总觉得这东西是靠精密公式算出来的——把压电陶瓷的谐振频率算准,把匹配层的1/4波长厚度卡好,装到外壳里就完事。真做过几个项目就知道,实际工程里的坑,比教材里写的多十倍。
压电陶瓷芯的选型,根本不是选个谐振频率就完事
很多刚入行的人对压电芯的认知,还停留在“切到对应厚度就能产生对应频率的超声波”。大错特错。
之前做10MHz的水浸探头项目,一开始图省事选了常规的PZT-5H压电陶瓷,按谐振公式算出来的厚度大概200微米,切完焊上电极装背衬,测出来的脉冲回波余震拖得特别长,分辨率根本达不到0.5mm的设计要求。翻了三天材料手册才反应过来:PZT-5H的机械品质因数Qm高达60,能量衰减慢,本来就是给低频测厚探头设计的,要做高频成像类的探头,就得选Qm在20-30的软改性压电陶瓷,或者阻抗匹配更好的PMNT单晶。
这里有个容易被忽略的硬指标:压电芯的厚度公差必须控制在谐振频率对应厚度的±2%以内,这是GB/T 27664.2-2011里明确规定的性能校验要求。别觉得差个几微米无所谓,10MHz的探头,压电片厚度差10微米,中心频率就能飘1MHz,相当于你花了高精度的加工成本,最后做出来的是个频率完全不对的残次品。
 超声探头压电陶瓷片电极焊接实物图
我们还踩过一个和压电芯相关的低级坑:为了做20MHz的高频探头,把压电片切到100微米厚,结果装配的时候用镊子夹一下,就有30%的片子出现肉眼看不见的微裂纹。这些微裂纹不会让压电片完全失效,但是会让谐振峰变宽,余震拉长,信噪比掉20dB以上。后来我们在压电片的边缘粘了一圈30微米厚的聚酰亚胺支撑环,既提高了片子的机械强度,对声学性能的影响还不到1dB,才把这个问题解决。
更别说背衬层的粘接控制了。之前为了提高背衬的吸声效果,我们用了钨粉掺杂环氧树脂的高阻尼配方,粘接的时候没用工装限位,工人随便抹胶,结果胶层厚了120微米——相当于在压电芯和高阻尼背衬之间加了一层低阻抗的“声反射墙”,声能根本传不出去,测出来的灵敏度比设计值低18dB。查了整整三天才定位到问题,说起来都脸红。
匹配层的设计,差一丝一毫都能让性能打对折
所有教材里都会讲,匹配层的设计逻辑是1/4波长厚度,阻抗取压电芯和负载阻抗的几何平均,公式写得明明白白:Z_m = sqrt(Z_p * Z_l)。但真到工程实际里,单一层匹配层根本满足不了带宽要求。
比如做临床用的腹部凸阵探头,负载是人体软组织,阻抗大概1.5MRayl,压电陶瓷的阻抗是30MRayl,单一层匹配层算出来的阻抗是6.7MRayl,对应掺氧化铝粉的环氧树脂配方,做出来的带宽最多也就60%,根本达不到临床成像需要的100%以上的带宽要求。这时候就得做双匹配层,一层高阻抗靠近压电片,一层低阻抗靠近人体,把带宽拉上去。
之前做高频线阵探头的双匹配层,第一匹配层用的是掺钨粉的环氧树脂,按设计厚度算应该是75微米,找加工厂做的时候,因为没提前算好固化收缩率,实际固化完的厚度是82微米——就差这7微米,探头的中心频率直接飘了1.2MHz,带宽从设计的110%掉到了62%。加工厂的师傅还觉得我们事多,说差个几微米至于吗?至于啊。这个参数的探头装到超声设备上,图像分辨率直接掉一个档次,临床扫查的时候连1mm的囊肿都看不清。
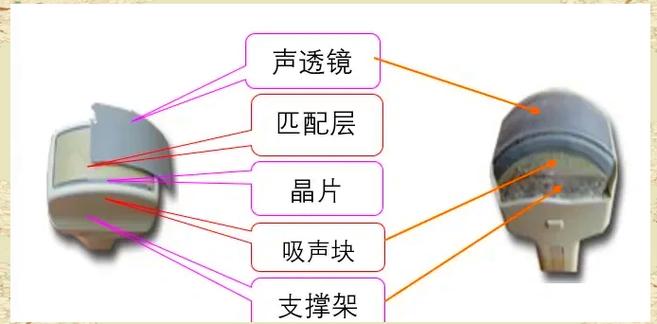 超声探头多层匹配层剖面结构电镜图
这里还有个很少有人提的细节:匹配层和压电芯之间的粘接胶层,本身就是一个声阻抗不连续的界面。之前有个项目为了提高粘接强度,特意选了高粘度的环氧树脂,涂完胶层厚度有30微米,结果测出来的回波信号里,在对应胶层厚度的频率位置出现了一个特别强的杂波,图像上全是重影。后来我们做了个限位工装,把胶层厚度严格控制在10微米以内,杂波直接消了大半。
还有个容易忽略的加工要求:匹配层的表面粗糙度必须控制在Ra0.8以下。如果粗糙度过高,表面的漫反射会让探头的近场盲区变大,本来设计值能做到1mm的盲区,结果因为表面抛的不够光滑,盲区直接变成3mm,测薄工件的时候根本看不到近表面的缺陷。
那些和声学无关,却能让探头直接报废的细节
 那些和声学无关,却能让探头直接报废的细节
很多团队把所有精力都放在声学计算、材料选型上,最后栽在几个几块钱的小零件上。
之前做的水浸探头,一开始选了丁腈橡胶的O型圈做密封,客户那边用的耦合剂是带防腐剂的水基配方,泡了三个月O型圈就溶胀了,水渗进去把压电片的电极短路,探头直接报废。后来换成氟橡胶的O型圈,耐溶剂性上去了,才解决了密封的问题。
还有外壳和压电组件的固定,绝对不能用硬接触。之前有个批次的探头,为了固定的牢,直接把压电组件用金属螺丝顶在外壳壁上,结果设备运行的时候的振动直接传到压电片上,产生了很大的电噪声,信噪比直接掉15dB。后来我们在压电组件和外壳之间加了一圈1mm厚的硅橡胶减震垫,既固定住了组件,又把结构振动隔离开了,噪声才降下来。
上周和行业里认识了二十年的老工程师聊天,他说现在好多新团队,拿着仿真软件跑个声传播模型,就觉得自己能设计出媲美进口的探头了,根本不去车间蹲点看加工过程,不知道环氧树脂固化的时候会收缩,不知道激光修调的时候的热应力会把压电片弄出微裂纹,不知道工人涂胶的时候根本不会按你算的精确厚度来。
仿真永远是理想状态下的计算结果。你算出来的1/4波长厚度,在实际加工里可能因为固化收缩、胶层厚度、表面抛光的损耗,和设计值差出去20%。没有实际的工程经验兜底,根本做不出能稳定量产的探头。
之前那个因为匹配层差50微米被客户吐槽的项目,后来我们把加工公差从之前的±100微米提到了±10微米,每一层的厚度都用激光测厚仪逐片检测,现在做出来的探头,和同参数的进口品牌探头比,灵敏度差不到2dB,已经在客户的检测线上稳定用了快两年。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:超声探头:从压电芯到密封结构,那些藏在公差里的工程细节
文章链接:https://www.yqhljx.com/list_9/4437.html
