2026-10-17 20:24:12 分类:机械设计
很多人对质量缺陷识别的理解,停留在“图纸标错尺寸、零件做超差”的表层,实际上从设计画图、毛坯浇铸、机加工、装配到最终的出厂测试,每一个环节藏着的缺陷,都不是靠一两份检验规范就能兜住的。上个月接了个售后返工的烂摊子——某型液压阀块的通流腔内壁砂眼漏液,现场拆检的时候才发现,当初设计阶段留的壁厚冗余刚好卡着临界值,机加工完根本没留足探伤余量,从毛坯到成品全链路的缺陷识别直接漏了整整三层。算下来这单返工的成本,够给整个车间换三套新的探伤设备。
设计图纸上的“隐形雷”,根本不是靠校验软件能扫出来的
说实话,我见过太多年轻工程师对着CAD软件的“零尺寸冲突”提示就敢签字出图,真等铸件回炉三次才反应过来,软件根本不会帮你判断壁厚差带来的浇铸风险。
按照GB/T 9438-2013《铝合金铸件》的规范,当铝合金铸件相邻位置的壁厚差超过3:1时,冷却过程中必然产生明显的收缩应力,大概率会在厚壁位置形成缩松、缩孔缺陷。之前做的某型16通径液压阀块,设计的时候为了给侧面的安装法兰减重,把法兰和主腔体连接位置的壁厚从8mm削到3mm,旁边的主腔体壁厚是10mm,算下来壁厚差快到3.5:1了。当时校验软件扫完没有任何提示,结果第一批毛坯浇出来,X光探伤直接在那个连接位置查出了3个连通的砂眼,通油压力一到12MPa就开始渗。
这是最蠢的漏判。
我后来在图纸上把那个位置的壁厚补到了5mm,壁厚差降到2:1,后续连续三批毛坯的探伤合格率直接从62%升到了98%。哪有什么高深的技巧,无非是画图的时候多回忆下车间浇铸师傅的吐槽——他们最烦的就是设计出来的零件壁厚忽厚忽薄,浇的时候金属液流到厚的位置要多等十几秒冷却,薄的位置已经凝了,厚的位置没补够金属,不缩松才怪。对吧,这些经验软件里根本没有。
 铝合金液压阀块铸件热节分布探伤图
别总觉得设计阶段的缺陷识别就是对着尺寸链算公差。那些藏在壁厚差、圆角半径、拔模斜度里的问题,软件永远不会主动提醒你。就像之前有个同事设计的端盖,把内圆角从R3改成了R1,想着能省点材料,结果浇铸的时候那个尖角位置直接因为应力集中裂了两道缝,返工花了两万多。
对了,那个R角改小的设计,软件扫出来也是零问题。
机加工环节的缺陷识别,别全靠检验员的游标卡尺
机加工的缺陷,从来不是尺寸超差这一种。
之前做的一批40Cr调质的主轴轴承位,图纸要求的径向圆跳动是0.002mm,检验员拿千分表测了三圈,所有尺寸都卡着公差中值,当时觉得这批零件稳了。结果装机跑了200小时,拆检的时候发现轴承位的硬度从要求的HRC52掉到了HRC38,轴承滚道直接被磨出了两道深沟。
后来查原因才发现,磨削的时候砂轮已经钝了,进刀量还调到了0.05mm,磨削区的温度直接冲到了400多度,表面形成了一层0.12mm深的磨削烧伤层,这层的硬度比基体低了快20个HRC,靠千分表根本测不出来。按照GB/T 17879-2018《齿轮磨削表面烧伤检测方法》的要求,这类高精度磨削的零件,必须用10%浓度的硝酸乙醇溶液做酸洗检测,表面如果出现黑褐色的斑块,就是存在烧伤层,必须重新磨掉至少0.15mm才能放行。
别扯什么“我们用的进口磨床不会出问题”。进口磨床的砂轮钝了照样烧。我上次在苏州的一家代工厂,看到他们的砂轮从换上去到报废,整整用了三个班,砂轮表面的磨粒都磨平了,拿它磨出来的轴,表面温度能到300多度,不烧伤才怪。
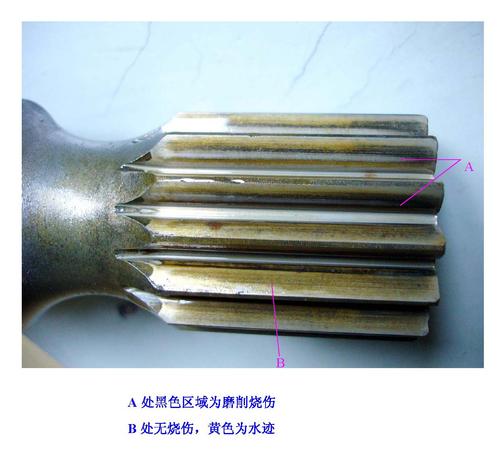 磨削烧伤轴表面酸洗检测对比图
检验不是走流程。
很多车间的检验环节,把“测尺寸、看粗糙度”当成了全部,根本想不到去查加工带来的隐性缺陷。比如深孔加工的时候,排屑不顺畅导致的孔壁刀痕,后续珩磨都磨不掉;比如钻孔的时候钻头偏斜,导致孔的位置度超差0.2mm,装螺栓的时候直接把相邻的油道钻穿。这些问题,等零件装到整机上才发现,返工的成本已经是加工成本的几十倍了。
哦对,上次那个因为磨削烧伤返工的批次,最后算下来的直接损失,比给车间配一套便携式里氏硬度计贵了整整12倍。说出来都好笑。
装配环节的缺陷识别,最容易栽在“看不见的应力”上
装配环节的缺陷,说起来更气人。
之前做的某型行星齿轮减速器,装配的时候把行星轮的挡圈装到卡槽里,检验员看了看挡圈卡到位了,就直接流到下一道工序。结果整机跑了100小时,挡圈从卡槽里滑出来,把行星架直接卡停,拆检的时候发现,挡圈装入的时候因为卡槽有个0.02mm的毛刺,根本没有完全卡进槽底,轴向的固定力连额定值的30%都不到。
还有螺栓拧紧的问题。按照GB/T 3098.1的要求,8.8级M12的螺栓,拧紧的时候要分三次对角交叉上力,第一次拧到额定扭矩的30%,第二次拧到70%,第三次拧到100%,就是为了避免法兰密封面因为受力不均产生变形。我见过最离谱的装配工位,工人拿着电动扳手顺着法兰一圈一下拧到底,密封面的平面度偏差能到0.06mm,装到水压试验台上,一到额定压力就从密封面往外漏水。
我见过最离谱的一次,装高压油管的时候,装配工把油管的弯管位置拧出了个死折,当时没当回事,觉得油管能通油就行,结果装机之后通油压力到16MPa的时候,那个折的位置因为应力集中直接裂了,喷出来的液压油把旁边的电气控制柜都浇透了,损失小二十万。
真的心疼。
很多人觉得装配环节的缺陷识别,就是“有没有装错零件、有没有漏装螺丝”,实际上那些看不见的预紧力偏差、装配应力、零件磕碰的毛刺,才是后续整机故障的主要来源。就像之前有个客户反馈,我们做的某型泵体运行的时候噪音特别大,拆检了三次都没找到原因,最后才发现是装配的时候,把泵的端盖斜着压进去了,端盖和泵体的配合面有个0.03mm的倾斜,导致内部的齿轮转动的时候一直蹭着端盖,噪音能不大吗。
说到底,质量缺陷识别从来不是某个岗位的事。
设计的时候多蹲两次车间,问问浇铸的师傅哪个位置容易出砂眼;机加工的时候多跟操作的师傅聊两句,知道他换砂轮的周期;装配的时候别光坐在办公室看SOP,多盯着装完的零件转两圈。
那些藏在流程缝隙里的缺陷,从来不会自己跳出来等你抓。等你发现的时候,往往已经要掏大价钱返工了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械设计落地环节的质量缺陷识别:踩过37次坑攒下的实操清单
文章链接:https://www.yqhljx.com/list_9/4509.html
