2026-10-18 04:49:59 分类:机械设计
上周帮一个刚转做非标半年的小伙子改方案,他把通用SCARA的选型参数直接抄进了3C电池包膜的工位设计里,算出来的节拍比客户要求快2秒,还沾沾自喜。我拉着他去车间站了一下午,看着实际运行的设备掉了3次包膜废屑、定位偏差到0.12mm的时候,他脸都白了。
很多人对非标自动化的误解,就是觉得“通用机的成熟方案改改尺寸就能用”,真到了现场,才会发现每一个项目的工况都有自己的脾气,根本没有万能公式。
别上来就套通用选型表,工况优先级永远第一位
很多工程师做选型的第一步,是翻厂家的样本,把额定负载、额定节拍、重复定位精度的参数拉出来,对着项目要求打勾,觉得参数够了就下单。完全忘了,样本上的参数,是理想实验室环境下测出来的,和你现场的工况差了十万八千里。
就拿锂电极片检测的工位来说,我见过不下10个团队,直接按通用参数选了普通的滚珠丝杠直线模组,装上去跑了不到一周,光学镜头上就糊了一层薄薄的润滑脂膜。按照GB/T 39256-2020《洁净室及相关受控环境 空气洁净度等级》的要求,Class 1000级洁净区里,0.1μm直径的悬浮颗粒每立方米不能超过3520个,而普通工业级滚珠丝杠模组在运行时,因为润滑脂被摩擦甩出产生的颗粒浓度,能达到这个阈值的7倍,不到一周就会让检测的对比度下降30%以上,根本没法做缺陷检测。
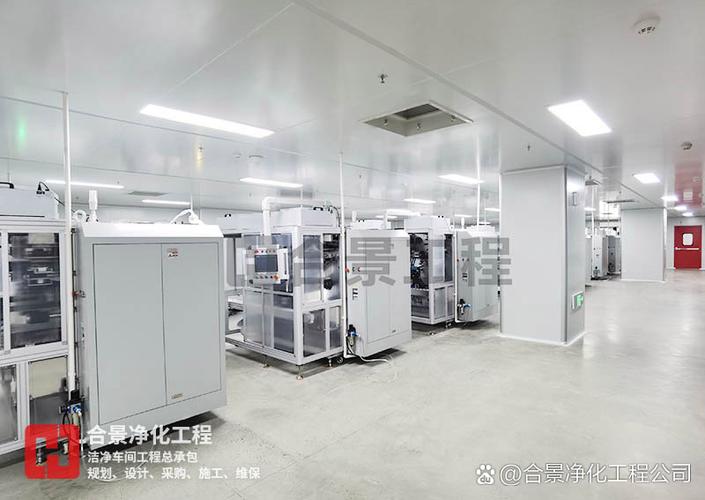 锂电洁净车间非标检测工位实景
当然,选洁净型的模组也能解决问题,只是价格是普通款的2.3倍,额定负载还低30%。很多项目经理看到报价就皱眉头,硬要上普通款省钱。这种亏我前年在惠州的项目上吃过,当时为了省8千块的选型差价,最后拆设备、清车间、换模组,折腾了12天,丢了客户后续的两个订单。真的肉疼。
别说我没提醒,选型的时候先花半天时间去现场摸清楚工况:车间的温度波动范围是多少?气源压力最低能到多少?有没有粉尘或者腐蚀性的气体?这些信息比样本上的参数重要100倍。就像选气缸的时候,别光算额定推力,一定要把现场的气源波动算进去——工厂的气源压力一般在0.4-0.7MPa之间波动,你按0.6MPa算的推力,万一早上气源压力只有0.4MPa,推力直接掉三分之一,压装不到位都是轻的,上次在中山的家电组装项目,就是因为气源压力低了0.15MPa,气缸压装力从120N掉到60N,连续压坏200多个塑料卡扣,客户生产线停了4个小时,损失快2万。
公差链的计算,别拿理论值当现场真值
我见过太多中级工程师,算公差链的时候只算静态的零件加工公差:模组的重复定位精度±0.02mm,安装板的加工公差±0.02mm,压头的安装公差±0.01mm,三个值加起来总公差±0.05mm,刚好满足工位的精度要求,算完就觉得万事大吉。
实际跑起来呢?车间夏天的温度是35度,设计的时候是按20度的室温算的,铝合金的安装板1米长的话,热膨胀系数是23e-6/℃,15度的温差下,1米的板就会胀0.69mm,哪怕压头只在板的1/3位置,偏差也有0.23mm,直接把卡扣压歪,刮花内饰面。
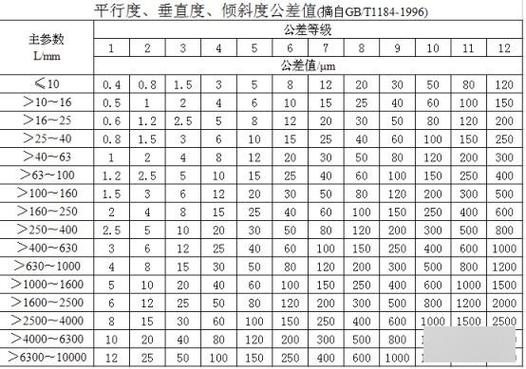 汽车内饰卡扣压装工位公差链计算表
按照GB/T 1800.2的公差配合要求,对于有动态精度要求的工位,公差链的闭合值必须留30%以上的冗余量,要把热变形、装配累计偏差、运行1000小时后的磨损量全部算进去,不能光靠静态的零件公差凑数。
别不信。我去年在宁波的一个内饰项目,就是没算热变形,第一台设备跑了3天,压装偏差就飘到了0.18mm,当时客户的生产线已经停了等设备,我们连夜在安装板上加了两个温度补偿的微调座,才把偏差拉回0.04mm以内。那几天熬的夜,现在想起来都掉头发。
说实话,刚做设计的时候我也觉得公差链算到丝级就够牛了,直到被现场的温度教做人。
维护性设计,永远比好看的外观重要
 维护性设计,永远比好看的外观重要
很多年轻设计师做非标设备,总想着结构要紧凑、外观要整齐,把传感器、气管、加油嘴全藏在钣金里面,等设备出问题的时候,维修师傅要拆半小时钣金才能摸到故障点。
去年在东莞看到的一台组装设备,光纤传感器的位置藏在两块安装板中间,换一次传感器要拆3个螺丝、挪一个气缸,整个过程要20分钟。按照客户的产线换型频次,每周要换2次,一年下来光换传感器的停机时间就有30多个小时,算下来的产能损失比当初省的那点钣金成本高太多了。
我现在做设计有个硬指标:所有易损件的更换时间必须控制在5分钟以内。所有的光纤传感器,安装位置必须留出手伸进去的空间;所有的加油嘴必须露在钣金外面,不能让维修师傅爬到设备上面或者钻到设备底下去操作;所有的气管接头,必须站在地面上就能摸到,不能藏在结构件的夹缝里。
之前见过一个刚毕业的设计师,为了让设备侧面看起来没有管线,把所有的气管都走在钣金的内部线槽里,结果有根气管漏了,查漏点查了3个小时,拆了半面的钣金,客户当时就拍桌子了。真的,这种花架子的设计,在现场根本站不住脚。
做非标这些年,见过太多上来就堆高端配件、抄成熟方案的项目,最后落地的时候一塌糊涂。通用机是把所有工况都考虑到,做一个标准化的产品让客户来适配;非标是反过来,要把客户的所有特殊工况都摸透,让设备去适配客户的真实生产场景。
你在图纸上多算的那0.1mm公差、多留的那10mm维护空间、多考虑的那10度温差,最后都会在现场给你省出大把的返工时间。别总想着找捷径。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:非标自动化设计:别拿通用机的经验硬套定制项目
文章链接:https://www.yqhljx.com/list_9/4527.html
