2026-10-18 09:48:10 分类:机械设计
上周去苏州一家做精密齿轮的厂复盘,IT部花了180万搭的“数字底座”,最后产线师傅宁愿在白板上记换模参数,也不愿意碰系统——这事儿我到现在想起来都窝火。
很多人一提工厂数字底座,第一反应就是买一堆服务器、装一堆软件,把所有能导的数据都导进去,做几块可视化大屏挂在展厅。真到了车间要用的时候,要么数据对不上,要么延迟到没法用,要么接口锁死了调不动。
先搞懂:你要的数字底座,根本不是数据中台
别扯那些虚的,按ISA-95的工厂集成标准定义,工厂数字底座是L2(监控层)到L3(制造运行层)的核心衔接载体——不是把ERP的订单数据、MES的报工数据、WMS的库存数据堆到一个数据库就算完事,核心是要把设备的实时工况、工艺的公差参数、物料的批次溯源这三类硬数据,做成可被上层应用、现场设备、工艺系统直接调用的“原子能力”。
我见过太多厂把这事儿搞反了:IT部牵头搭底座,所有需求都是对着管理层的KPI来的,要的是“今日产能达成率”“设备OEE排名”这种能给老板看的报表,根本没人关心车间里的机械工程师要什么——比如齿轮磨床的砂轮磨损补偿值怎么自动关联加工件的齿形公差?比如换模的时候,不同模具的定位销尺寸参数能不能自动从系统里调出来,不用师傅翻厚厚的工艺手册?
举个真实的踩坑例子:去年苏州那家齿轮厂,最早做底座的时候,把安川MH12机器人的1200多种报警代码原封不动存进了数据库,连个对应的故障分类都没做。后来想做预测性维护,要把报警代码对应到机械磨损、电气故障、程序逻辑bug三类,光数据清洗就花了3个月,还错了17%——你说这钱花得冤不冤?
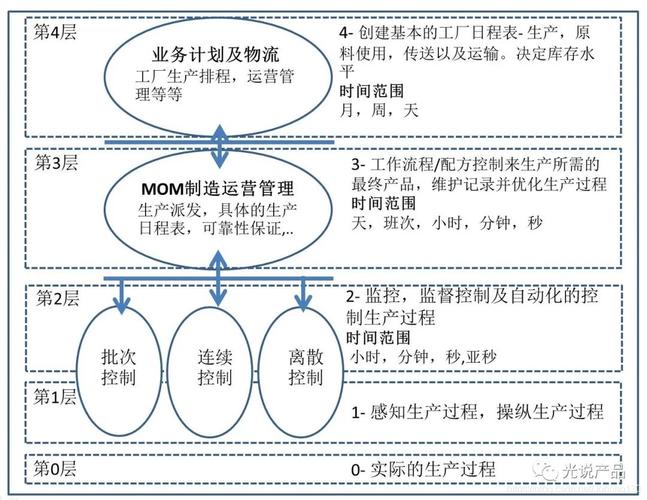 ISA-95工厂层级架构与数字底座位置示意图
最容易踩的坑:把“实时性”做成了“秒级延迟的摆设”
做机械的都知道,很多产线的故障窗口是以毫秒算的。
我们之前给重庆一家汽车冲压件厂做底座,核心要求是设备IO点的采集延迟≤100ms——这个数真不是拍脑袋来的,按GB/T 33000-2016《企业安全生产标准化基本规范》的要求,冲压设备的过载保护响应时间不能超过200ms,你的数据采集要是比安全保护回路还慢,那这个底座对产线来说就是个没用的花架子。
很多集成商给的方案里大笔一挥写“秒级实时采集”,我上次看到这种表述直接把方案扔回去了——秒级?等你看到滑块过载的报警,模具都已经撞坏了,一套200T的冷冲模少说十几万,谁赔?
说个我们实际选型的细节:现在固定用的采集模块是研华ADAM-6217,支持Modbus TCP协议,单通道采样率能到10Hz,实际跑下来的端到端延迟稳定在70-90ms,丢包率不到0.1%。之前试过某国产热门模块,参数吹得能到100Hz采样,实际接在冲压线上跑了3天,丢包率直接到5.2%,一到滑块换向的电磁干扰区间,数据直接跳变——这种东西谁敢用在生产线上?
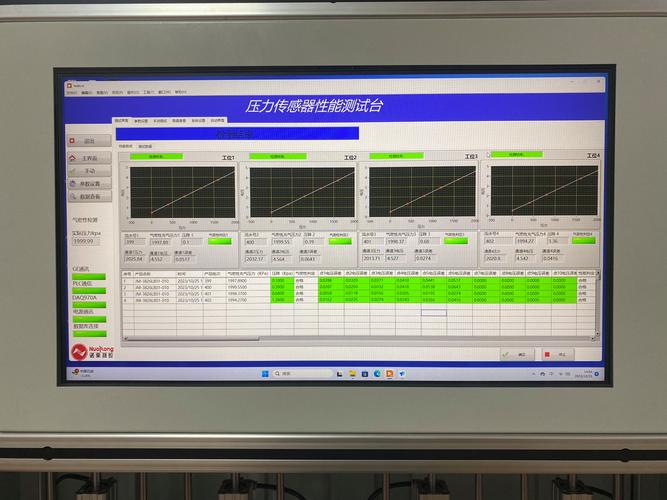 冲压线设备IO点实时采集延迟测试界面截图
真正能用的底座,得给机械工程师留“自定义接口”
我接触过的90%的工厂数字底座,都是IT部关起门来做的。
什么意思?就是所有的接口、所有的数据字段都是提前写死的,工艺工程师要调个参数、要加个采集点,得走IT审批流程,等个三五天都是快的。但车间的需求是随时变的——比如今天发现某台CNC的主轴轴承温度异常,要临时加个温度采集点,你等IT排期的功夫,主轴都烧了。
去年我们给宁波一家做医疗精密零件的CNC车间改底座,原来的系统是IT部花了小一百万搭的,只能调主轴的平均转速、加工件的报工数量,要算刀具寿命的话,工艺工程师得自己拿个U盘去PLC里导原始数据,每天光导数据、整理数据就要花2个多小时。后来我们在底座层加了面向工艺人员的低代码参数映射层——就是把PLC里的寄存器地址、传感器的校准系数、单位换算公式,做成可以拖拽绑定的模块化组件,工艺工程师不用懂代码,自己就能把“切削力传感器的4-20mA模拟信号”对应成“实际切削力值(单位:N)”,把“砂轮的主轴电流信号”对应成“砂轮磨损率”,不用等IT排期。
这玩意儿上线那天,车间的工艺主管给我塞了两包宁波的咸酥花生——你说这技术有多难吗?根本不难。就是之前做底座的人,从来没想着要走到车间里,问问一线的机械工程师,到底需要什么功能。
对了,还有个细节:我们现在做底座,都会特意留15%的冗余采集点,不用一开始就把所有的传感器都接满——毕竟车间的需求永远在变,你一开始就把所有的接口都占满,后来要加新的采集点,就得重新布线、重新调试,又是一笔成本。
说白了,工厂数字底座从来不是什么高大上的IT政绩工程。
你要先问自己三个问题:产线师傅会不会愿意用?一线的工艺工程师能不能灵活调用数据?出了设备故障的时候,这些数据能不能帮你快速定位根因?要是这三个问题答不上来,花再多钱做的大屏、再复杂的算法,都是给展厅凑数的摆设。
哦对,最后提一句:别信那些说“数字底座能帮你降本30%”的销售话术。真能落地的数字底座,首先要帮车间省下来的,是每天导数据、找参数、记台账的那几个小时——这才是最实在的价值。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别把工厂数字底座做成数据垃圾场:给机械工程师的落地避坑指南
文章链接:https://www.yqhljx.com/list_9/4537.html
