摘要:很多人对柔性产线改造的认知还停留在”全伺服、全机器人、一键换型”的PPT层面,实际落地的时候才发现,要么投资超支两倍,要么换型时间根本达不到设计值。以下全是一线摸爬滚打攒出来的实操经验,没有虚头巴脑的概念。
先算清楚:你的产线到底需不需要做柔性改造?
上周刚从东莞长安的客户现场撤回来,脚还沾着车间里的切削液味道。
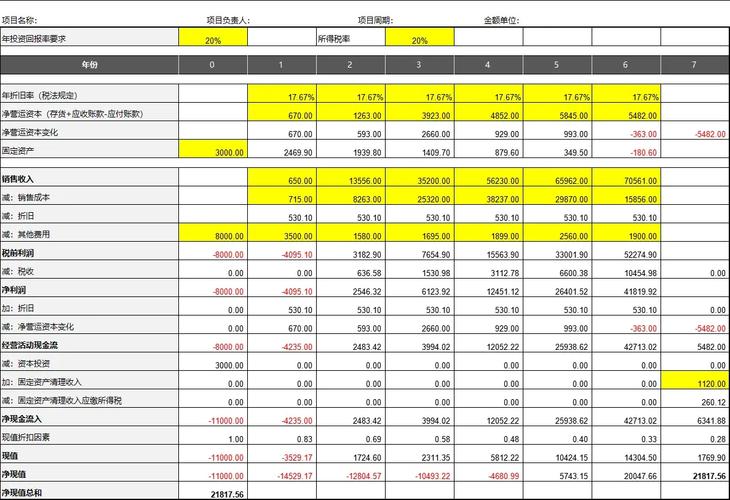
我至今记得去年遇到的那个做汽车紧固件的老板,脸绿得跟刚加工完的铝件似的。他原来的刚性产线专门生产M8六角螺栓,年订单量稳定在1200万件,本来换型只需要更换夹具、调整送料轨道挡块,总共耗时45分钟。结果被集成商忽悠着上了全伺服驱动的柔性加工站,前后砸了270万,最后算下来,多品种小批量的订单占全年产能的比例不到15%,整个改造的投资回报期要9年。这钱花得冤不冤?
按照GB/T 39116-2020《智能制造能力成熟度模型》里的明确界定,柔性产线的适用场景是”多品种、中小批量、换型频次≥1次/周”的生产单元。换型频次低于1次/两周的产线,做全柔性改造基本都是浪费。你算啊,就算每次换型能省30分钟,一年下来总共省的工时也就78小时,按车间每小时120块的人工成本算,一年省下来的钱还不到1万块,什么时候能收回几十万的改造成本?
最容易踩坑的三个选型细节,每一个都能让你多花几十万
别上来就觉得选最贵的设备就不会错。我见过太多改造项目,方案写得漂漂亮亮,实际跑起来全是漏洞。
第一个坑是输送线的定位方式。很多集成商默认给你配机械挡停的硬定位,说成本低。但如果你的产线要混线生产不同尺寸的工装板,硬定位的匹配度最多也就60%——之前有个做医疗耗材的客户,选了节距25.4mm的倍速链,负载2kg/工位,结果换不同尺寸的工装板时,挡停块的位置要每次手动调,最后换型时间从设计的10分钟暴涨到40分钟。正确的做法是采用带二维码识别的载具系统,而不是靠机械挡停硬定位,每个载具的ID对应预设的定位参数,到点了自动升降定位销,根本不需要手动调整。
第二个坑是机器人的负载选型。别觉得负载越大越好,我们之前有个客户为了”留足余量”,给抓10kg工件的工位配了30kg的六轴机器人,结果因为末端惯量超标,按照ISO 9283工业机器人性能规范的要求,末端负载惯量要控制在额定惯量的60%以内,不然重复定位精度的偏差会超过标称值的3倍。实际跑的时候那机器人晃得像筛糠,原来设计的铆接精度是±0.02mm,实际偏差最大到0.15mm,最后不得不把运行速度降到额定值的40%,效率比原来的专机还低30%。
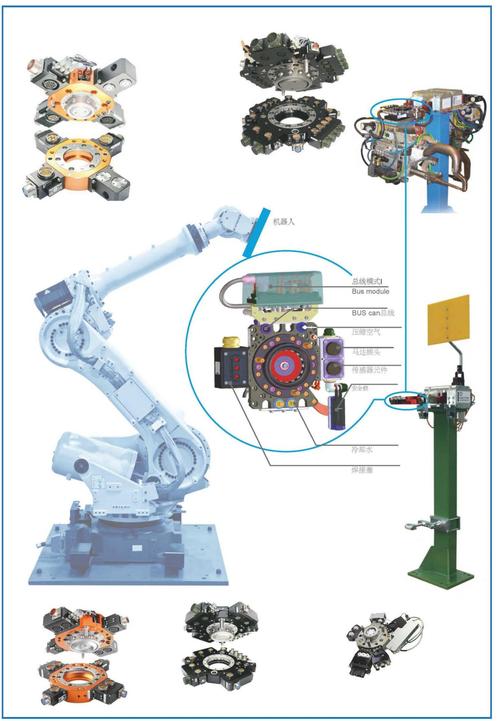
第三个坑是夹具快换系统的安全设计。很多人选气动快换盘的时候,只看承载重量,根本不考虑残压保持的问题。之前有个客户的快换盘在生产中突然掉夹具,把价值8万的精密铣头直接撞废了,停线修了3天,损失比快换盘本身贵10倍。这里给个硬标准:快换系统必须带残压保持和位置自锁结构,安全系数不低于1.5,哪怕气源突然断了,夹具也不会掉下来。
换型时间的压缩,根本不是靠伺服调出来的
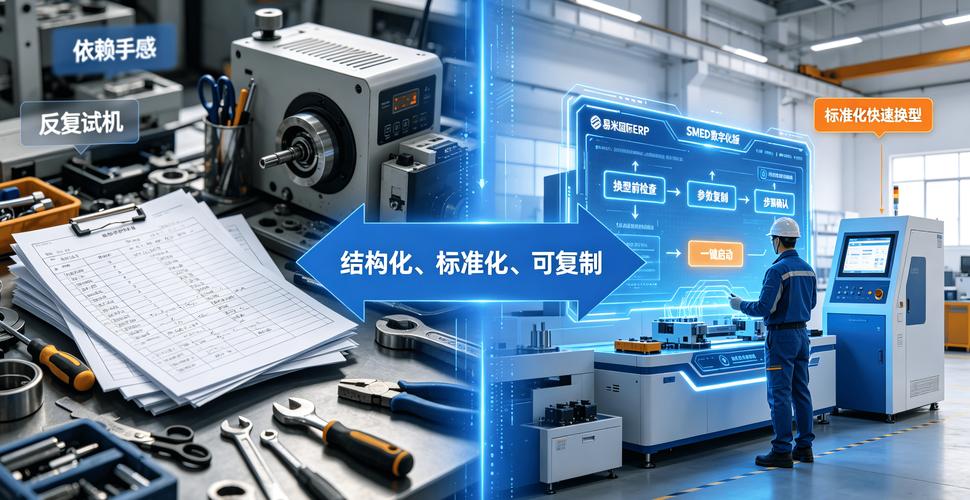
说实话,我每次给客户做方案的时候,第一反应从来不是选什么高端伺服设备,而是先拉着生产主管,把过去半年的所有换型记录拉出来,看看时间到底花在了哪里。
很多人对快速换型的认知还停留在”把所有参数存在PLC里,换型的时候一键调用”。结果上次在苏州的新能源结构件客户那里,他们的产线设计换型时间是15分钟,实际跑的时候,光清理工位上残留的铝屑就花了20分钟,还有的工位换型的时候要手动拧冷却水管的接头,每次都要漏半盆水,再擦干净又得花10分钟。
SMED快速换模的核心从来不是设备升级,是把内部换型作业转化为外部换型——说白了就是在机器正常运行的时候,把要换的夹具、刀具、物料都提前准备好,不要等机器停了再东找西找。之前帮一个做小家电钣金的客户改产线,原来的换型时间是90分钟,我们没加任何伺服设备,只是在每个工位旁边加了个带轮的物料车,把下一个订单要用的夹具、刀具、检测治具都提前摆在车上,然后把需要拧螺栓的夹具都换成了快速夹钳,最后换型时间压到了22分钟,总共花了不到8万块,比他们之前预算120万的全伺服改造方案好用多了。
说真的,我每次看到那些上来就报几百万的柔性改造方案,都觉得离谱——很多时候你缺的不是伺服,是车间里那点基本的流程梳理啊。
上周验收完那个东莞3C客户的产线,他们的生产主管跟我说,原来总觉得柔性改造是个遥不可及的大工程,没想到花了不到原来预算1/5的钱,就把最头疼的多型号混线问题解决了。
柔性产线改造从来不是什么高大上的工程,本质上是帮你在刚性的生产能力和多变的市场订单之间找一个平衡。别追求什么”全柔性”,能适配你接下来3年的订单结构,换型时间能满足你的交付要求,就算是成功的改造。
算清楚自己的账。
比什么都强。
