上周刚从苏州某新能源汽车零部件厂的项目现场撤出来,兜里还揣着半盒被机床冷却液泡皱的选型手册。
真的疼。
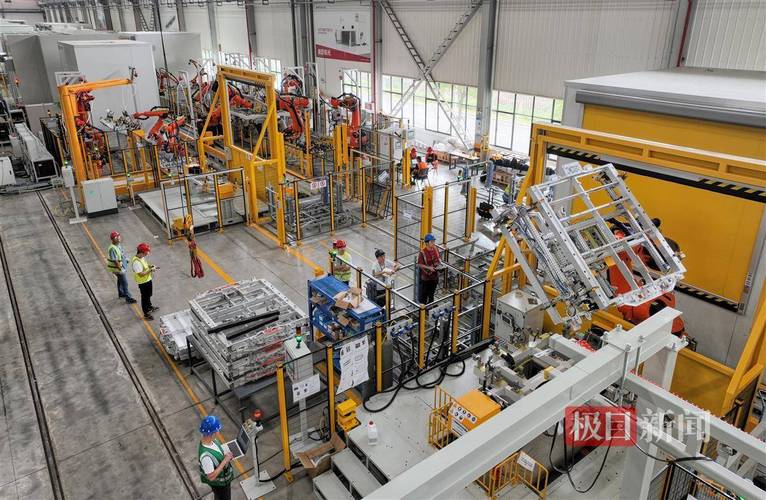
最近两年跑了二十多套智能工装的落地项目,见过太多被营销概念吹起来的伪智能方案,也摸出了一些真正能在车间里长期跑住的设计逻辑——没有花里胡哨的功能堆砌,所有设计都是围着生产现场的真问题转的。
别把“带传感器的工装”等同于智能工装
上个月接触的一个客户,之前找供应商做了一套电池托盘铣削工装,对方报价比普通工装贵了6倍,宣传点是“全工位智能检测”。到现场一看,所谓的智能,就是每个定位块上贴了个接触式传感器,检测工件有没有放到位——就这。
问题大了去了。
车间里的切屑顺着定位面滚到传感器触点上,系统直接判定“工件已夹紧”,实际工件是被铁屑垫起来的,加工出来的孔位偏差超了0.2mm,三个月报废了17套托盘。更糟的是,传感器的线缆没有做防护,被飞溅的切屑磨破绝缘层,一到下雨天就短路,三个月换了27个传感器,算下来维护成本比工装本身还高。
很多人对智能工装的理解还停留在“加几个传感器接个PLC”的阶段,完全没考虑车间的真实工况。传感器的选型首先要过IP67防护等级的门槛,别信那些标称IP65的型号,车间里冲机床的高压水枪一冲,水直接渗进去,用不了半个月就出故障。布线要走工装内部的封闭线槽,外面用不锈钢拖链做二次防护,露在外面的线缆长度不能超过5厘米——这点我在第一次做智能工装的时候就踩过坑,当时图省事儿把传感器线直接用扎带绑在定位块侧面,第一个班就被切屑割断了3根,连夜在车间蹲了8个小时接线,现在想起来还头疼。
夹紧力的闭环控制,才是真智能的核心门槛
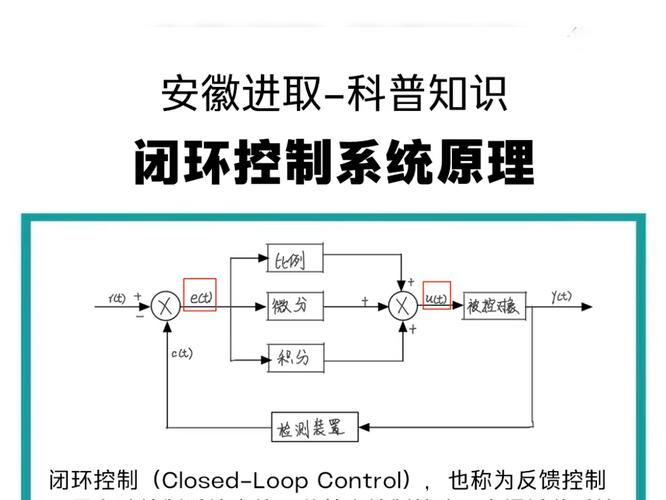
很多工装设计工程师做方案的时候,习惯把夹紧力算好就完事——算出来需要1200N的夹紧力,就把液压系统的压力调到对应值,觉得能夹紧就行。但实际铣削过程中,工件的弹性变形、切削热带来的尺寸变化,都会让实际作用在工件上的夹紧力出现大幅波动。
按照GB/T 22551-2008《机床夹具 名词术语》里的通用要求,高精度铣削工装的夹紧力动态偏差不能超过设定值的5%。我们去年给某航空结构件加工厂做的铝合金壁板铣削工装,就用了全闭环的液压夹紧回路:每个夹爪都内置压力传感器,实时采集实际夹紧力,当压力值低于设定区间的下限时,液压系统会自动补压,整个过程的响应时间要控制在150ms以内。
我第一次调这套参数的时候,差点栽大跟头。一开始图系统稳定,把补压的响应时间设成了500ms,第一次试切就出了问题:壁板的边角位置因为夹紧力掉得太快,直接被铣刀崩掉了一块2厘米见方的料,当时站在机床旁边的工艺师脸都绿了——那块壁板的材料成本就快8000块。后来把响应时间调到120ms,反复做了12次切削试验,工件的让刀量稳定控制在0.012mm以内,加工效率比原来的刚性工装提了37%,良率从92%升到了99.4%。
别为了智能而智能,算清楚ROI比堆功能重要100倍
现在很多客户一上来就提要求:我的智能工装要能对接MES,要能加视觉检测,要能上数字孪生平台,听起来特别高端,算完账才发现——一套工装的成本要28万,而原来的普通工装只要1.2万,一年下来因为所谓的“智能功能”带来的良率提升,总共才赚了8000块,这账怎么算都亏。
太亏了。
去年给某水泵叶轮加工厂做的智能工装,就只加了两个功能:一个是定位面的接触式位移传感器,检测定位面有没有残留铁屑、工件有没有放反;另一个是夹具的状态信号接入机床PLC,如果没检测到正确的夹紧信号,机床的启动按钮直接锁死。就这两个功能,工装的成本只比普通款多了1800块,结果之前因为漏装铁屑、工件放反导致的批量报废,从每个月12件降到2件,一年下来光省的报废成本就有12万,这才是真的划算。
不过话说回来,谁没当过冤大头呢?三年前我给某3C加工厂做的一套智能工装,硬加了个RFID芯片追踪工件批次,结果车间里的金属屏蔽太严重,RFID的有效读距从设计的1.5米掉到了10厘米,工人每次换型都要蹲在工装旁边凑着读,换型效率掉了40%,最后硬生生把那个RFID模块拆了,才把项目验收过了。从那以后我做智能工装方案的时候,但凡加一个功能,都要拉着车间的一线工人问一遍:这个东西你平时用不用?会不会给你添麻烦?
很多供应商做智能工装方案的时候,总喜欢堆那些看起来炫酷但实际没用的功能,什么大尺寸触摸屏、什么远程监控后台,等工人真用的时候才发现,触摸屏上全是油污,按半天没反应,远程监控的手机APP离了车间WiFi就用不了,最后全变成了工装上面的摆设。
上周在苏州项目上,碰到个刚工作3年的小工程师,拿着供应商给的方案问我,说这个智能工装是不是要加个大尺寸的可视化界面才叫智能。我给他指了指旁边正在跑的电池托盘工装,没有花哨的触摸屏,没有复杂的数字孪生对接,就是能在切屑溅到定位面的时候自动报警,能在夹紧力不足的时候锁死机床,能把每次的夹紧数据存在本地U盘里,方便后面追溯加工质量。
智能工装哪有那么多玄乎的东西。
能解决车间里真问题的,才叫真智能。
那些花了大价钱,最后变成车间里摆设的,都是智商税。
