很多人对产线数据统计的认知,还停留在“拿系统导出的数做个报表”的层面,实际上从一线踩坑摸爬滚打出来的经验是,数据统计的逻辑错了,再贵的系统、再好看的大屏,都换不来实打实的产能提升。
上个月跟苏州某汽车零部件厂的工艺组吃饭,对方张工吐槽,说花了二十万上的MES,拉出来的产线数据统计报表全是“日均合格率98.2%”“设备综合效率72%”,跟车间实际情况完全对不上——比如冲压线明明换模耽误了整整4小时,报表里愣是把这部分时间算成了“待料停机”,最后算出来的OEE高得离谱,老板还以为产能马上能翻番,结果排产直接排爆,交期拖了整整两周,赔了八万多违约金。
别把系统自动生成的数,当成产线数据统计的真值
我刚带机加工产线那会,2018年在宁波做减震器衬套的压装工位,当时系统直接把压装力超限的报警全算成不良,拉出来的不良率比实际值高了0.7个百分点。蹲了三天工位才发现,这部分虚高的不良里,三分之一是操作员换工件时误触发的力值采样,还有三分之一是设备刚启动时油温没到40度,前三个压装件的力值飘移,根本不是真的压装失效。
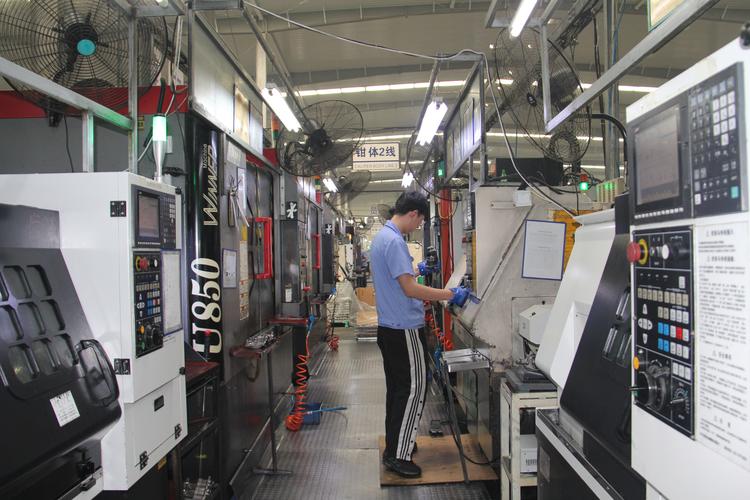
按照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,制造现场的所有数据采集项,必须对应可追溯的物理事件,不能为了系统跑数的方便随意归类。所有脱离现场物理场景的产线数据统计,本质上都是自欺欺人。你坐在办公室里看着报表上的数字完美达标,实际上车间里的设备可能空转了俩小时,操作员在旁边等着换料。
维度切错了,统计的数连参考价值都没有
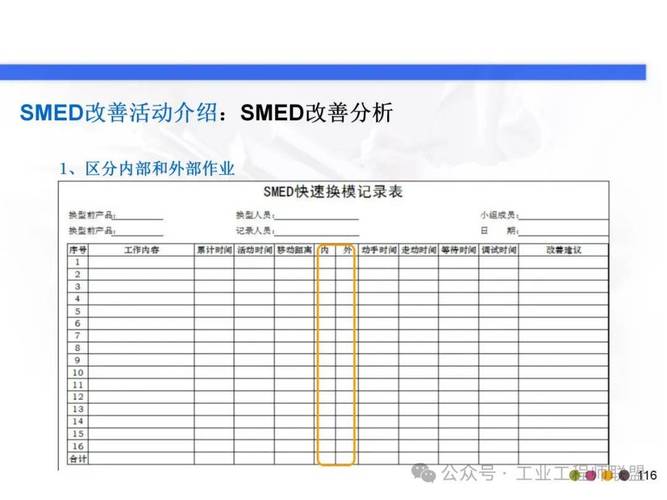
很多厂做产线数据统计,维度设计全是拍脑袋想的——按白班夜班切,按整台设备切,就是不肯把换模时间、首件检验时间、不合格品返修时间这些细碎的、占比极高的时间块单独拆出来。去年帮东莞一家精密五金厂做数据梳理,他们之前算CNC加工线的产能,直接按“每班8小时减去两次15分钟休息,算450分钟有效加工时间”,结果实际跑下来,每班的有效加工时间连220分钟都不到。
拆开来算就清楚了:每班换3次工装,每次换模平均27分钟,这里就占了81分钟;首件检验每次15分钟,3次就是45分钟;加工过程中刀具崩了,找刀、换刀、对刀,平均每班要花32分钟;还有操作员临时离开拿料、填记录,零零碎碎的时间加起来快70分钟。之前的统计维度里,这些时间全被笼统算成了“非计划停机”,根本没单独拎出来做专项分析。
说实在的,我见过太多厂的产线数据统计,停留在“把总产出数、总不良数除一下,出个百分比就完事”的层面。上次有个年轻工程师跟我吹,说他们的报表能实时看每台设备的电流、电压、温度,我蹲在他工位旁边看了十分钟——他连哪个工位的传感器是测电机空载电流的都不知道,这种数统计出来有啥用?
我们现在做产线数据统计的维度设计,根本不是先问IT要啥报表,而是先找一线的操作员、班组长聊三天:你每天在工位上,最烦什么事?哪件事最耽误你干活?上次你等了20分钟才拿到的东西是什么?之前在无锡做的新能源结构件焊接线,一开始统计的不良维度全是“焊缝气孔、焊偏、咬边”,跑了一个月,不良率从2.1%降到1.2%就卡着不动了。跟焊接组的师傅聊完才知道,接近0.6%的不良根本不是焊接参数的问题——是上道工序的冲压件尺寸公差超了,导致焊接时工装夹不稳,焊出来的位置偏了。之前的统计里,这部分不良全被算成了“焊接工艺不良”,工艺组调了半个月的电流、电压,屁用没有。产线数据统计的核心价值,从来不是向上交差的KPI报表,而是帮一线的人找到“到底是哪个环节在拖后腿”。
用平均思维做统计,迟早要在阴沟里翻船
很多人做产线数据统计,喜欢算“平均值”——整月的平均合格率,整周的平均OEE,整班的平均停机时间。但平均这个数,是最容易骗人的。
之前在重庆做摩托车发动机机加工线,算曲轴工位的故障率时,按自然周统计的周平均故障率是1.2%,看起来挺低的。结果拉出来逐班的数看——原来每周三的夜班,因为设备冷却系统要换滤芯,每次换完滤芯要重新校准主轴跳动,这个时间段的故障率直接飙到8.7%,把其他班的低故障率平均下来,就显得整体运行没问题。
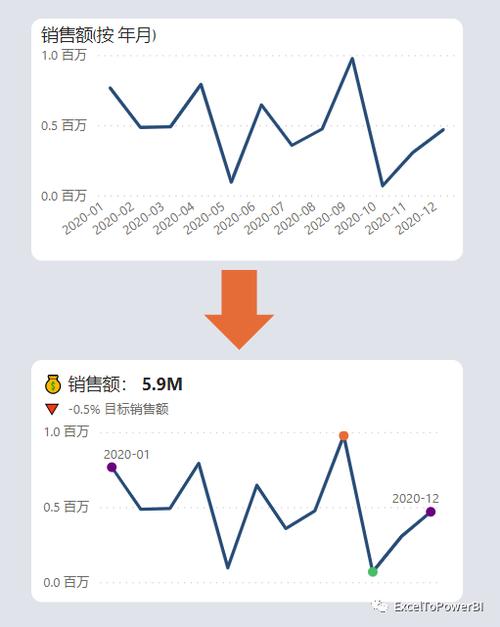
按照GB/T 39116-2020《智能制造能力成熟度模型》的要求,产线数据的统计粒度,至少要达到15分钟级的时间窗口,才能准确识别非计划停机的原因,而不是按天、按周的大粒度统计。我见过太多因为“平均”两个字把决策带歪的案例:某厂之前按整月平均算,说他们的装配线OEE是68%,离行业标杆的75%只差一点,结果拆成每2小时的时间窗口看——原来每天上午10点到12点,因为上道工序的配送料没跟上,线体停了整整40分钟,这段时间的OEE连20%都不到。之前的统计里,这部分时间被平均到整月的所有时间里,根本看不出来问题在哪,直到把料仓的配送路径重新规划,把两个工位的缓存从20件加到50件,OEE直接跳到了76%,连设备都没换。
我现在带团队做产线数据统计,有个很笨但特别好用的校验规则:每周随机抽两个班,安排一个工程师蹲在工位上,拿个小本子,把每一次停机、每一件不良的原因亲手记下来,然后跟系统自动统计的数做对比。如果两个数的偏差超过5%,那肯定是哪个采集点的逻辑错了。去年在常州的注塑线,第一次做对比的时候,发现系统统计的“设备故障停机时间”是每班32分钟,实际蹲点记的是11分钟——差的那21分钟,是系统把“操作员给模具喷脱模剂的时间”全算成了设备停机。这种逻辑bug,你坐在办公室里看报表永远发现不了,必须得蹲现场。
昨天跟之前那个苏州的张工通电话,他们现在把之前的报表全改了——不再算什么整线的平均合格率,而是把每15分钟的产出、每一次停机的原因、每一件不良的责任工位拆得明明白白,上个月的产能直接提了18%,连加班都少了。
说真的,产线数据统计从来不是什么高大上的数字化项目,就是帮一线的人把每天遇到的麻烦事,用数字的方式摆到台面上而已。别总想着靠几个大屏、几个百分比就能把产线管好,你得真的走到工位旁边,跟师傅们聊两句,才知道那些数字背后到底藏着多少没说出口的坑。
