上周帮苏州一家3C组装厂排查输送线停线故障,查了三天,最后发现是所谓的“智能”输送系统的通信协议根本没和上游MES做硬握手——就因为供应商当初吹得天花乱坠,说能自动对接,结果连最基础的信号防抖都没做。
别把“带传感器的滚筒线”叫智能输送系统
很多人对智能输送系统的认知还停留在“比普通滚筒线多几个传感器”的阶段,这是最大的误区。真正的智能输送系统,核心是具备基于实时状态感知的动态路径调度能力,而不是固定轨迹、固定节拍的刚性传输。
传统的滚筒输送线,不管是倍速链还是动力滚筒,要实现不同工位的分流,都得靠机械挡块、固定的PLC梯形图逻辑,换个产品型号,就得重新调挡块位置、改程序,少则半天多则一天。而真的智能输送系统,每个输送单元都是独立驱动的,每个载具带唯一的RFID标签,每个滚筒单元自带负载、位置传感器,能根据当前各个工位的忙闲状态,自动把载具分流到空闲工位,不用改任何机械结构。
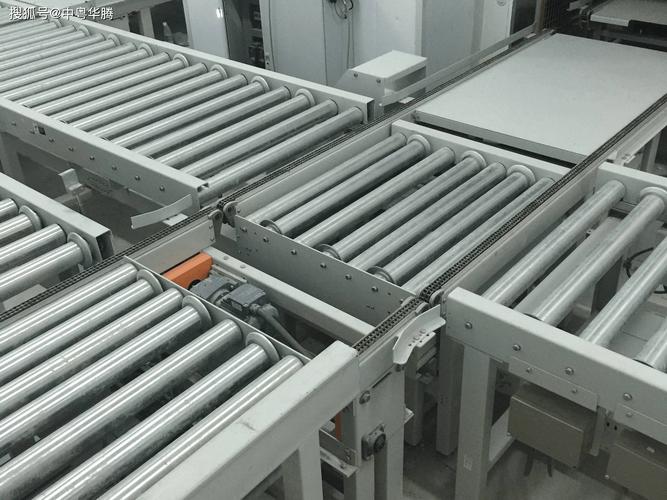
太坑了。去年碰到过一个供应商,给客户报的“智能输送系统”,单米造价才1200块,比普通倍速链贵不了多少,后来拆开验收的时候才发现,就是普通的24V动力滚筒,每个工位加了个漫反射光电,根本没有独立驱动,所谓的“智能调度”就是PLC里写死的固定分流逻辑,换个产品型号就得改梯形图,连最基础的柔性换型都做不到。
这里要提个行业规范,根据JB/T 10937-2010《滚筒输送机》的要求,具备动态调度能力的智能输送单元,独立驱动的响应时间必须≤20ms,额定输出扭矩不低于1.2N·m,不然根本跟不上调度系统的指令节奏。很多供应商给的样本上写的响应时间是100ms,这种参数的系统,调度指令发出去,滚筒半秒后才动,根本谈不上智能。
选型时最容易算错的两个核心参数
很多刚接触这个领域的工程师,选型的时候只看供应商给的样本参数,比如滚筒的最大负载、最大速度,根本没算过两个最核心的参数,踩过的坑能绕车间三圈。
第一个是载具的最小转弯半径。很多人直接按载具外形尺寸的1.5倍取值,根本没考虑离心力对载具上工件的影响。举个实际的例子,3C车间里常用的PCB板载具,本身重量2.5kg,加上工件总重量3.3kg,如果转弯段的输送速度设为0.3m/s,转弯半径R=300mm的话,离心加速度a=v²/R=3m/s²,对应的离心力是9.9N。这时候如果载具上的PCB是靠真空吸附固定的,吸附力得至少留30%的余量,不然转弯的时候PCB直接滑出去。我上次碰到同行的项目,没算这个账,转弯速度设成0.5m/s,结果每天有20多片PCB在转弯段掉下来,停线停到产线经理要找供应商拼命。
第二个是通信链路的丢包率阈值。很多人觉得用了Profinet或者EtherNet/IP就万事大吉,根本没考虑节点密度的影响。一条20米长的智能输送线,大概有40个独立驱动滚筒,每个滚筒每秒要发3次状态数据,还要接收调度指令,如果拓扑没优化好,普通工业以太网的丢包率很容易超过0.1%,这时候就会出现载具“卡滞”的情况——滚筒收不到停止指令,会一直转,把载具顶到挡块上,触发过载报警。根据GB/T 33000-2016《企业安全生产标准化基本规范》的要求,连续生产场景下的智能输送系统,通信丢包率必须≤0.05%,而且要做双交换机的冗余拓扑,防止单个节点断网导致全线停线。
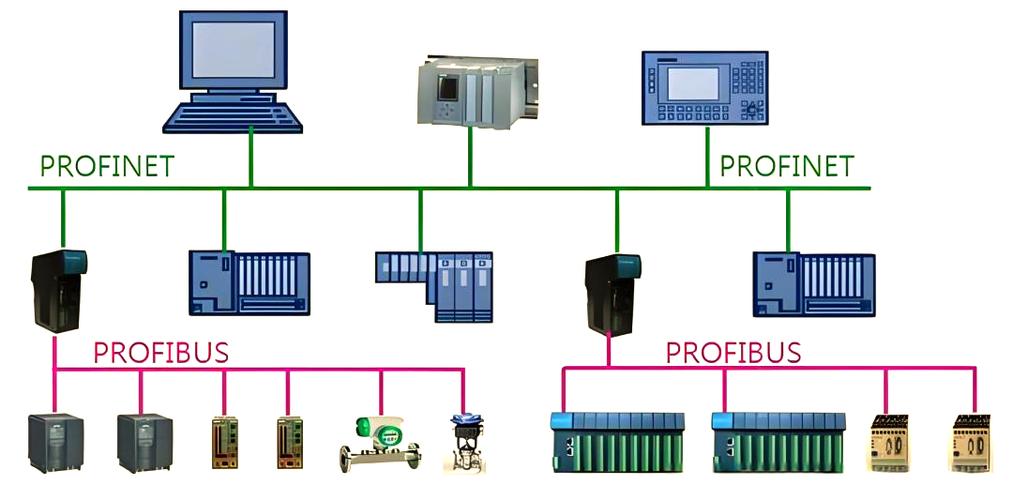
别不信。去年我参与的一个新能源电池输送项目,一开始用的是单拓扑的Profinet,调试的时候空载跑了三天都没问题,一上满载就每隔两三个小时出一次卡滞,后来查了半天,发现是某个节点的网线水晶头氧化,丢包率到了0.2%,后来换成双冗余拓扑,这个问题再也没出现过。
落地调试时那些没人提前说的细节
供应商的调试手册都是在理想实验室环境下写的,根本不会提现场会碰到的奇葩问题,这些细节,只有踩过坑的工程师才知道。
第一个细节,就是负载传感器的标定问题。很多人调试的时候,空载跑三天没问题,一换不同重量的工件就出问题——因为传感器默认是按空载标定的,载具上的工件重量变了,传感器读数就会飘,调度系统会误以为载具没到工位,一直发指令让滚筒转。解决这个问题的办法不是每次换型都重新标定,而是在程序里加负载阈值的动态自学习逻辑:每次载具进入输送线的第一个工位,先测空载的传感器数值,再测带载的数值,自动计算偏移量。这个功能很多供应商不会主动给你写,因为要多花半天的调试时间,得你自己提要求。
第二个细节,就是温度对滚筒摩擦力的影响。我去年在苏州的一个项目,12月份刚开线的时候,每天早上前两个小时,输送线的故障率是平时的3倍,查了整整一周,才发现是滚筒的传动皮带是橡胶材质的,冬天车间温度降到5度的时候,皮带会变硬,摩擦力下降15%左右,之前夏天调试的时候设的扭矩参数,根本不够带动载具。后来把每个滚筒的输出扭矩提高10%,问题直接解决。这种问题,供应商的调试手册里根本不会写,因为他们的调试都是在25度的常温实验室里做的,根本不会考虑现场的季节温差。
说实话,现在市面上很多所谓的智能输送系统,本质上就是把以前的机械挡块换成了电动挡块,把固定的PLC程序换成了能在触摸屏上改速度的程序,离真正的“智能”差得远。对吧?
下次再碰到供应商给你推智能输送系统,先问三个问题:能不能实现不换机械结构的15分钟快速换型?通信丢包率能不能做到0.05%以下?负载传感器有没有动态自学习功能?三个问题答不上来的,不管吹得多么天花乱坠,都别选。
毕竟,产线停一天,损失的钱够买半条输送线了。
