上周整理去年的项目归档,翻到当时给某汽车轮毂厂做的自动化喷涂线调试日志,满页都是红笔标注的误差值,突然就想起当时连续蹲在现场37天,就为了把膜厚均匀性从82%拉到行业要求的95%以上的日子。
摘要:本文结合汽车轮毂自动化喷涂线的落地调试经验,梳理了喷枪选型、轨迹编程、环保配套三个核心环节的实操要点,对比了手册参数和现场实际工况的差异,整理了多个容易被忽略的踩坑细节,供做同类项目的工程师参考。
很多刚接触喷涂自动化的工程师总觉得,这就是把人工拿喷枪的动作换成机器人手臂,参数照着手册抄就行。真到现场就会发现,手册上的数值全是理想工况下的参考值,稍微换个漆料、换个工件结构,之前的经验值就全废了。
喷枪选型的隐形权衡,不是越贵越好
刚接这个项目的时候,团队里有人提议直接上进口高端静电旋杯,毕竟旋杯的传递效率高,单把报价12万,比普通HVLP喷枪贵了快8倍。想着一步到位省得后期改,就先订了一套做试机。
结果真的头大。
装上去试喷了20个轮毂,测膜厚的时候直接傻了:旋杯针对平面工件的雾化效果确实好,但轮毂是带辐条间隙的异形曲面,静电场在辐条的深腔位置出现了屏蔽效应,间隙内部的膜厚比外表面薄了12μm——远低于工艺要求的±5μm膜厚公差。查了GB/T 38659.2-2020《热喷涂 设备 第2部分:熔爆喷涂的要求》里的传递效率要求,HVLP喷枪只要达到65%以上就算合格,针对异形件的适配性反而比旋杯强得多。
赶紧换了带碳化钨针阀的压送式HVLP喷枪,单把才1.2万,调整好喷枪和工件的安装角度之后,深腔位置的膜厚差直接降到了3μm以内。这里要提个容易忽略的细节:针阀别选普通不锈钢材质的,喷UV漆的时候,漆料里的固化剂有强腐蚀性,普通不锈钢针阀用3个月就会出现磨损漏漆,当时就是因为一开始没注意这个,换了两次针阀,耽误了整整一周的工期。
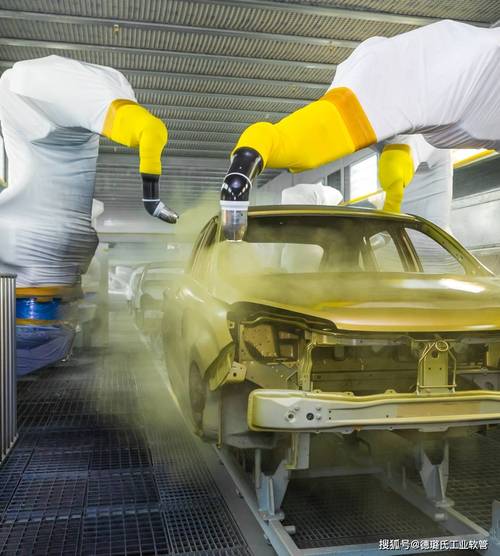
选完喷枪还要算流量匹配,针对25℃环境下粘度18s(涂4杯测量)的哑光黑UV漆,120cc/min的针阀流量刚好能拉出220mm的标准喷幅,既不会因为喷幅太宽把漆喷到挂具上造成浪费,也不会因为喷幅太窄导致轨迹重叠次数过多、漆料堆积流挂。对了,挂具的导电率也得定期测,用久了挂具表面的积漆层太厚,导电率从10^6Ω跌到10^9Ω的时候,静电吸附的效果直接腰斩,每喷200个工件就得做一次脱漆处理,别等膜厚乱飘了才想起查这个。
轨迹编程里的那些“课本上不会写”的细节
很多人做喷涂轨迹编程,就是把工件的三维轮廓导进机器人软件,自动生成路径就完事。真到现场调试就会发现,自动生成的路径全是按理想几何形状算的,根本不考虑实际工艺的偏差。
说实话,我刚入行的时候也死卡着课本上写的“喷幅重叠率50%”的参数调,结果喷出来的轮毂表面跟斑马线似的,一道深一道浅,被工艺主管追着骂了半层楼。后来才摸清楚,针对哑光黑的UV漆,重叠率得调到65%才能消掉接痕;如果是亮光清漆,重叠率降到40%反而能减少漆雾的干喷颗粒。
枪距的参数也不是一成不变的。行业手册里写的喷枪距工件150-250mm是通用范围,但是针对轮毂的边缘倒角位置,得把枪距拉到280mm——距离太近的话,边缘位置的漆雾会因为气流反弹堆积,不出三个工件就会出现流挂。还有拐角位置的速度,很多人编程的时候会在拐角处自动减速,生怕机器人撞着工件,结果拐角位置因为停留时间变长,膜厚直接超差30%。正确的做法是拐角处把喷幅扇形收小10%,保持350mm/s的匀速走完全程,膜厚误差能直接压到±3μm以内。
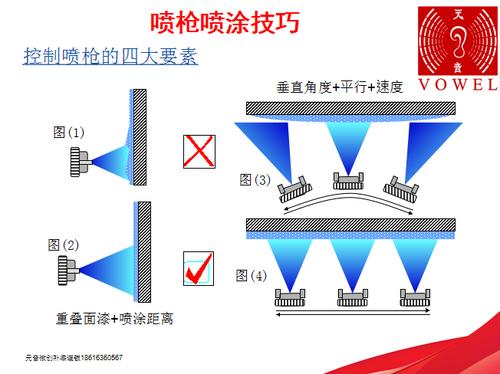
对了,机器人的减速机间隙这个事,软件里是不会给你算补偿的。当时调试的时候就发现,轮毂中心位置的膜厚,总比边缘薄8μm,反复查了漆料流量、枪距、速度都没问题,最后拆了机器人第六轴的减速机端盖才发现,回程间隙有0.08mm,导致喷枪走到中心位置的时候,实际角度比编程值偏了2度。最后直接在中心位置的轨迹上补了10mm的偏移量,问题才解决。按照GB/T 38659.1-2020里的静电喷涂要求,电场强度得控制在3-5kV/cm,太高了会出现尖端放电,在漆膜表面打出密密麻麻的针孔,这个参数得用专用的场强仪在试片上实测,别光靠机器人的静电电源面板读数。
环保配套的硬要求,别等验收才想起补
做自动化喷涂线最容易犯的错,就是把所有注意力都放在喷涂效果上,等环保验收的时候才发现一堆漏洞,整改的钱比当初省的多好几倍。去年有个同行的项目,喷涂房的排风风速按规范是0.3-0.5m/s,他为了省风机电费,把风速调到了0.2m/s,结果漆雾排不出去,在房内形成悬浮的漆滴,落在刚喷好的工件表面,出现密密麻麻的颗粒。更麻烦的是,当地生态环境局来检测的时候,VOCs无组织排放浓度直接超了2倍,被要求停产整改,光改排风系统、加活性炭吸附装置就花了80多万。
真的,太亏了。
按照GB 16297-1996《大气污染物综合排放标准》的要求,喷涂工序的VOCs无组织排放浓度不能超过2.0mg/m³,调试的时候直接把排风风速锁在0.4m/s的最优值就行——既不会因为风速太大把漆雾吹散,导致膜厚均匀性下降,也不会因为风速太小排不出去造成排放超标。还有水帘柜的循环水pH值,得加个自动监测装置控制在8-9之间,不然漆雾在循环水里破黏不充分,用不了半个月就会在水管里结块,堵了管路之后,清理一次就得停线3天。我当时就是因为一开始没装这个监测装置,第一个月就堵了两次管路,俩工人蹲在水槽里抠漆渣的味道,现在想起来都犯恶心。
现在那条线已经连续稳定运行18个月了,膜厚均匀性一直保持在96%以上,每公斤漆的覆盖面积比原来的人工喷涂高了32%,算下来一年能省120多万的漆料成本。上次去现场回访,车间主任说原来的人工喷涂岗,工人夏天穿着防护服在喷涂房里待半小时就一身汗,现在除了定期换漆、补挂具,基本不用人盯。
很多人觉得自动化喷涂是啥高大上的精密技术,其实哪有那么多玄学。所有能稳定运行的线,都是在现场把一个个小坑踩完,把一个个参数磨到适配自己的工件和漆料,根本不存在一套参数通吃所有场景的好事。对吧?
