组里的三个学生愣在原地,手上还攥着刚接好的杜邦线。
我没急着拿抹布。
这是这学期第二次出这种事。
上周三课上的半分钟沉默
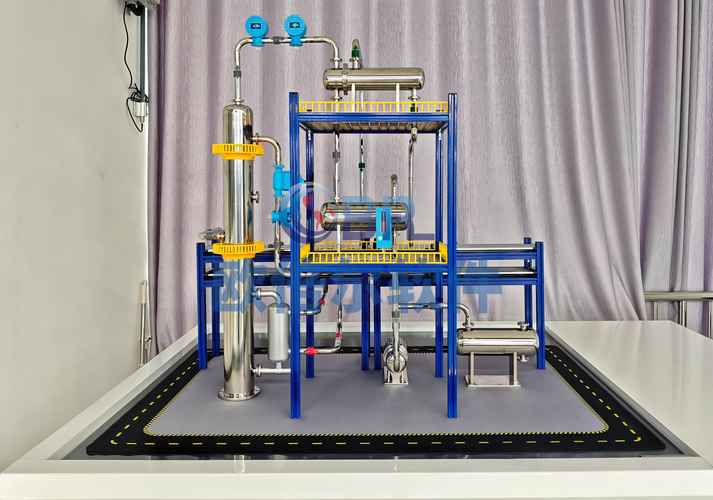
那个攒了满桌硬件的男生,是组里的技术宅。为了凑够他理解里的“智能化”指标,这俩月把能买的传感器全搬来了——测温度的、测管路压力的、测出口流量的,甚至从家里翻了个旧的桌面摄像头,对着透明液位管拍,说要做视觉识别的液位判断。
结果线一启动,所有传感器的数据全在工控屏上跳,跳的速度比他刷短视频的弹幕还快。程序根本来不及处理连续涌入的信号,阀位响应慢了两秒,进水阀还没完全关死,出料阀先开了。水就这么顺着桌沿流到地上,打湿了他摊在旁边的代码笔记。
我当时站在旁边,看着他那堆缠得像蜘蛛网一样的杜邦线,突然想起三年前第一次做流程车间智能化项目的自己。那时候我也这副德行,总觉得传感器加得越多,系统就越“智能”,拿出去汇报就越有面子。结果第一次去工厂调试,旁边站了快二十年的工艺员,盯着屏幕看了十分钟,问我:“你这一堆数据,哪个是能帮我少拧两个阀门的?”
我当时答不上来。
真的,没人喜欢做无用功。
我们到底在教什么
后来我花了三周时间泡在本地的精细化工车间里,跟着工艺员倒了两个中班,才把之前拧巴的思路捋顺。
很多人一提流程车间智能化,第一反应就是堆硬件、接网络、做花里胡哨的可视化大屏,能远程调参数就算达标。可一线的操作工根本不关心你大屏上的曲线有多光滑,他们只关心三件事:换料的时候会不会漏,参数偏了能不能自动纠,出异常了能不能第一时间停机——别把整锅几万块的料废了。
流程车间智能化的核心从来不是技术堆叠,是给一线的流程做“减负”。
回学校之后,我们直接改了实训的考核规则。原来的评分标准里,接的传感器数量占30%,现在反过来,用最少的硬件实现三个核心功能——流程顺序的互锁、异常的自动停机、参数的自动校准——才能拿到高分。
有个之前总拿低分的男生,上次直接把三个冗余的传感器拆了,换了个最简单的流量阈值判断逻辑,把原来的两百多行代码砍了三分之二,整个线的故障率直接降了四成。他交作业的时候还惴惴不安,说怕硬件太少,算不得真正的“智能化”。我给他打了满屏的对勾。
学生最容易卡壳的那道坎
改了规则之后,我本来以为大家的作业会顺很多,结果发现新的问题冒了出来。
九成的学生,一拿到题目就扎进写代码、接硬件的环节,根本不愿意花半小时捋清楚整个车间的流程顺序。就像那个液体混合的小线,正确的逻辑其实简单到离谱:开进水阀→液位到阈值关阀→开搅拌→搅拌时长到了开出料阀→出料到液位下限关阀→回到初始待机状态。
就这么简单的顺序,总有学生写错。要么是进水阀没关就开搅拌,把料溅得满墙都是;要么是出料阀开了之后忘了关,等下一轮进水的时候直接漏一地。
我每次碰到这种情况,就把他们的电脑转过来,指着屏幕上的代码问:“你现在就是车间里拧阀门的老工人,你不确认上一步的动作做完,就敢拧下一个阀?”
对吧?换个身份想,就全通了。
后来我在实训的第一节课,加了个完全不碰硬件的小练习:让大家拿A4纸,把整个流程的每一步动作,还有两个步骤之间的确认条件,一条一条写清楚,写不明白就不许碰传感器。就这么个十几分钟的小改动,上次的作业里,阀位互锁出错的问题,直接少了八成。
说实话,这个方法不是我在哪个经典教材上看到的,是上次在车间跟干了二十年的老班长聊天,他说他们换了新的智能系统之后,还是要把每一步的操作卡写在车间门口的白板上。新工人上来,系统再智能,你不把流程的顺序刻进脑子里,出了问题根本不知道从哪查。我之前总觉得,搞教学就得拿最新的技术、最前沿的理论,结果老班长一句话给我点醒了——技术再新,你得让一线的人用着顺手,不然就是一堆废铁。
上周有个学生找过来,说能不能把我们做的这个小模拟线,接个真实的MES系统模拟端,让他们能看到自己写的逻辑,传到工厂系统里是什么反应。
我本来嫌麻烦,说要搭接口得花好几天时间。结果昨天跟教研室的同事凑了一下,用开源的小工具搭了个极简的模拟端,第一次试的时候,有个学生不小心把流量阈值设错了,MES界面上立刻跳出了红色的告警,他当时眼睛都亮了!
原来那些在实验室里写的、连在小台子上的逻辑,真的能跟真实的车间场景对上。
这就够了。
