产线效能分析:别拿美化后的OEE数字当产能遮羞布

很多工厂的产线效能分析,从一开始就走偏了——拿着被美化过的OEE数字当产能依据,盯着单台设备的效率优化,却忽略了线体的隐形瓶颈和碎片化的时间损失。结合三个现场诊断的实际案例,拆解产线效能分析里最容易踩的坑,给做现场工艺和设备管理的工程师提个醒:别拿数字当遮羞布,真效能永远在现场。

被玩坏的OEE:你算的根本不是真效能

上周去东莞一家做消费电子精密结构件的厂做现场诊断,厂长拉着我看车间大屏上跳的OEE 87%的数字,拍着桌子说产能上不去肯定是一线工人偷懒,要求生产部加两个班次赶订单。我蹲在冲压线旁边摸了半小时料,就知道这数字纯纯是自欺欺人。 按照GB/T 36112-2018《制造业生产效率评估指南》的定义,OEE的三个计算维度分别为时间开动率、性能开动率、合格品率,其中时间开动率的分母是日历工作时间扣除经审批的计划停机时长(包括正常班间休息、按周期执行的设备一级保养、因订单调整提前报备的整线停线),而换模换型、参数调整、小故障排除、待料待具这类未提前计划的停线,全属于非计划停机损失,必须计入时间损失的核算范畴。 但我翻了他们的OEE计算台账,发现他们把每2小时一次的冲压换模时间、每次换模后的参数调整时间,全算成了“计划内换型时间”,直接从时间开动率的分母里扣掉。算出来的可用率当然好看。
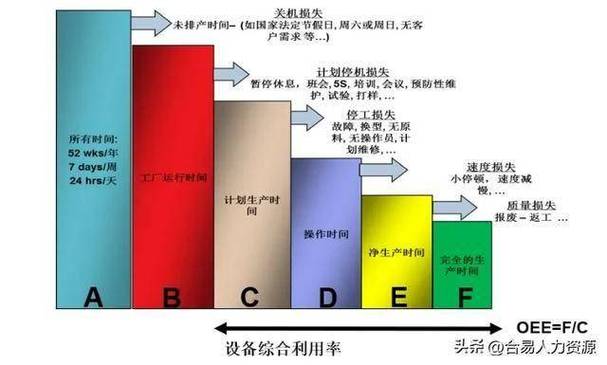
制造业产线OEE计算损失构成示意图
制造业产线OEE计算损失构成示意图
我拉着他们的工艺员在冲压线旁边蹲了整整一个班,把所有停线时间一笔一笔记下来:这条线每天名义运行16小时,其中正常班间休息2次共1小时,属于合规的计划停机;剩下15小时的应运行时间里,6次换模总共花了4.5小时,叠料卡模每次平均8分钟、全天12次共1.6小时,待上游注塑工位供料不足停线2小时,实际有效运行时间只有6.9小时。 真实的时间开动率才46%。 更离谱的是性能开动率的计算。他们把设备额定节拍12次/分钟当成了标准值,但实际操作工为了防叠料,把冲压速度手动降到了8次/分钟,这个降速的过程被算成了“正常工艺要求”,根本不算性能损失。算下来真实的性能开动率是8/12≈66.7%,再加上最终成品92%的合格率,整条线的真实OEE是0.46*0.667*0.92≈28.2%。 跟大屏上跳的87%,差了快三倍。 我把算出来的数给厂长看,他半天没说话。 说真的,这种算法跟考试前把所有要考的知识点全划成不考的有什么区别?OEE的核心是找损失,不是凑好看的数字。

别只盯单设备:线体瓶颈的隐形传导效应

别只盯单设备:线体瓶颈的隐形传导效应
别只盯单设备:线体瓶颈的隐形传导效应
很多工程师做效能分析,习惯把每台设备的OEE算出来,按设备数量加权平均当整条线的效能。这方法从根上就错了。 还是刚才那家厂,后面的CNC加工线,单台设备的OEE算出来能到75%,听起来已经达到行业优秀水平了。他们之前为了提产能,陆续加了3台CNC,花了快两百万,结果整线的小时产能不仅没涨,反而堆了快半车间的待加工件。 我顺着料流走了一遍就找到问题了:整条线的料流是冲压件出来,进清洗工位除油,再转到CNC加工,最后到终检包装。之前他们算产能的时候,从来没把清洗工位的产能当回事——8台CNC每台每小时能出30件,总产能240件/小时,前面的冲压线每小时出220件,看起来产能是匹配的。但清洗工位每次只能放20件料,每筐清洗周期12分钟,算下来每小时最多能处理100件。 这就是实打实的瓶颈。
离散制造产线瓶颈工位传导效应流程图
离散制造产线瓶颈工位传导效应流程图
按照线体流平衡率的计算公式:平衡率=(各工位实际单件作业时间总和/(瓶颈工位单件作业时间*工位总数))*100%。我把四个工位的单件作业时间算出来:冲压16.36秒/件、清洗36秒/件(瓶颈工位)、CNC15秒/件、终检20秒/件,代入公式算出来整线的平衡率只有60.7%。也就是说,整线有近40%的时间,所有工位都在等清洗工位出料。 之前他们盯着单台CNC的效率优化,换刀具、调进给速度,花了十几万,结果就是让CNC工位更快地把待加工件堆到清洗工位前面。最搞笑的是,清洗工位的操作工每天加班到晚上十点,后面的终检工位因为料不够,每天闲的刷手机,加的那几台CNC,纯纯是给仓库堆料做贡献。 效能分析不是单台设备的效率比拼,整线的瓶颈才是决定产能上限的核心。你在非瓶颈工位上花再多钱,也提不高整线的产出——就像一个木桶,你把长板磨得再长,短板的位置不补,装的水还是那么多。

藏在细节里的效能损失:那些被忽略的碎片化时间

大部分工厂做效能分析,盯着的都是几小时级的大停机:设备坏了停半天、订单不够停一天,这些损失确实好算。但真正能挖出大潜力的,是那些单看只有几十秒、攒起来能占掉近一半作业时间的碎片化损失。 之前在一家汽车零部件焊接线做效能诊断,我们拿秒表测了一个操作工的12小时作业,最后统计出来他实际在焊枪上操作的时间只有4.2小时,剩下的时间去哪了?找对应型号的零件2.1小时,调整焊枪对中位置1.8小时,拿卡尺测焊缝尺寸1.5小时,等质量员来确认焊接参数0.9小时,喝水上厕所0.5小时。 之前厂里面给的标准作业时间,全是按焊枪实际运行的时间算的,定的小时产能是120件/小时,结果实际跑下来每小时只能出35件。差的那些产能,全是这些碎片化的小损失。
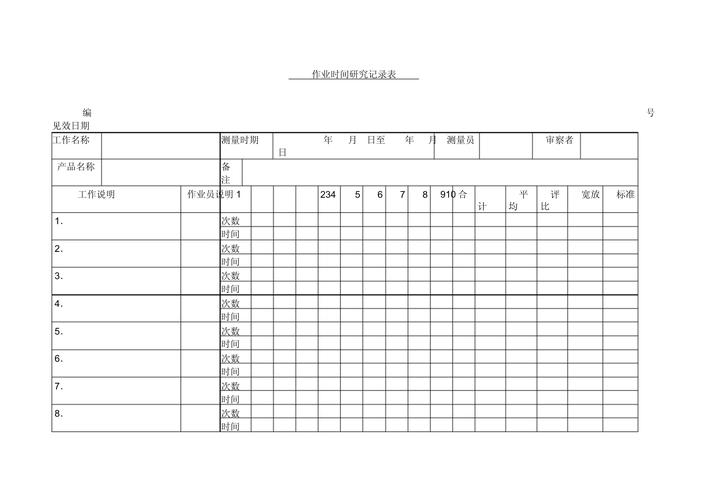
离散制造工位作业时间观测记录表
离散制造工位作业时间观测记录表
我们当时给的优化方案根本没花什么钱:把常用的零件料架挪到操作工伸手就能碰到的位置,省掉来回走找料的时间;把焊枪对中用的定位块直接固定在夹具旁边,省掉每次找对中块的时间;把测量用的卡尺、焊缝量规直接挂在设备操作面板旁边,省掉跑回工具柜拿量具的时间;把常用的焊接程序存在设备本地硬盘里,省掉每次插U盘拷程序的等待时间。 就这几个小改动,那条线的实际产能直接提了42%。 真的,很多时候你花几百万上自动化设备,提的效能还不如把这些零碎的小坑给填上。毕竟一个工位每天攒下来的2小时碎片化时间,整线10个工位就是20小时的有效作业时间,相当于凭空多出来两个班次的产能。 上周跟那个东莞的厂长复盘,他说之前花了几十万做的数字大屏,现在终于不是用来放好看的数字了。其实产线效能分析从来不是算几个漂亮的KPI给老板看,你得蹲在现场,摸过设备,数过堆在工位旁边的料筐,记过操作工每天的每一分钟到底花在哪。 那些藏在数字背后的真损失,才是能让产能实实在在涨上去的地方。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线效能分析:别拿美化后的OEE数字当产能遮羞布
文章链接:https://www.yqhljx.com/list_9/4607.html