上周去苏州某汽车零部件厂蹲了三天,之前他们吹了半年的智能工装自动化线,现在卡在换型环节卡得要死,班组长拍着工装台骂娘的样子,我到现在都记得。
这篇内容是近十年做智能工装项目的实打实经验,没有虚头巴脑的概念,全是选型权衡、踩坑记录和落地的真实数据,给正在做产线自动化升级的同行做个参考。
别把“带传感器的夹具”当智能工装
很多厂一开始对智能工装的认知,完全走偏。觉得给普通液压夹具加个压力传感器,能读夹紧力数值,再装几个接近开关判断夹紧到位,把信号传到PLC上,就算是智能了。
大错特错。
之前有个做铝合金电机壳加工的客户,最早的普通夹具换型要42分钟,他们想着加传感器升级智能版本,前前后后砸了十几万在布线、传感器和数据采集模块上。结果呢?换型的时候还是要工人手动挨个拧定位销,调整不同缸体对应的夹紧块位置,那42分钟的换型时间一点没少,传感器除了在触摸屏上跳几个数字,半毛钱实际作用都没有。
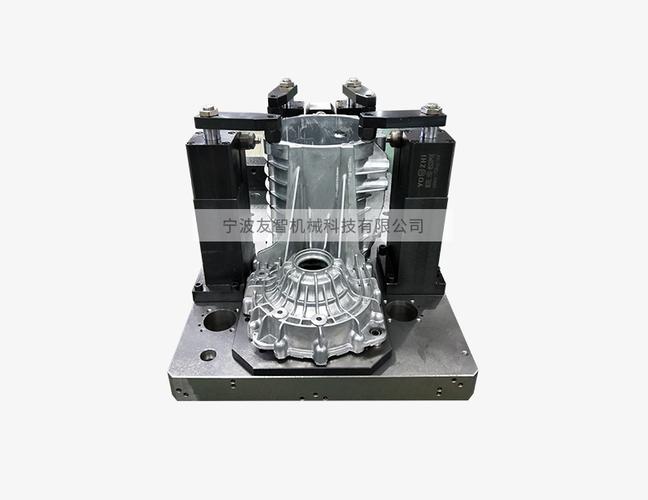
真正符合GB/T 39516-2020《智能工装通用技术要求》的智能工装,核心从来不是加多少传感器,而是自感知、自决策、自调整的闭环能力。得能自动识别上料的加工件型号、自动调整定位基准到对应尺寸、自动匹配不同工件需要的夹紧压力,还要在加工过程中实时监测夹紧力的波动,一旦出现松动或者过切的风险,立刻给CNC发信号停机,而不是等工件飞出去砸坏主轴才反应过来。
说实话,我见过太多厂在这一步走偏。钱花了几十万,最后工装还是个要人工伺候的大爷,说出去是智能产线,实际工人一天要蹲在工装边上拧二十多回螺丝。这不是智能,是给产线加了个祖宗。
选型时的权衡账:别盲目上全伺服
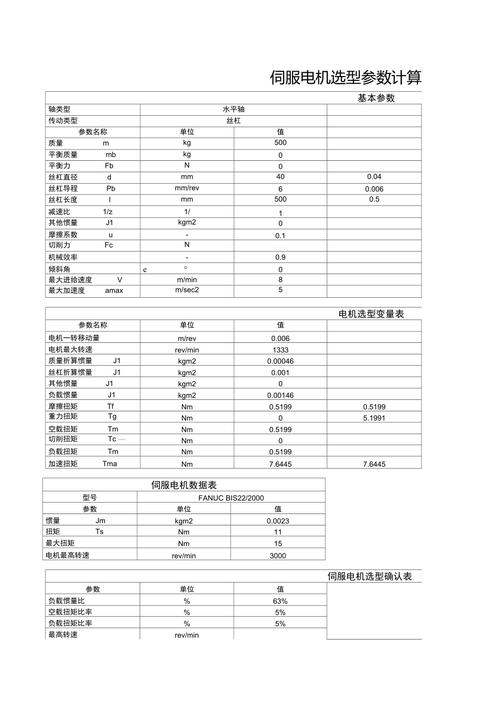
很多工程师一提到智能工装,第一反应就是全伺服电缸夹紧,觉得精度高、响应快,显得技术含量足。
真的是这样吗?
之前我们做航空结构件的工装,一开始算下来,用伺服电缸的话,单工位成本要12万,要承担电缸本身的采购成本,还要额外配对应的驱动器、屏蔽线缆和抗干扰模块,后期的维护成本更是普通气缸的五倍都不止。后来换了气动比例阀+带位置反馈的标准气缸方案,单工位成本压到3.8万。实测下来夹紧力控制精度能到±0.2kN,完全满足7075铝合金构件的加工要求——毕竟我们又不是做纳米级的晶圆加工,要那么高的伺服精度纯纯是浪费。
踩过的坑也不少。之前有个同行,给做重型卡车车架的客户上全伺服夹紧,结果车间里的焊接飞溅经常打在伺服电缸的光栅尺上,三个月不到就坏了6个,换一次备件要等两周,产线停的损失比省下来的时间多十倍都不止。
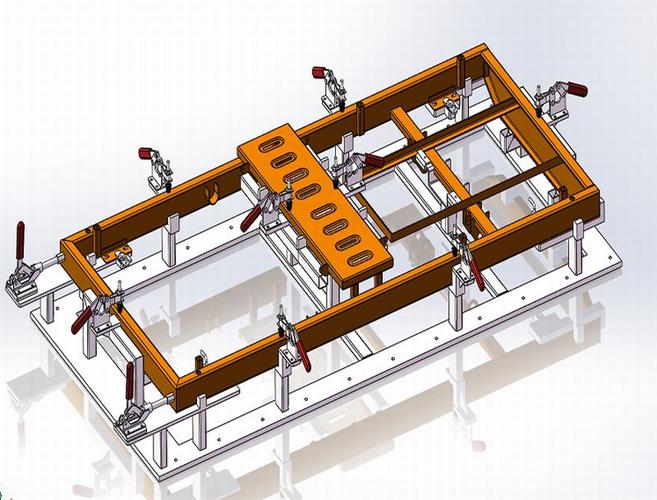
什么场景该上什么配置,其实算笔账就清楚。加工3mm厚的薄壁铝合金油箱端盖,夹紧力波动要求控制在±50N以内的,那确实要上伺服。之前我们一开始用普通气动夹具,哪怕加了精密调压阀,车间里其他设备一开,气压掉0.02MPa,夹紧力就飘出去几百牛,薄壁件直接夹变形,废品率17%。换了伺服夹紧之后,废品率降到0.3%,这钱花得值。但如果是加工厚度超过20mm的钢构件,夹紧力允许波动在±10%以内的,真没必要上伺服,把钱省下来做防飞溅护罩、在定位面做淬火耐磨涂层,性价比高太多。
我算过一笔账,普通气动夹具改智能版本,加个比例阀、位移反馈、压力传感器,单工位改造成本大概在8000-12000。按照换型时间从40分钟降到5分钟算,一个批次省35分钟,一天换4个批次的话,省下来的时间能多做12个零件,每个零件加工费80块,一天就是960块,一个半月就把改造成本收回来了,比那些花大价钱上的全伺服系统划算太多。
换型效率的隐形坑:别让工装成了产线孤岛
很多人做智能工装,只盯着工装本身的功能做优化,完全忘了工装要和上游的MES、下游的CNC、上下料机器人做协同。
之前某3C代工厂的智能工装,能自动识别手机中框的型号,自动调整定位销位置,单看工装本身的功能已经拉满了。但是识别到型号之后,要工人手动在CNC上输对应的加工程序,手动给机器人发抓取指令,换型时间根本降不下来。本来工装调整只要10秒,人工输程序要3分钟,这不还是慢吗?
真正的协同是什么样的?工装的RFID读写器读到加工件的批次号之后,直接把信号传给MES,MES自动匹配对应的加工程序号、刀具清单、机器人抓取点位,整个过程不需要人碰任何按钮。去年我们给江苏的一家压铸厂做的发动机缸体工装,之前人工换型是68分钟,现在从毛坯上料、工装自动调整定位销到对应缸体的定位孔、自动匹配12个夹紧点的压力参数、给CNC传程序、给桁架机器人发信号,全流程跑下来只要3分20秒。算下来一个月多能排120个加工批次,光产能提升带来的收益,半年就把工装的成本收回来了。
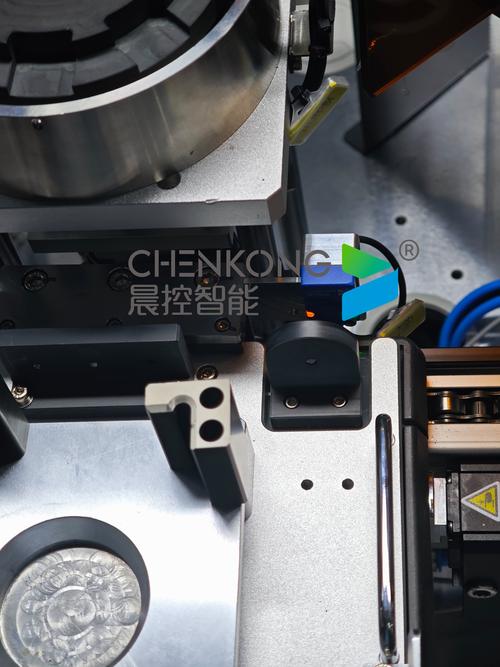
不过话说回来,也别吹得太神。上个月去看那个项目,还是出了个乌龙——因为工装的RFID安装位置离毛坯的浇口太近,每次毛坯经过的时候,浇口上的铝屑把RFID天线挡了,识别延迟10几秒。一开始几个年轻工程师查了三天都没找到问题,最后是个干了20年的老装配工蹲在边上看了半小时,说“你们这天线挡在铝疙瘩后面,信号能好才怪”。挪了15厘米位置,问题直接解决。
你看,哪有什么完美的智能系统,都是在现场踩坑踩出来的。
做智能工装这十年,我最大的感受就是,这东西从来不是靠堆传感器、堆伺服就能做好的。你得蹲在产线上,看工人每天换型要拧多少个螺丝,看哪个位置的夹紧力最容易飘,看车间里的气源稳不稳,有没有飞溅、有没有铝屑、有没有人不小心把工装的定位面碰出个凹坑。
智能不是目的。是帮工人少弯腰、少拧螺丝、少出废品的工具而已。要是做出来的工装,比原来的普通夹具还难伺候,那不如不做。
