2026-10-20 16:27:55 分类:机械设计
上周刚把某新能源车企底盘件冲压产线的V3.2版本验收完,从V1到现在,光改模改线的工票攒了快300张。
太糟心了。
很多人对产线版本迭代的认知,还停留在“改个零件、更个程序就算更新一版”,我前几年踩的坑,说出来能给刚摸产线的工程师当反面教材——光因为版本定义模糊,就导致过3次图纸错配、2次零件装反的低级错误。
不是所有改线都配叫“版本迭代”
之前V2.1版本的时候,工艺组提了个需求,要把翻边冲孔的公差从±0.1mm收严到±0.05mm,直接把原有冲头的单边间隙从板厚的8%调到5%,没留够冲头的疲劳磨损余量,结果连续跑了12万次就崩了3个冲头,停线整整2天,光待工损失就够买半套新的冲头组件。
当时团队把这个改动标成了V2.1版本,后来查记录才发现,这根本算不上迭代——只是临时为了满足某批次零件的特殊公差做的参数调整,根本没触及产线的基线设计。
版本迭代的核心判定标准,是改动是否触及产线的基线设计参数,比如机械安装基准、核心传动链参数、安全防护逻辑这类牵一发动全身的内容,才配进正式的版本号序列。像换个传感器、调个PLC参数这种小改动,归到子版本号里就行,别动不动就跳大版本号。
 汽车底盘冲压产线迭代前后核心参数对比表
说出来好笑,之前的版本管理乱到什么程度?设备组换了个同型号的伺服驱动器,没走变更流程,直接在共享盘里标成V2.1.1,结果后来排查一个随机抖动的故障,光找对应版本的电气图纸就翻了4个文件夹,差点把去年的报废版本当现行版换上去。
真的会谢。
迭代时最容易被忽略的“边界成本”
V3.0版本的时候,团队想给产线换电永磁夹紧机构代替原来的液压夹紧,当时算的账很简单:换模时间从15分钟缩到3分钟,按一年1200次换模算,能省60个小时的待工时间,设备投入20万,半年就能回本。
结果装的时候才发现一堆漏算的问题:原来的防护栏安装基座是按液压站的120公斤重量做的,换了电永磁之后,基座要重新打孔固定;电永磁的强磁场会干扰旁边的安全光栅信号,得把光栅往后挪120mm,重新做安装支架;原来的液压油管要全部拆掉,重新走动力电缆,还要加一套滤波装置防止干扰控制信号。
这堆杂七杂八的成本加起来,直接把回本周期从6个月拉到了14个月。当时做方案的小伙子刚毕业,拿着计算书给我看的时候,我问了一句“原来的液压站拆下来的120公斤铁疙瘩,你打算往哪放?” 他当场就愣了。
所有版本迭代的成本核算,必须覆盖“改动点辐射的3个相邻模块”,不能只算改动本身的采购和安装成本。比如你换了个更大的冲头,就得考虑冲头的重量会不会影响滑块的平行度,会不会让原来的导柱磨损加快,会不会让原来的卸料弹簧的预紧力不够——这些相邻模块的适配成本,往往比改动本身的成本还高。
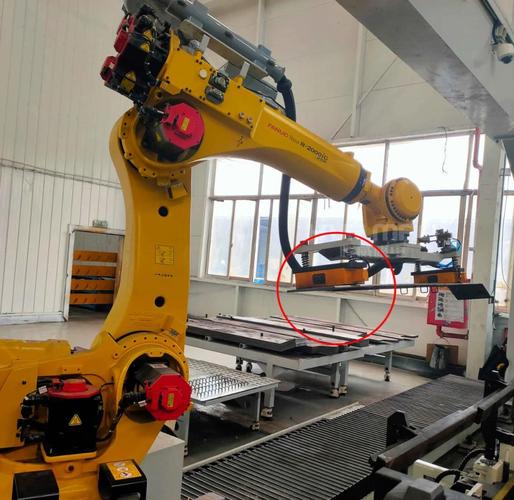 冲压产线电永磁吸盘替换液压夹紧机构的安装现场图
我还碰到过更离谱的迭代:本来V3版本只是要解决冲压件的翻边毛刺问题,结果设计组非要一步到位,把原来的气动送料改成伺服送料,把固定定位改成视觉定位,一套改下来,调试时间从原定的3天拉到了18天,刚好赶上客户的订单交付节点,最后罚了8万的延迟款。
我当时看着调试记录单,真的差点把手里的游标卡尺摔了。
其实正确的迭代节奏,是把改动拆成不超过3个模块的小版本,每个版本的验证周期不超过7天。比如先改翻边模的圆角,跑10万次验证稳定性,没问题了,再动送料的部分,别一上来就把半条产线拆了重造。
版本留痕从来不是做给审核看的
之前和同行交流,碰到过一个做焊接产线的工程师,说他们的V4版本换了个更大吨位的焊接电源,但是变更单上只写了“升级焊接能力”,没写原来的地基共振频率和新电源的固有频率差了多少,结果新设备装上去之后,跑起来整线的振动加速度是GB 5083-1999《生产设备安全卫生设计总则》规定限值的1.7倍,旁边的视觉检测相机直接因为振动拍不准,调了快两周才解决。
很多团队做版本留痕,就是填个变更单,写一句“优化设备性能”,根本没有实际的参考价值。等出了故障,想追溯当时的改动参数,翻遍文档都找不到具体的数值,只能靠老师傅的记忆瞎猜。
每一个版本的留痕,必须明确记录改动前后的可量化参数、测试数据、以及对应的失效边界。比如换了新的冲头,要记录冲头的材料、热处理硬度、允许的最大冲压次数、对应的磨损阈值,不能等零件崩了才想起来当时买的是哪个厂家的货。
我现在带团队做版本迭代的时候,每次版本上线前,都会拉一个3页的极简验证清单:第一页列所有改动的参数值,第二页列连续跑8小时的测试数据,第三页列出问题后的快速回退方案。就这么简单的东西,上次V3.1版本换了新的润滑油路过滤器,跑了5天发现过滤器通流能力不够,油压上不去,按照清单里的回退方案,20分钟就换回了原来的过滤器,根本没耽误生产。
说实话,很多人觉得做留痕是浪费时间,真等出了停线事故,你就知道当初花10分钟记的参数,能帮你省下来几天的排查时间。
之前有个刚入职的小孩,要给我们的产线换个最新的高精度位移传感器,说精度能到0.001mm,比原来的传感器高10倍。我问了一句“你看没看我们PLC的扫描周期是多少?” 他查了一下,10ms。这个传感器的响应时间是1ms,装上去之后,PLC根本读不到它的峰值精度,白花2万采购成本,最后退了货。
产线版本迭代从来不是什么高大上的技术升级。
就是你在每天摸设备的过程中,把那些卡壳、掉链子、效率低的小毛病,一点点捋顺,每改一点,就把对应的参数记清楚,别等改完了,自己都记不清当时为什么要改。
就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线版本迭代:别把临时改型当升级,干了十几年机械才摸透的落地逻辑
文章链接:https://www.yqhljx.com/list_9/4647.html
