2026-10-20 17:01:01 分类:机械设计
上周三下午在数控铣车间盯学生实操,刚转身拿个游标卡尺的功夫,三号机就冒了一阵白烟。
学生站在两米外的地方愣着,既没拍急停,也没关主轴开关,就扯着嗓子喊”老师!冒烟了!”
脸都白了。
为什么之前的教案全是废纸
之前我教生产异常处理,PPT翻了二十页,列了十七种常见异常的分级标准,还有什么”停机-上报-排查-复盘”的四步流程,期末考还让学生默写过。
结果到了现场全懵。
上次有个学生遇到铣刀崩了,直接把主轴转速拉到零,结果没夹紧的工件直接刮在夹具基座上,铝屑飞了半米远,还好防护门是关着的,不然得划到人。
我当时就反应过来,之前的教案完全写偏了——我把生产异常处理当成了生产管理的流程题,根本没往机械设计的根上靠。
说白了,你设计夹具、选工艺、定参数的时候,有没有给异常留好处理的冗余空间?你设计的东西本身,能不能减少异常发生的概率,能不能让操作工不用靠临场反应就能把损失降到最低?这些才是我们机械设计的学生该学的,不是去背什么上报流程。
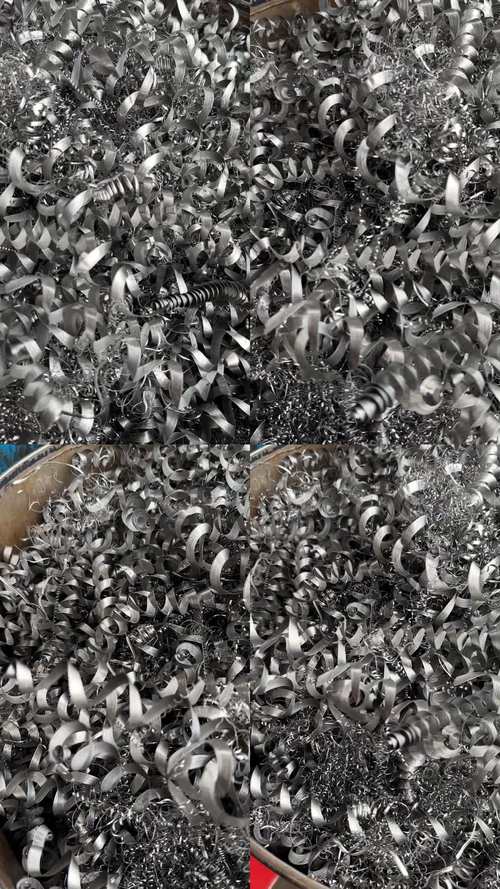 数控铣车间学生实操崩刀后现场铝屑散落照片
说实话,之前那套教案,别说学生了,我自己到了现场遇到事,也得愣个两秒。
把异常处理揉进设计题里的小改动
这学期改了课程设计的要求。
之前的作业是”设计一款6061铝件的端面铣削夹具,要求定位精度不低于0.02mm,装夹时间不超过10秒”。
现在加了一条硬要求:必须包含至少一套针对铣刀崩断、切削液断流两类常见异常的被动响应结构,不能只靠操作工手动触发急停。
一开始一堆学生提意见,说我是来学夹具设计的,不是来做故障排查的。
我没跟他们掰扯,直接把上次崩刀飞铝屑的照片投在投影上,问了一句:”要是你设计的夹具,能在刀头崩断的瞬间,先把主轴转速降到安全值,再挡住飞出来的刀头,你觉得这算不算夹具设计的一部分?”
没人说话了。
上周收上来的作业里,有个学生做的设计挺有意思——他把原来的固定定位块,换成了带弹簧的伸缩顶针,顶针旁边装了个接近开关,平时顶针弹出顶住工件,定位精度刚好卡0.02mm的要求,要是刀头崩了打在顶针上,弹簧直接把顶针缩回去,同时触发接近开关,给机床发信号把主轴降到500转,还能顺带把切削液的流量调大降温。
我当时看了真的挺惊喜的,比那些花了大篇幅画的自动夹紧气缸、液压回路实用多了。
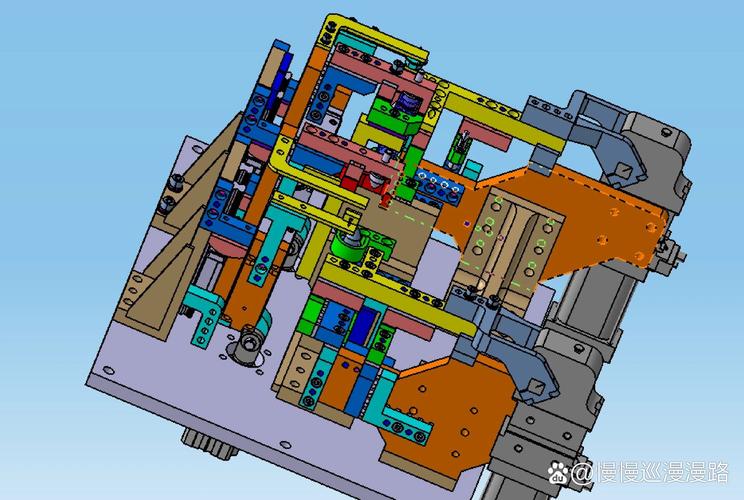 学生设计的带微动开关缓冲让位夹具三维模型图
哦对,还有个学生更绝,在夹具旁边装了个切削液流量传感器,流量低于阈值直接锁死主轴启动按钮,从根源上避免忘开切削液烧轴承的问题。
那些没写在教案里的常识
不过话说回来,这些设计改动,本质上都是把之前靠人记的规矩,嵌到了设计结构里。
毕竟你不能指望每个操作工都像老师傅一样,看到冒烟第一时间能准确拍急停,也不能指望每个学生都能记住十七种异常的分级标准。
我刚进厂实习的时候,磨平面忘了开吸尘器,满车间都是细铝灰,师傅追着我骂了三圈,说你要是哪天忘了开防火阀,铝灰飘到焊烟那边,整个车间都得炸。
那时候我才明白,所谓的生产异常处理,从来不是教你遇到事了怎么补救,是你在做设计的第一天,就要把所有可能出的乱子都提前堵上。
比如急停按钮别装在机床两米外的操作面板上,就装在夹具旁边,伸手就能碰到。
比如换刀的操作空间别留得太小,别让操作工得把整个上半身探到主轴下面去拧螺丝。
比如你设计的夹具,别刚好把工件的待加工面挡得严严实实,出了问题连看都看不到。
这些东西,没有哪本教材会写,也没有哪个考试会考,但是真到了现场,比什么高精度、高效率都重要。
上周三那个冒烟的事,后来查了就是学生没开切削液,转了十分钟烧了主轴轴承。他站在旁边脸都白了,说老师我会不会被开除。
我没骂他,先让他把防护门关好,把急停拍了,然后拿了个本子让他把从发现冒烟到现在的每一步动作都写下来。
他写的第一句是”我看见冒烟,跑去找老师,跑了30秒”。
你看,这30秒里,机床一直在转。要是烧的不是轴承,是切削液漏了遇了电火花,后果是什么?
我把他的作业翻出来,他设计的夹具上,连个流量传感器都没装。
哦对,上周改作业,有个学生在设计说明的最后加了一行小字:”我加了个切削液流量的传感器,要是流量不够,主轴自动停。”
我在旁边批了个”很好”。
比什么”定位精度0.01mm”这种没用的参数强多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:生产异常处理:从金工车间的乱摊子到课堂上的设计逻辑
文章链接:https://www.yqhljx.com/list_9/4648.html
