很多制造企业砸钱上的绩效监控系统,最后都变成了存满无效数据的数字仓库——既追不上实时的生产变化,也帮不上一线的工艺改进。这里没有空泛的概念,都是过去6年在机加工车间摸出来的落地经验、踩过的坑,以及能直接抄的改进思路。
上周跟长三角某汽车零部件厂的工艺主管喝冰美式,他说现在厂里花了小几十万上的绩效监控系统,每天导出的OEE报表厚得能垫显示器,真到要查3号磨床为啥上周三良品率掉了8个点,翻半小时数据连个实时的主轴负载曲线都找不到。
别把“数采”当“监控”——90%的项目第一脚就踩空
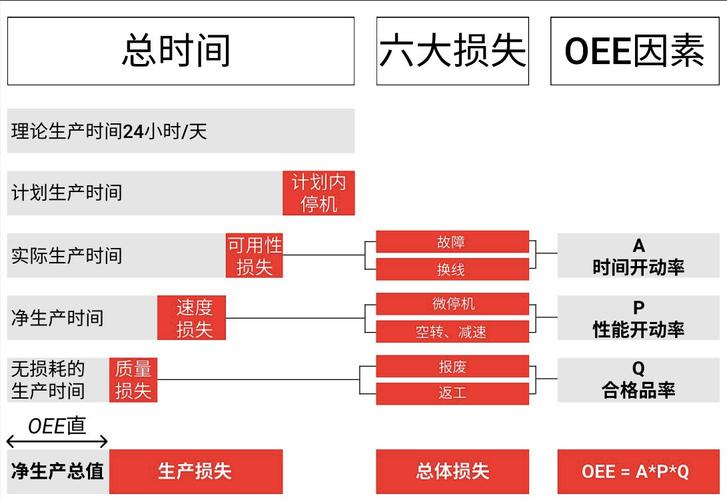
太多人对制造绩效监控的认知,还停留在“把PLC里的所有点都抄到数据库里,自动算几个指标出报表”的阶段。真不是。之前接触的一家做液压阀的厂,前后花了两个多月,数采了车间1200多个设备点位,算出来的设备开动率,跟车间班长手工记的台账数差了快20%。
问题出在哪?做数采的供应商根本没下过车间,连操作工换一次阀杆密封件要多久都不知道,直接把PLC里M寄存器的状态值硬套成“停机/运行”的二元状态,把机床待机等料、换工装、首件检验这些本来就该算进有效开动时间的环节,全归成了“停机损失”。按GB/T 33261.1-2016里的OEE计算规范,这类辅助作业时间是不属于损失时间的。所有脱离工艺定义的数采,最后都会变成一堆没人信的数字垃圾。
太正常了。
那个液压阀厂最后折腾了3个月,系统就成了车间角落里的摆设——班长每天还是拿个小本子记设备状态,算出来的数比系统靠谱10倍。为啥?因为从一开始就搞错了逻辑:数采只是手段,不是目的。你连每个状态对应的工艺含义都没摸清楚,采上来的数再全,也没有任何参考价值。
真正的监控,要能在故障发生前10分钟给你递消息
很多人对绩效监控的理解,就是事后出排名、算总账,等零件加工完测出来尺寸超差了,才把良品率掉的数字贴到报表上。这哪叫监控?这叫事后算账。
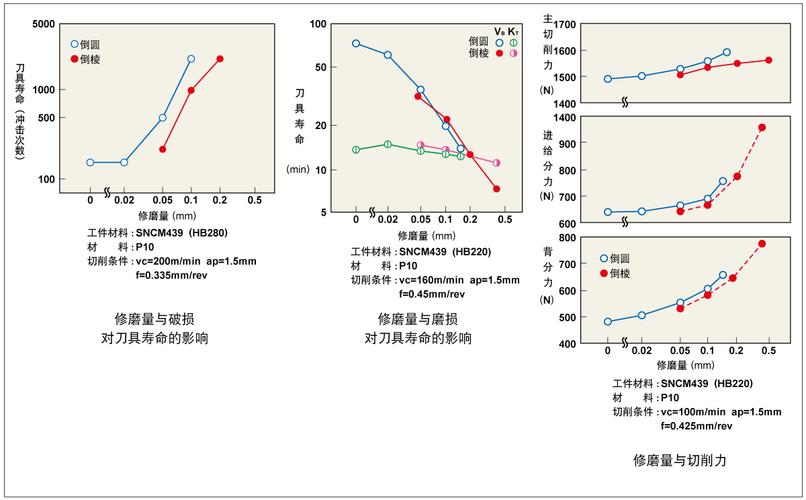
去年我们帮一家做新能源汽车结构件的机加工车间搭的监控逻辑,根本不等零件加工完再算损失——系统实时把主轴的振动值、进给伺服的电流值,跟同批次刀具在相同工况下的历史基线做比对。比如当某把立铣刀的振动值比同工况下的正常基线高了35%,系统直接给工艺员的手机发预警:这把刀剩下的有效加工寿命大概还有12分钟,赶紧安排换刀,别等加工出来的件尺寸超了再返工。
你别笑,就这个小逻辑,帮那个车间把铣削工序的废品率从4.2%压到了0.7%,三个月省下来的返工和材料成本,把整个监控系统的投入全收回来了。
当然这里面的坑也不少。很多厂做监控的时候,阈值设的是脱离场景的硬标准——比如规定主轴振动超过10mm/s就报警,根本不考虑加工6061铝的时候3mm/s就是正常状态,铣淬硬钢的时候8mm/s都算稳定。硬套统一阈值的结果就是系统一天报几百次警,最后所有人都嫌烦,直接把报警提示关了。有效的绩效监控,从来不是对着国家标准套公式算静态指标,而是要把每台设备在不同工艺场景下的“正常状态”摸得明明白白。
之前遇到过更离谱的事:某汽车底盘件厂的监控系统,每天把各班组的良率排名直接贴在车间入口的大屏上,排名靠后的班组要被扣绩效。结果呢?班组为了把良率做高,故意把加工出来的不合格件藏在工位的废料箱最底下,最后月底盘点的时候,从废料堆里翻出来快20万的不合格毛坯。你说这监控是帮生产,还是帮倒忙?
别追求“大而全”,能解决具体问题的监控才有用
我见过太多老板,一上来就说要做全厂级的绩效监控平台——从原料入厂到成品出库,从设备能耗到人员效率,所有数据全要上可视化大屏,要能“一屏管全厂”。说实话,这种项目最后十有八九要烂尾。
为啥?因为你做那么多指标,车间一线的操作工、班长根本不关心。你给磨床班组的班长看“全厂万元产值能耗”的指标有啥用?他真正关心的是今天管的4台磨床,每台的砂轮修整间隔是不是变长了,每加工一个阀套的实际节拍比标准值慢了几秒,良品率掉的那点是因为砂轮钝了还是冷却参数没调对。
真的。
我们现在给客户做监控项目,第一阶段从来不上什么炫目的大屏,就是先挑3个最疼的具体问题扎进去:比如某条冲压线的换模时间每次要40分钟,能不能通过监控把换模过程的每个步骤的时间拆出来,看看哪个环节卡壳了;比如某台数控车床的加工节拍总比理论值慢15%,能不能把程序运行的每个工步的实际执行时间跟标准程序对比,看看是不是操作工为了省事把进给倍率调慢了;比如某道清洗工序的水耗比去年高了30%,能不能把清洗机的实际运行参数跟基准值比,看看是不是喷淋头堵了没人通。就盯着这三个问题做,做出来的东西大家才愿意用。
按照GB/T 40647-2021《智能制造 制造绩效评价指南》里的要求,制造绩效监控的核心是“可追溯、可改进”,而不是“好看、全”——你监控的每一个指标,都要对应一个能落地的改进动作,不然这个指标就是多余的。我之前给一个厂做评审,他们的监控系统里光指标就有1700多个,问了一圈,能说清楚哪个指标对应哪个改进动作的,连10个都不到。你说这钱花得冤不冤?
上周跟那个一开始吐槽系统没用的工艺主管聊天,他说现在他们把原来那套系统里没用的指标全删了,就留了磨床的主轴负载、砂轮修整间隔、单件加工节拍三个指标,每天下班前花10分钟看一遍。上周三那台出问题的磨床,系统提前8分钟就报了主轴负载偏高的预警,安排人去检查,发现是砂轮的法兰盘松了,紧完之后当天的良品率就回到了正常水平。
其实制造绩效监控从来不是什么高大上的黑科技。
就是帮你把以前靠老师傅经验摸出来的那些隐性问题,用数据的方式摆到台面上,不用再等出了批量废品、停了半天机才反应过来。你要是一开始就抱着“要做个炫的大屏给领导看”的心思,那这钱大概率是要打水漂的。
