本文结合近10年在离散制造车间的数字化改造经验,拆解制造环节数字化的落地逻辑——避开”为上系统而上系统”的常见误区,从工艺数据采集、节点闭环搭建、工艺经验沉淀三个维度,分享可直接复用的落地方法和踩坑教训,给正在推进车间数字化的一线工程师做参考。
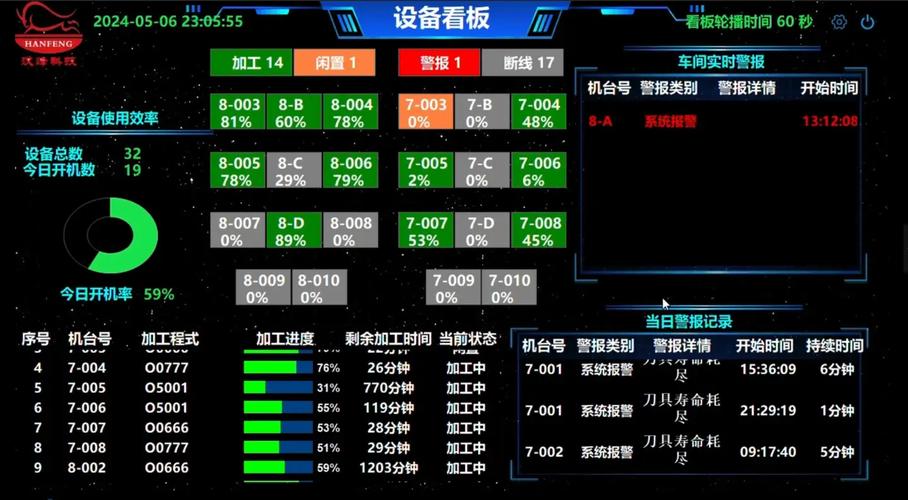
上周去苏州某汽车零部件厂蹲了3天调试,车间主任拉着我吐槽,花了120万上的数字化系统,现在全用来打报工单——等于把原来手写的台账搬到了电脑上,连个刀具寿命的实时预警都做不出来。我当时站在车间里看着那两个小姑娘对着面板敲数字,真的哭笑不得。
先搞清楚:你要的不是”上系统”,是把工艺参数变成可流转的数字资产
太多人对制造环节数字化的第一反应,就是买一套功能最全的MES,把所有工位的屏幕都换成触控的,就算完成了转型。根本不是这么回事。
我们做液压阀块加工的老车间,十年前的工艺卡上就写着”精铣端面,Ra1.6,进给量0.15mm/r”,这些印在纸上的数字是死的——你不知道这个参数用在不同批次的铝坯上,会不会因为材料硬度波动出现振纹,也不知道刀具磨到什么程度的时候,加工出来的表面粗糙度就会掉到Ra3.2以上。数字化的第一步,根本不是买软件,是把这些静态的工艺参数,和车间里实时发生的加工状态对应起来,变成能流转、能分析的数字资产。
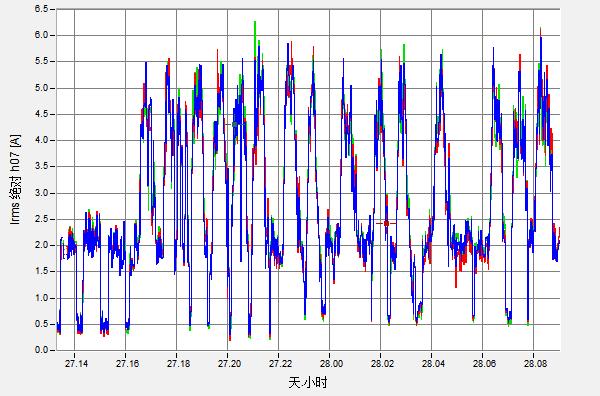
比如去年在航空结构件车间做的改造,我们把原来每个工序后面人工填的”合格/不合格”,换成了实时采集的主轴电流曲线——同样的铣削参数,铝件的正常负载波动是±8%,如果突然跳到15%以上,基本就是刀具崩了或者夹具松了,比质检员按巡检表每2小时查一次靠谱太多。
说真的,太多厂的数字化预算全砸在软件界面上了,连最基础的机床IO信号都没接对,最后系统里的数全是人工敲进去的,错漏率比手写台账还高。我见过最离谱的,车间为了应付系统数据录入,专门招了两个小姑娘坐在工位旁边,看着机床面板敲数字——这算哪门子数字化?纯纯的资源浪费。
别迷信”全流程打通”:先抓最痛的那个工艺节点做闭环
很多项目一开始,客户就拍着桌子要求全链路打通:从订单下达到排产,从加工到检测,从仓储到发货,所有环节的数据都要在一个看板上显示。我们之前接某传动部件厂的项目,一开始算下来光不同系统之间的接口调试就要8个月,还得每个部门派专人对接,最后项目推进得磕磕绊绊,数据对了三个月都没对上。
后来我们干脆绕开这个思路,先找他们最痛的那个点——就是齿轮磨齿工序的废品率。原来这个工序的废品率是3.2%,每片废件的材料成本加工时是187块,一个月下来光这部分损失就20多万。我们就先盯着这个节点做:把磨齿机的在线测量仪数据、砂轮的累计磨削量、冷却液的浓度传感器数据全接进来,建了个简单的预警模型——当砂轮累计磨削到1200件,或者冷却液浓度低于8%的时候,系统自动弹提醒,让操作工换砂轮、补冷却液。别觉得这个事简单,一开始我们接传感器的时候,磨齿机的电气柜里全是20年前的接线,光找砂轮的累计磨削信号的线就找了整整一下午,手上蹭的全是油污,这哪是办公室里画PPT能想到的事。
就这一个小闭环,上线3个月,磨齿工序的废品率直接降到0.7%,算下来每个月省14万,项目投入的28万两个月就收回了。
这里要讲选型的权衡,别一上来就买最贵的工业网关,很多老旧机床是2008年的发那科0i-MD系统,根本没有以太网接口,用个几十块的IO采集模块接继电器信号,一样能采到主轴启停、加工完成的信号,没必要为了采个信号给老机床换个几万块的系统。
不过话说回来,别觉得做了节点闭环就万事大吉。我之前碰到过一个坑:一开始采集的砂轮寿命数据,是按累计磨削时间算的,结果夏天车间温度高,冷却液粘度变了,同样的磨削时间,砂轮磨损速度比冬天快了30%,一开始系统没考虑温度补偿,预警晚了两次,直接磨废了12件齿轮。后来我们把车间的温度传感器数据也加进模型里,根据实时温度修正砂轮的寿命阈值,才把这个问题解决。说白了,制造环节的数字孪生从来不是在电脑上建个3D模型就完事,是要把车间里那些你平时觉得”没必要记”的变量,全揉进你的数据逻辑里。
数字化的最终目的,是把老师傅的经验变成可复制的工艺标准
我总觉得,很多人把数字化的作用想窄了——觉得它就是用来管工人、统计产量的。其实真正能帮车间创造长期价值的,是把那些藏在老师傅脑子里的经验,变成不管谁来干都能稳定输出的标准。
我们车间之前有个干了20年的老钳工,刮研平面的时候,凭手感就能判断刮研的接触点密度,比用平尺量的还准。前两年他退休,新工人接岗之后,刮出来的平面接触率从90%掉到65%,产品的密封性直接出问题,光售后退款就赔了十几万。后来我们做数字化改造的时候,给刮研工位装了个高清的图像识别相机,把老师傅平时刮研的动作、每一遍刮的力度、接触点的分布全拍下来,训练了个简单的识别模型——新工人刮完第一遍,相机自动拍个照,对比模型里的标准接触点分布,哪里缺刮点直接在屏幕上标出来。按照GB/T 17421.1-2020《机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度》的要求,刮研面的接触点是25mm×25mm范围内不少于16个点,原来全靠老师傅拿块红丹粉蹭了数,现在系统直接自动计数,比人工看的还准。就这一套,新工人练3个月就能达到原来老师傅80%的水平,再也不怕核心技能跟着老师傅退休带走了。
当然也别为了追求数据量什么都采。比如你一个做普通紧固件的厂,非要去采主轴的振动频谱做高阶分析,算下来传感器成本每个工位就加几千,最后这些数据你根本不会用来做工艺优化,纯纯的浪费。每花一笔数字化的预算,都要算清楚ROI——你采这个信号,能帮你减少多少废品,能省多少人工,能缩短多少工艺调整的时间,算不明白的账,就别瞎花。
上周跟那个苏州的车间主任通电话,他们现在终于把120万的系统用起来了——上次去的时候,他们把原来的纸质工艺卡全换成了电子的,每个工序的加工参数、刀具寿命、检测数据全存在系统里,新工人进来不用抱着厚厚的工艺本翻,扫一下工位的二维码就能看到所有要求。他说现在终于不用天天在车间喊着找工艺卡了。
其实制造环节数字化哪有那么玄乎。
它不需要你上来就搞什么工业元宇宙,也不需要你把全车间的设备都换成最新款的智能机床。
你先把一个最痛的工序的数据采明白,把一个小的闭环跑通,比你拍脑袋投几百万搞个大而全的系统有用得多。
