上周四下午的机械设计实训课,我刚把投影切到第三页的智能生产管控流程动画,底下就有个男生趴在桌上转笔,转着转着笔掉地上了,捡起来的时候嘟囔了一句“这跟我们拧螺栓的实训台有啥关系?”
说实话,这话戳得我有点疼。
先把黑灯工厂的滤镜摘了
我之前的课件最爱放啥?特斯拉总装线的管控大屏,宁德时代的黑灯车间监控界面,一拉出来满屏的实时数据、3D数字孪生,看起来特高级。学生看完的第一反应永远是:“哦,这是大厂玩的东西,我们这种小厂、实训台用不起。”
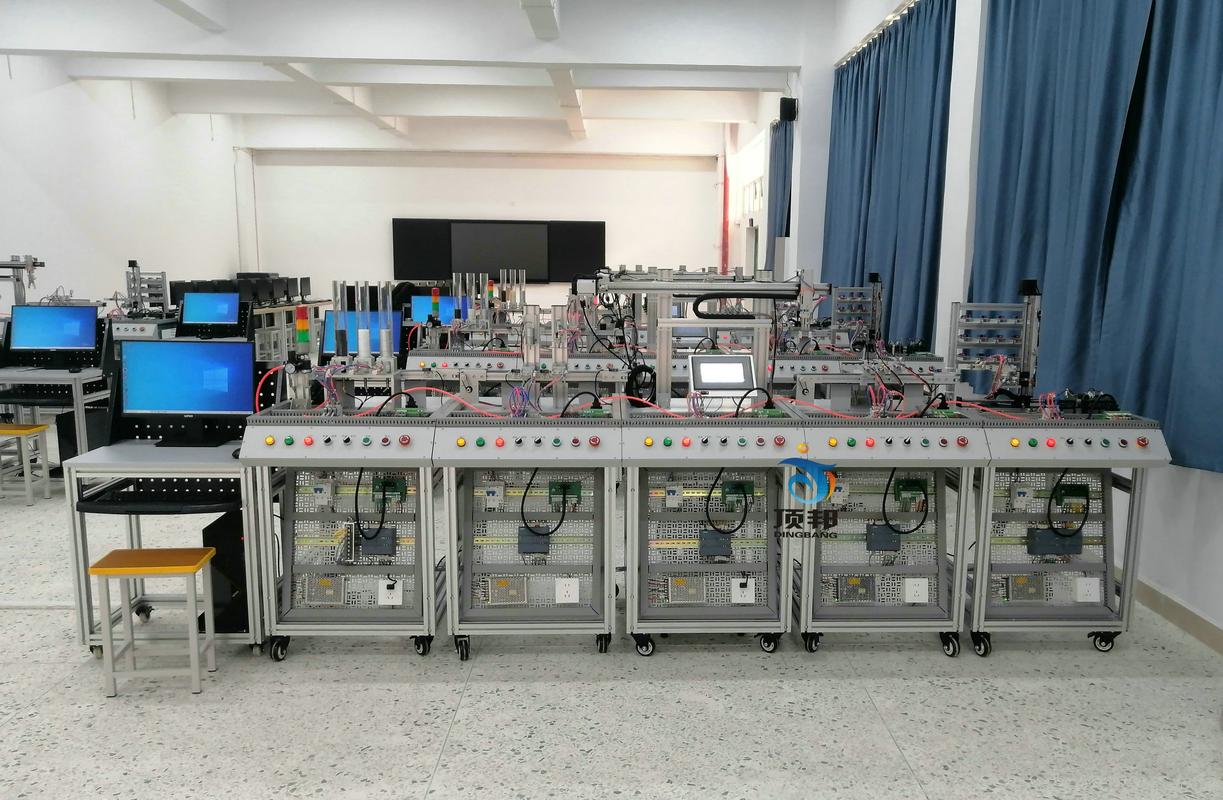
去年我把学校那台要报废的旧数控铣拆了,拆下来的旧平板没扔,淘了三个传感器:振动贴片、NTC温感、还有个红外对射的卡料传感器,加起来总共花了187块。接了个开源的轻量管控界面,连到实训台的PLC上,就是一套能跑的智能生产管控单元。
真的。我没骗你。
上周有个之前连PLC接线都能接反的学生,对着这个平板盯了半小时,抬头问我:“原来这就是智能生产管控?我以为得会写Python、会搭MES系统才能弄呢。”
我当时就跟他说,入门的核心是解决你眼前的问题,不是追最复杂的技术栈。你实训的时候最怕铣刀崩、卡料、主轴过热,那你就管控这三个点,就够了。别拿动辄几十万的系统当入门门槛,那是给大厂的流水线用的,不是给刚摸机械设计的学生准备的。
学生最容易踩的“为了智能而智能”的坑
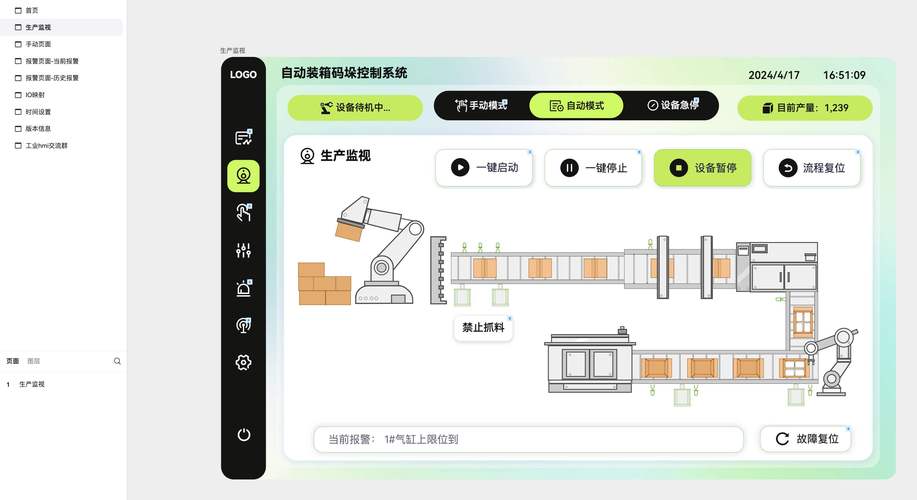
上个月收课程设计作业,有个小组交的智能生产管控方案,界面拉了27个参数,从主轴温度、进给速度,到车间PM2.5、窗外的噪音分贝都接进来了,甚至还加了个“AI预测故障”的按钮,点一下弹个动画。
我问他们,这些参数里,哪个是你们上次实训铣刀崩了的原因?
几个人面面相觑。哦对,上次他们组铣45号钢的时候,主轴振动超了0.8g没报警,连崩三把刀,最后赔了两百多块材料费。结果做方案的时候,把这个最关键的参数藏在界面第17行的小字号里,反而把没用的PM2.5放在最显眼的位置。
我当时拿着他们的设计稿差点笑出声。
这毛病我见太多了。总觉得“智能”就得参数多,就得高大上,甚至要加个听起来厉害的噱头,不管有没有实际用处。不过话说回来,我刚教书那会也犯过这错,总觉得要把最前沿的数字孪生、工业互联网的概念堆给学生才够格,结果学生连“管控到底是干嘛的”都没搞懂。
后来我给他们改方案,就卡三个死要求:第一,选的参数必须是你们自己实训的时候真出过问题的;第二,报警触发之后的动作必须能在实训台上落地,别整个“自动生成维修报告”这种虚的;第三,没用的参数一个都不许加。
改完的方案就三个管控逻辑:主轴振动超过1.2g、连续超300ms就停主轴弹报警;刀具累计铣削4小时就弹换刀提醒;进料工位红外对射连续卡料2秒就停送料。就这么简单。
智能生产管控的本质是减少人的重复判断,不是做给别人看的花架子。就这简单的一套,他们组上次实训,没崩一把刀,没卡过一次料,整个流程比别的组快了20分钟。
我正在改的实训评分细则
之前的实训评分规则,说出来有点惭愧:界面漂不漂亮占30%,流程全不全占30%,有没有用新技术占40%。结果就是学生花一周时间抠界面的渐变效果,把字体调得花里胡哨,实际管控逻辑一塌糊涂。
这学期我把评分规则全改了,权重直接砍了一半。现在就三个维度:第一,你选的管控参数,是不是对应你之前实训踩过的坑?占40%;第二,报警触发的逻辑是不是合理?比如是不是碰一下工件就停,有没有误触发的冗余?占30%;第三,有没有真的帮你减少实训的时间?占30%。
上周有个平时上课总趴在桌上睡觉的学生,交的方案是针对他爸开的小五金加工厂的。他爸厂里有三台旧数控车,之前都是工人隔半小时去摸一下主轴温度,经常因为没及时发现过热烧了轴承,一次修就得大几千。他就把我们实训用的那套低成本方案改了改,加了个几十块的4G模块,报警直接发他爸微信。
上次他课间跟我说,他爸用了两周,刚好赶上一次主轴过热,及时停了机,省了一次修轴承的钱,给他发了五百块零花钱。
我当时听完,比自己发了教研论文还开心。
这周的实训课,我打算让他们先拆自己组上次实训出的所有问题,自己选要管控的参数。反正,慢慢来。
