上周跟苏州某汽车零部件厂的工艺工程师喝酒,他拍桌子骂——三个月前上的那套智能视觉复检,现在沦为产线的大型晾衣架。
原因说起来很离谱:供应商当初拍胸脯说“AI检测万能,所有缺陷都能识别”,结果上线才发现,机床切削液的油雾糊在镜头上,检测准确率直接从实验室的99.9%掉到82%,漏检的带毛刺转向节流到总装线,光客户索赔就花了22万。
别笑,这种事我见得太多了。很多人把智能视觉检测当成买个高级相机、套个AI模型就能搞定的事,根本没搞懂“复检”两个字背后的重量。
先划清边界:你要的是“复检”,不是“抽检”
产线的检测流程从来都是分层的:开机调机后的首件确认,每2小时一次的过程巡检,最后是全量复检——所有加工完成的零件,100%过检,才能流入下一道工序。
人工做复检是什么体验?我在宁波的液压件厂见过,复检工人拿游标卡尺量3个关键尺寸,用手摸有没有毛刺,8小时能看3000件就算不错。到了下午三点之后,眼睛发花,把0.1mm的毛刺当成正常倒角漏过去是常有的事。去年那家厂因为漏检的毛刺导致装配后卡滞,赔了客户18万,才下决心上智能视觉复检。
这里要敲个重点:复检的核心要求从来不是“检测准确率高”,是漏检率必须压到0.01%以下。按照GB/T 2828.1的抽检规则,99.5%的准确率就能满足一般工业抽检的要求,但全量复检不一样——1万件里漏1件,都可能造成整批退货。
我见过太多选型的人,拿着供应商给的实验室检测报告拍板,根本不看测试条件。人家是在暗室里、用标准样件、镜头擦得一尘不染的环境下测的99.95%准确率,到了你产线,油雾飘着、机床振着、车间温度从20度跳到38度,准确率能有90%就烧高香了。
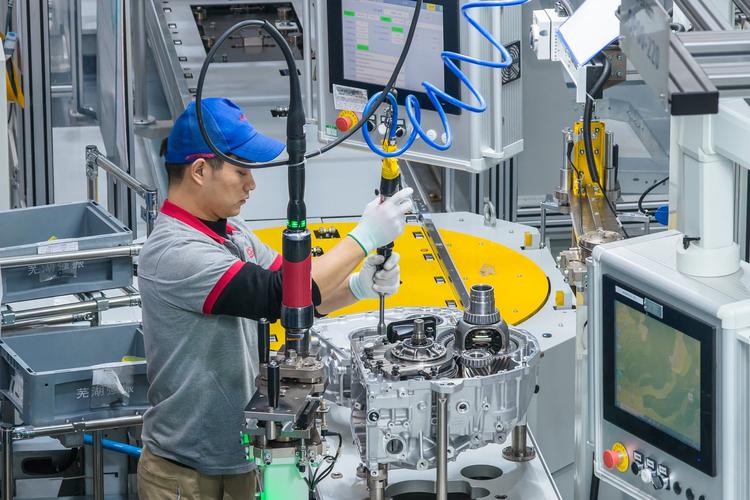
还有个容易踩的坑:很多人把复检和外观检测搞混。外观检测是看有没有划痕、有没有色差,复检是要测关键尺寸、查有没有漏加工孔、有没有崩边,这两个的精度要求差了一个数量级。比如转向节的安装孔,公差是±0.05mm,你的视觉系统测量精度至少要到±0.015mm,才能满足3σ的测量不确定度要求,不然测出来的数根本没有参考价值。
光源和镜头的选型,从来不是“贵的就是对的”
刚入行的时候我也以为,选最贵的2000万像素相机、最亮的环形光源,检测效果肯定好。直到第一次给铝制接头的毛刺复检项目踩了坑——用了3000块的环形白光,拍出来的零件表面全是反光斑,把倒角的亮边当成毛刺,误检率32%,产线工人直接把检测程序关了:谁愿意每3个件就停一次,处理根本不存在的“缺陷”?
后来翻了三天的光学手册,才摸清楚选型的底层逻辑:所有参数都是算出来的,不是拍脑袋选的。
第一步算空间分辨率。按照工业视觉的通用经验,要稳定识别的最小特征,至少要占3个像素。比如你要检测0.05mm的毛刺,那单个像素对应的物理尺寸最多是0.05mm/3≈0.017mm。如果你的检测视场是80mm*60mm,那需要的相机分辨率至少是(80/0.017)*(60/0.017)≈4700*3500,算下来是1600万像素的相机——根本不是什么2000万就一定好,刚好匹配你的检测精度才是对的。
第二步选光源。金属机加工件的表面反光极强,普通的环形光源打上去,全是高光反射,根本分不清哪里是正常倒角,哪里是真的毛刺。这时候就得用低角度同轴漫射光源,光线从侧面以15度的角度打在零件表面,只有存在毛刺、崩边的地方会形成散射光,正常的加工面会形成均匀的漫反射,拍出来的照片对比度能提升3倍以上。按照GB/T 39125-2020《机器视觉检测系统通用技术要求》,用于全量复检的视觉系统,在连续8小时运行下,误检率不能高于0.5%,漏检率不能高于0.01%——选对光源,你就完成了80%的指标。
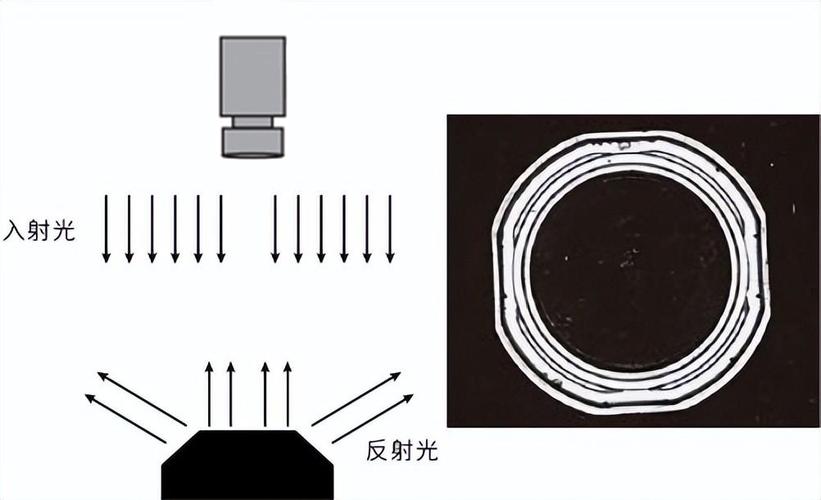
别信供应商说什么“通用光源所有场景通吃”。我现在选光源,必须带3种以上的样件到实验室打光测试,拍出来的照片如果连我自己都分不清哪里是缺陷,那这个光源肯定不能用。
还有个细节:相机的安装支架,别图省事直接装在机床的防护罩上。机床加工的时候振动频率是50Hz,相机装在防护罩上,共振会导致镜头的位置偏移0.1mm,对应的测量尺寸偏差就有0.08mm,刚好卡在公差边界上,测出来的数根本不准。我现在做项目,都是给相机做独立的铸铁支架,加橡胶减震垫,把振动对相机的影响压到0.01mm以内。
别迷信大模型:固定场景下传统算法反而更靠谱
现在一提到智能视觉,所有人都在说大模型、深度学习,好像不用AI就落伍了。说实话,我做了快10年的机加工视觉项目,现在给复检场景选算法,优先用传统的几何测量、边缘提取、轮廓匹配,大模型能不用就不用。
不是大模型不好,是它根本不适合复检这种要求极致稳定的场景。举个真实的例子:去年常州一家做液压接头的厂,之前上了一套基于YOLOv8的复检系统,一开始在实验室测试,识别螺纹缺牙的准确率能到99.2%,结果上线才发现,换了一批新的切削液,零件表面的反光度变了,模型直接认不出缺陷,漏检了120件带螺纹缺牙的接头,客户退货赔了16万。最后我们把算法换成了传统的螺纹轮廓匹配,调了一周的参数,现在连续跑了4个月,漏检率为0,单帧处理时间从120ms降到12ms,产线节拍从1.2秒/件提到了0.8秒/件。
你想啊,复检的检测内容是完全固定的:有没有漏加工的孔,孔径是不是在公差范围内,螺纹有没有缺牙,边缘有没有毛刺。这些特征都是明确的,用传统算法的话,只要参数调好,不管你换什么切削液、什么批次的原材料,只要零件的加工状态没变,算法的检测结果就不会飘。要是用大模型,你每次换切削液、换机床刀片、换原材料批次,都要重新采集样本、训练模型,产线哪有那个时间等你?
当然,大模型也不是完全没用。比如检测一些无固定形状的缺陷,比如零件表面的随机划痕、不规则的砂眼,这时候用大模型的效果确实比传统算法好。但要是把大模型用到尺寸测量、固定缺陷识别的复检场景,纯粹是拿大炮打蚊子——不仅贵,还不稳定。
前阵子去那个苏州的汽车零部件厂做改造,把原来的大模型系统换成了传统几何算法,重新选了低角度光源,给相机加了独立减震支架,现在连续跑了2个月,漏检率是0.002%,误检率0.3%,产线的复检工人终于不用天天对着屏幕骂街了。
很多人觉得智能视觉复检是什么高大上的黑科技,其实根本不是。它就是把你之前人工复检的每一个判断标准,拆成相机参数、光源角度、算法逻辑、机械结构的每一个细节,算清楚每一个参数的边界,别被PPT上的“AI赋能”忽悠。
毕竟产线不会陪你演PPT。
