2026-10-22 21:48:50 分类:机械设计
上周帮苏州的一家汽车零部件厂做产线诊断,刚进毛坯仓库就愣了——304不锈钢棒料堆得快顶到消防喷头,旁边的货架空着半层。问仓管才知道,上周刚因为缺了6mm的内六角螺栓,整条变速箱壳体加工线停了47分钟,损失近8万。
说真的,我见过至少七成的机械加工厂,在库存管理上走两个极端:要么就是备一堆没用的料占着仓库,要么就是关键料断货停线,钱全交了学费。
别拿安全库存公式当万能解
很多刚从学校出来的工程师,一提到库存预警,第一反应就是翻教材里的安全库存公式:SS = z * σ * √L。z是服务水平对应的正态分布分位数,σ是需求的标准差,L是采购提前期。
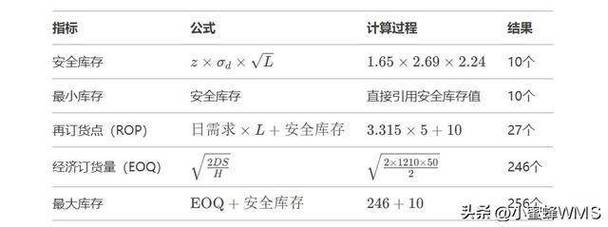 机加工车间安全库存公式计算偏差示意图
听起来挺严谨对吧?可现实里用的时候,偏差能大到离谱。就拿苏州那家厂来说,之前的工程师把过去12个月的螺栓领用数据拉出来,算出来σ是120件,按95%的服务水平取z=1.65,算出来安全库存是200件,直接把阈值设到ERP里。结果上个月客户临时插单,某款新能源车型的壳体订单翻了3倍,螺栓需求直接从每天40件涨到120件,系统里的库存看着比阈值高,根本没触发报警,等发现的时候已经缺料了。
那些教材里的公式默认需求是独立的、服从平稳正态分布的、提前期波动是可预测的,可现实里机加工车间的需求根本不是随机波动的,是跟着排产计划、客户插单、工艺变更走的,前一天还在做传统燃油车的零件,第二天全转去做新能源的配套件,连带的毛坯、刀具、紧固件的需求全跳变,哪里来的平稳正态?
全是坑。
你要是真把静态公式当真理,迟早要在停线的罚款单上后悔。
智能库存预警的核心不是”算阈值”,是”联场景”
很多人对智能库存预警的理解有偏差,觉得就是把原来的静态阈值改成动态计算,比如根据历史需求的波动自动调整报警线。说白了,这还是在”算数字”的阶段,根本没摸到智能的边。
真正落地好用的预警系统,核心是把分散在不同系统的数据全打通,让报警的逻辑跟着生产场景走,而不是跟着冷冰冰的数字走。
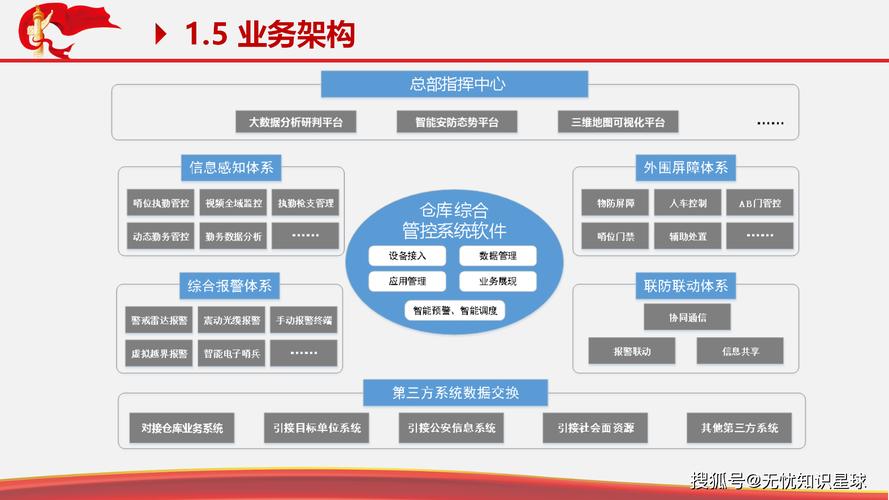 机加工车间智能库存预警数据联动架构图
比如我们帮苏州那家厂调整的预警逻辑,根本没搞复杂的AI模型,就是把分散在三个地方的数据接进来:MES系统里未来7天的排产工单对应的BOM物料清单,算出来每天的真实物料消耗;过去10次供应商的实际到货时间,不是合同上写的7天,是真的拉历史数据算的平均提前期和波动值——比如之前合作的那家螺栓供应商,合同写7天到货,实际10次的平均到货时间是9.2天,波动标准差是2.1天;还有仓库的实时账面库存。
之前他们的系统显示螺栓库存有400件,比原来设的500的阈值低,触发黄色报警,仓管看了一眼觉得还有400件,就没当回事。现在的系统会自动算:未来7天要消耗320件螺栓,下一批货预计还有8天到,当前库存400件,等货到的时候库存只剩32件,要是供应商晚来2天,刚好就断货。这个时候系统发的不是”库存低于阈值”的泛泛通知,是”螺栓库存预计在到货前1.2天耗尽,请确认是否加急催货”的具体提醒,谁看了都知道要干嘛。
预警的阈值从来不是越低越好,是要匹配物料的采购提前期和停线损失。比如车间里的擦机布、办公打印纸,采购提前期只有半天,哪怕库存为0,当天就能补上,根本不需要设预警;但那种采购提前期45天的铸铝毛坯,停线1小时损失2万,那就要把预警的触发线设得足够宽,甚至直接联动采购的自动下单流程,不是等报警了才有人想起要催货。
之前去宁波的一家模具厂调研,他们的预警系统每天弹120多条通知,80%都是切削液库存比阈值低了5%这种根本不影响生产的事,仓管直接把系统通知关了,结果真的遇到硬质合金铣刀库存不够的时候,反而没收到提醒,停线了3个小时才发现。你说这闹心不闹心?
那些被忽略的”隐性库存”,才是预警系统的盲区
 那些被忽略的”隐性库存”,才是预警系统的盲区
很多工厂的库存预警,只算仓库货架上的数字,根本不算车间里的物料,这就给系统留了巨大的盲区。
什么是隐性库存?就是已经从仓库领出去,但是还没实际消耗的物料:机台边物料架上的余料、工序间待加工的半成品、已经领了但是因为订单取消堆在工装柜里的紧固件、质检环节判废但是还没走报损流程的毛坯。
还是拿苏州那家厂举例,之前他们ERP系统显示45号钢圆棒的账面库存是1200公斤,看着很充足,系统根本没发预警。结果我们跟着仓管去车间盘库,发现机台边堆了800公斤的余料,仓库货架上实际只剩400公斤。按当时的排产计划,未来5天要消耗900公斤圆棒,等系统反应过来的时候,已经快断料了。
按照GB/T 33173-2016《库存管理指标体系》的要求,企业的可用库存计算必须覆盖三个维度:账面库存(仓库货架上的实际数量)、在制库存(车间各工序、机台边的待加工物料数量)、在途库存(已经下单还没到货的数量),三个数加起来才是真正能用来满足生产需求的可用量。可现实里,至少六成的中小机加工厂,根本没把在制库存的数据接进预警系统,每次盘库还要拿着Excel在车间跑一天,累得要死,数据还不准。
其实真的不需要上那种几十万的大型WMS系统。我们帮苏州那家厂做的改造,总共花了不到2万块,用低代码平台把MES、ERP、采购系统的接口打通,每天凌晨自动同步一次三个维度的库存数据,算出来每个物料的可覆盖生产天数,只要这个天数小于(采购提前期+2天的安全缓冲),就自动给对应的仓管、采购、车间主任发企业微信通知。上线第一个月,就帮他们减少了3次断货停线,仓库的呆滞库存还降了18%。
上周再去那家苏州的厂,仓库里的不锈钢棒料堆得整整齐齐,之前空着的货架摆上了常用的螺栓和刀具。仓管说现在每天收到的预警通知不超过5条,每条都是真的需要处理的事,再也不用被一堆没用的消息烦了。
智能库存预警从来不是什么高大上的黑科技。
它就是把之前老仓管靠经验算的事,交给系统自动跑,把之前人眼看不到的库存盲区,摆到台面上。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能库存预警:机加工车间备料逻辑的工程落地细节
文章链接:https://www.yqhljx.com/list_9/4752.html
