2026-10-24 16:38:02 分类:机械设计
上周三晚的实训室灯亮到九点半。
三个组凑在台架前面,盯着屏幕上跳动的像素值,没人说话。
我把手里的保温杯放在旁边的实验台上,没急着上前提醒。这是上周布置的实训任务:给金属冲压件做一套机器视觉尺寸外观检测的简易装置,要求能测外径、识别表面的划痕和压伤。第一版方案交上来的时候,我扫了一眼就打回了——三个组全把预算堆在了高分辨率工业相机上,打光、治具、安装支架的预算加起来不到总费用的五分之一。
最先卡的从来不是算法,是打光
我站在后面看了十分钟,差点把保温杯捏变形。这帮孩子上来就拧相机焦距,把光圈调了又调,根本没人意识到,顶在工件前面的环形灯角度偏了15度,铝制冲压件的表面全是过曝的白斑,边缘轮廓糊成一团,测出来的外径和实际值差了0.23mm。离要求的±0.05mm公差差了快一个量级。
课本里不是没写打光的重要性。但写的都是“明场照明适合光滑表面检测”“暗场照明适合识别表面瑕疵”这类干巴巴的定义,学生背得滚瓜烂熟,真到台架前面,还是会第一反应去调相机参数。
我没直接指错,把柜子里存的不同角度的条形光源全搬出来,让他们挨个换上去试。侧光从30度角打下去的时候,工件表面那道0.02mm的细微划痕,直接在屏幕上投出一道清晰的暗线,不用调任何算法参数,阈值拉一下就能识别出来。
 实训台机器视觉打光角度调整实拍
那天调完光,三个组的检测误差直接降到了公差范围内。有个学生突然拍了下脑袋,说之前看企业的案例,人家说80%的检测问题出在成像端,他之前还以为是卖光源的人打广告。
其实真不是广告。前端成像的稳定性,永远比后端的算法精度优先级高。你拍出来的图全是糊的、反光的、阴影挡着的,就算用最复杂的边缘识别算法,也补不回来丢失的信息。
别上来就追“零漏检”,先算清楚检测节奏的账
打光调顺了,第二个坑马上就来。
有个组为了把外观检测的漏检率压到零,给每个工件设计了6个工位的拍摄角度——上下左右前后,每个面都拍一张,生怕漏了哪个角落的划痕。算下来单工位的检测时间从最开始的1.2秒,硬生生拉到了8秒。
我问他们,你们上下料的气缸节拍是多少?
组里的成员愣了半天,翻了下之前的设计笔记——气缸的动作时间是1.5秒。
合着你检测的速度,比上下料的速度慢这么多,工件在传送带上堆成山,这系统装到真实产线上,除了占地方还有啥用?
说实话,我刚接触这个方向的时候也犯过类似的错。总觉得检测精度越高越好,漏检率压得越低越好,直到跟着去企业现场调试,才知道产线的节拍是硬指标。你测的再准,跟不上生产节奏,整套设备的效率就上不去,老板算完账,根本不会买你的方案。
后来我们改了实训的要求。方案答辩第一周,先别谈算法精度,先报两个数:单工位的检测总时间是多少?成像系统的安装公差留了多少?答不上来的,直接打回重算。
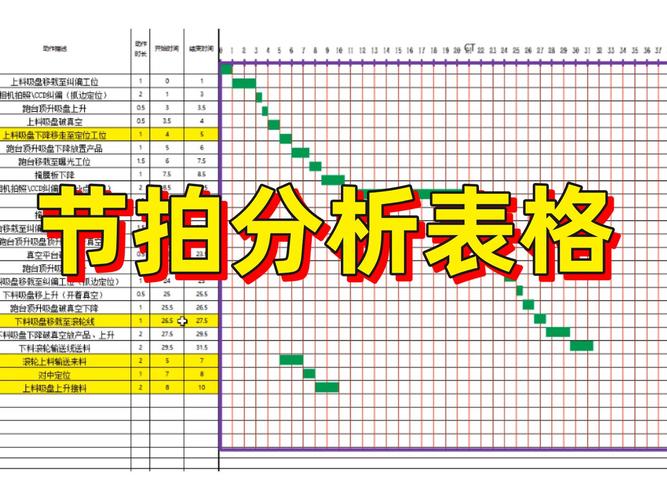 机器视觉检测工位节拍测算表手写稿
有个之前死磕“零漏检”的学生,后来重新调整了方案:只拍三个最容易出现瑕疵的面,剩下的边缘位置,靠机械治具的定位保证,检测时间压回了1.3秒,漏检率虽然没有到零,但完全在企业能接受的范围内。他说之前总觉得“零漏检”是政治正确,算完账才知道,所有的性能指标,都要跟着实际的生产需求走,不是越高越好。
最容易被忽略的细节:工件定位的机械基准
调完节拍,第三个坑就藏在治具设计里。
好多学生做治具的时候图省事,在平台上贴两个软橡胶垫当定位块,觉得视觉系统能自动找正,就算工件放偏了,软件也能自动算偏差,把尺寸测准。
真不是。
上个月带学生去参加省赛,现场就碰到过这种情况。别的参赛队做的检测系统,参数表上写的检测精度是±0.02mm,看起来特别漂亮。结果上场的时候,选手把工件往平台上一放,偏了两毫米,直接超出了相机的视野范围,系统直接触发报警,之前练了几十次的流程全卡壳。几个小孩下台的时候眼睛都红了。
视觉系统是做“检测”的,不是做“定位搬运”的。所有需要重复定位的尺寸检测,机械治具的定位精度必须先满足要求,视觉只是在这个基础上做尺寸复核、外观瑕疵识别,别把机械该干的活全甩给软件。
我跟学生说,你们做治具的时候,至少要留两个硬定位销,定位面的平面度要控制在0.01mm以内,别用软的、会变形的材料当定位基准。工件放上去,位置偏差不能超过0.1mm,这时候再让视觉系统去测尺寸,它的工作才是轻松的。
之前跟企业的人聊,见过为了省几百块治具费换软定位,最后因为误判停线损失好几万的事,算下来够做十套合格的治具。
上周三最后走的那个组,临走的时候把之前歪歪扭扭的打光支架重新调了角度,屏幕上的边缘轮廓线终于顺了。我锁实训室门的时候,走廊的灯已经灭了一半。
其实教这个方向最有意思的地方,从来不是让学生背多少算法公式、记多少行业参数。是让他们知道,一套能真的用在生产线上的机器视觉尺寸外观检测系统,从来不是某个环节的单点优秀。是打光的时候多蹲下来看一眼屏幕的反光,是算节拍的时候多翻一下气缸的参数表,是做治具的时候多拧两个定位销。
踩过的坑,比课本上的定义记得牢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:带学生做机器视觉尺寸外观检测:那些课本没写的取舍账
文章链接:https://www.yqhljx.com/list_9/4835.html
