写在前面:近3年帮8家长三角的机加工车间做这类系统的落地对接,踩过的坑比加工过的铝屑还多——有花了40万最后系统被操作工集体弃用的,有因为记录被随便篡改赔了十几万的,也有靠这套系统把客户审厂的准备时间从2小时压缩到30秒的。所有内容没有空泛的概念,全是能直接落地的细节。
别上来就谈AI,先把采集节点的边界划清楚
去年帮苏州一家做汽车变速箱壳体的厂做上线调研,厂商给的初始方案里,光单工序的人工录入项就列了21条:从主轴当前转速、切削液浓度,到夹具清洁度评分、操作工的当班状态,恨不得把操作工的每一个动作都录进系统。
结果三班倒的张师傅直接把终端往工位边一推,说”我干了18年,换个刀还要给你填3行参数?这活你爱干谁干”。
真的,别给操作工加无效工作量。
我们后来把所有采集项重新拆了类:能接PLC自动读的参数,比如主轴转速、进给量、设备运行状态,全部走硬线对接,终端上半个人工录入的按钮都不留;和质量强关联的刚性记录项,才放在人工操作页上——首件检验的三坐标测量结果、换型后的工艺参数锁定值、每批次的材质质保书扫码记录、设备点检的不合格项闭环记录。那些需要人主观判断的”夹具清洁度””当班状态”,根本没必要录,真要是夹具没擦干净,加工出来的零件尺寸超差,后续的检验环节自然会兜住,靠录个勾选框根本防不住。
这套调整其实完全符合GB/T 25482-2010《机械加工工艺信息集成系统技术要求》里提到的”数据采集最小冗余”原则,只是很多厂商为了显得功能多,故意把简单的事情做复杂。
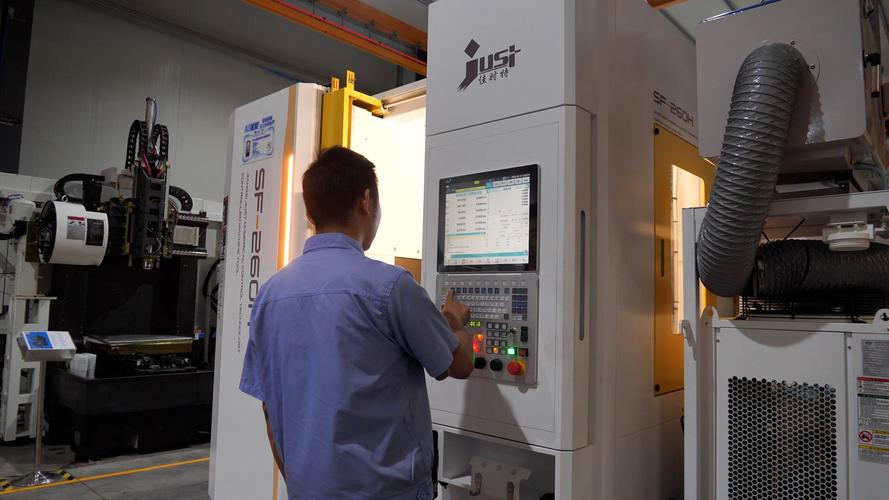
之前在无锡一家做液压阀的厂碰到过更离谱的设计:把每个工序的前置操作拆成17个强制勾选框,从”确认定位销到位”到”确认压板扭矩达标”,光点完这些按钮就要1分20秒,一个班8小时下来,光做这些无效勾选就要浪费近40分钟,没人愿意配合。我们后来改的逻辑更简单:把每个前置校验项和机床的启动信号做硬联动——定位销的接近开关没触发,机床的启动回路直接断电,系统自动记录”夹具定位完成”,根本不需要人工点。这才是全流程记录的核心:能用传感器自动采的,绝对不放在人工操作页上。
权限设计错了,再好的系统也是纸老虎
这种系统,还不如原来的纸质工艺卡。
这话是无锡那家液压阀厂的质量主管跟我说的。之前他们上的第一版系统,所有过程记录没有修改权限限制,谁都能改,改了也不留痕。去年出了个事故:一批45钢的液压阀杆,热处理后硬度检测不合格,追溯的时候发现系统里的淬火记录被人从840℃改成了860℃,根本查不出来是谁改的、什么时候改的,最后整批300件零件报废,直接损失12万。
我们后来给他们重新搭的权限逻辑,简单到没什么花架子:过程记录的修改权,只有在正式的不合格品评审流程触发后才能开放,而且所有修改操作必须永久留痕——包括修改人账号、修改时间、修改前后的数值、对应的评审单号,这些记录一旦生成,哪怕是系统管理员也删不掉、改不了。
最容易被忽略的一个细节是,所有过程记录必须和当时生效的工艺版本永久绑定。举个例子,3月15号加工的那批阀杆,当时用的是V1.2版本的工艺卡,哪怕3月20号工艺员把切削参数调整到V1.3版本,追溯3月15号的批次时,系统必须调出当时对应的V1.2版本参数,绝对不能拿最新的V1.3参数套之前的记录。之前碰到过一个很离谱的设计:所有作业记录不管对应的是哪个版本的工艺,最后全归到最新的工艺版本下面,客户查2023年6月的一批零件,系统跳出来的是2024年2月刚改的切削速度,比当时的实际值高了32m/min,根本对不上,最后还是翻了半年前的纸质存档才找到问题根因。

权限分的太死也不行。我们现在的逻辑是,操作工只能看自己当班的作业指导书、录入自己负责的工序数据,看不到其他工序的参数,也改不了已经提交的记录;工艺员可以调整作业指导书的内容,但调整后的版本必须经过工艺主管审批,才能推送到对应的工位终端上;质量管理员可以查看所有工序的记录,但没有权限直接修改记录,只能发起不合格品评审流程。就这么简单的分级,没有什么复杂的角色矩阵,一线员工也能很快搞懂。
别信“全流程打通”的营销话术,先把断点补上
很多厂商在做方案的时候,张口就是”从订单下达到成品出库全流程打通”,结果真上线了才发现,到处都是断点。
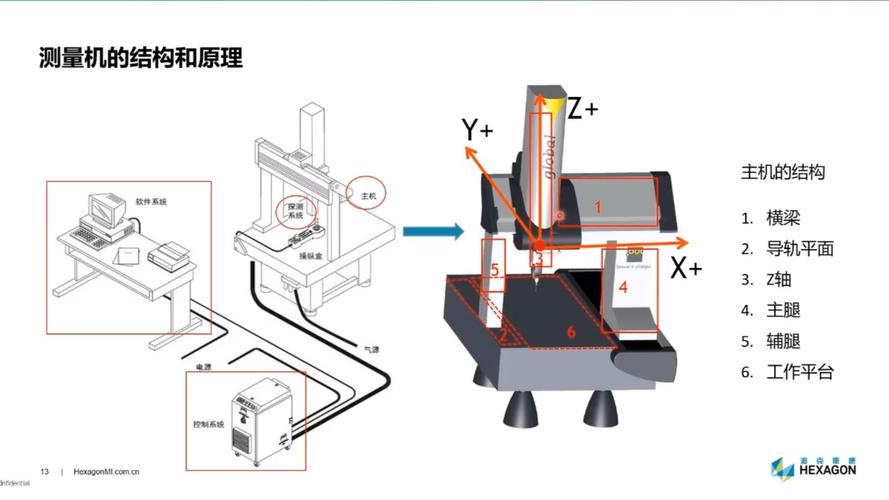
第一个断点在毛坯入厂:供应商给的质保书是纸质的,要人工扫码录系统,工人忙起来就忘,最后系统里的零件档案根本没有对应的材质信息。第二个断点在工序转序:上一个工序做完,要在系统里点”转序”,下一个工序的操作工才能看到任务,经常有人忘点,导致下一个工位等半天以为没活干。第三个断点在检验环节:三坐标的测量数据存在测量室的电脑里,和记录系统完全脱节,要人工抄到系统里,抄错数的情况隔三差五就出现。
我们在常州一家做精密齿轮的厂就碰到过这种坑:之前人工抄三坐标数据,把一个齿形精度的0.012mm错抄成0.12mm,导致一批齿轮装到客户的变速箱里,跑了半个月就出现明显的啸叫噪音,前后赔了快20万。
补这些断点根本不需要什么高科技,就是靠流程的刚性绑定。比如毛坯入厂的质保书,我们和所有供应商约定,供货时必须带系统可识别的二维码,入厂的时候扫一下,系统自动把材质牌号、炉批号录入到对应订单的档案里,扫不出来的,仓库直接拒收。转序的环节,我们把每个工位的任务看板直接装在设备边上,上一个工序没点转序,看板上根本不会显示下一个工序的任务,到了计划的转序时间还没操作的,系统自动给上一个工位的组长发提醒,不用车间主任天天在现场盯。检验的环节,直接把三坐标的测量软件和记录系统做API对接,测量完成后,合格的报告自动同步到对应零件的过程档案里,不合格的自动触发不合格品评审流程,根本不用人工抄数据。
那个常州厂的车间主任后来跟我说,现在最大的变化根本不是什么”管理效率提升”这种虚话。之前客户来做二方审厂,要查某一个批次零件的所有过程记录,得翻三个铁皮柜子的纸质档案,找两个小时才能凑齐一套;现在直接输入批次号,30秒就能把从毛坯入厂到成品出库的所有记录导出来——不管是当时的工艺参数、检验数据、操作人是谁、设备当时的点检状态,全在里面。上次出了那个齿轮噪音的问题,根本不用挨个找操作工问当时是怎么干的,直接看系统里的记录,哦,原来当时换了一批新的切削液,浓度从8%降到了5%,导致齿面粗糙度超了差,之前谁会特意记切削液浓度这种小事?
说真的,我见太多厂花了几十万上这类系统,最后变成了摆设在办公室电脑里的花架子——每天下班前让操作工补录当天的数据,补的全是凑数的假记录,这种系统上了还不如不上。
本质上,数字化作业全流程过程记录系统的核心,从来不是什么高大上的数字孪生、AI智能分析,就是把之前散在纸质卡、老师傅脑子里、设备本地电脑里的真实作业记录,原原本本存下来。不篡改、不遗漏、不增加一线员工的无效负担。
毕竟你花大价钱建的系统,最后要是一线员工都偷偷绕过它干活,那钱真的就白花了。
