上周三的温锻实训课,我靠在实训台边,看着学生举着刚打出来的45钢坯料,表面裂得像晒透的田埂。
真的。
之前带了快十年课,每次上温锻单元,实训台边上堆的废件能装半筐。学生总皱着眉说,课本上写的温锻区间明明白白,怎么打出来的件不是裂就是氧化皮厚得掉渣。
课本上的温锻区间,是给量产线留的安全冗余
最开始我也跟着课本念参数,让学生照着700-850度的区间选温度。直到后来翻了量产线的工艺手册才反应过来——那个区间是给连续生产的自动线留的,人家的炉子是全密封的,取料是机械臂,从坯料出炉到贴模的时间不到1秒,模具是全天保持300度恒温的。
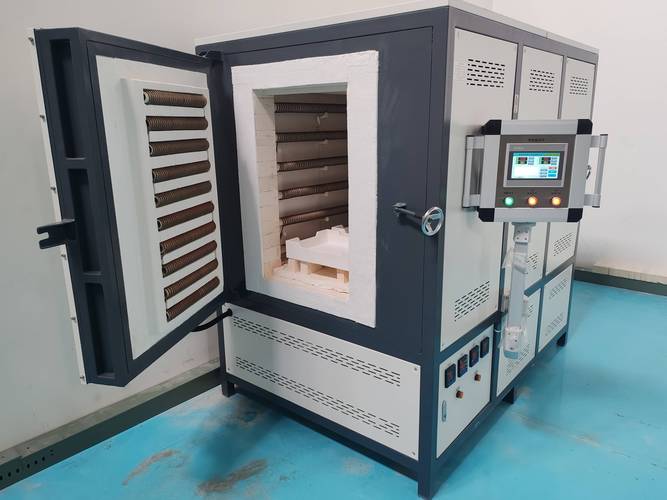
我们教学用的是什么?是开门就掉温的小型箱式炉,学生用夹钳夹着坯料,走3秒到模具边,冷模具贴上去的瞬间,坯料表层温度直接掉100度。之前有个学生严格按课本选了750度,打出来的件裂得七零八落,还委屈巴巴地说自己没选错参数。
那之后我把教案里的固定温度区间全划掉了。之前总觉得,把参数给学生,他们照着做就行,结果呢?实训结束,半筐废件,还有学生在报告里写,温锻就是冷锻和热锻之间的鸡肋工艺,精度不如冷锻,氧化皮比热锻少不了多少。我盯着那行字愣了好久。
学生最容易漏的,是模具和坯料的温度差
后来翻了几十份学生的课程设计才发现,大家的卡点根本不是记不住温度区间,是完全忽略了两个核心变量:坯料贴模瞬间的实际温度,还有模具预热温度。
大部分学生算变形抗力的时候,只会查材料在设定炉温下的数值,完全不算开门的热损失、夹钳的导热、空冷的温降,更想不到冷模具贴上去的瞬间,表层金属因为激冷产生的内应力,会直接把表面拉裂。
上次有个男生,之前连续打了五件全裂,后来自己琢磨着提前把模具搁在炉口烘了十分钟,坯料取出来的时候裹了半层石棉布减少散热,打出来的件表面亮得很,连氧化皮都没有。他举着件跑过来的时候,额头上全是汗,眼睛亮得像捡了漏。
还有个学生做同步器齿套的温锻工艺设计,模具材料选了普通Cr12,预热温度写的50度。我指着设计书问他,坯料800度贴上去,模具表面瞬间温差750度,打十件模具就会因为热疲劳崩裂。他才反应过来,原来模具预热温度不是随便填的凑数数字,是要和坯料的热损耗核算完全匹配的——预热低了,坯料激冷开裂,模具温差太大崩裂;预热高了,模具本身的强度掉得快,寿命缩得厉害。
别把温锻当冷锻和热锻的中间凑数工艺
说实话,之前我自己也有这个误区,觉得温锻就是个折中选项:冷锻变形抗力大,需要的设备吨位高;热锻氧化皮厚,后续机加工余量大;温锻夹在中间,两边的好处占一点,两边的缺点也沾一点。直到接了个企业的小项目,才真正摸到温锻的核心优势。
那家企业之前做风电锁紧盘,一直用热锻工艺,每件后续磨平面要耗两个多小时。我们换了温锻参数,坯料选800度,模具预热到250度,打出来的件平面度直接达标,氧化皮一擦就掉,省了一大半机加工时间。当时企业的工程师翻来覆去摸那个件,说从来没想过温锻能做到这个精度。
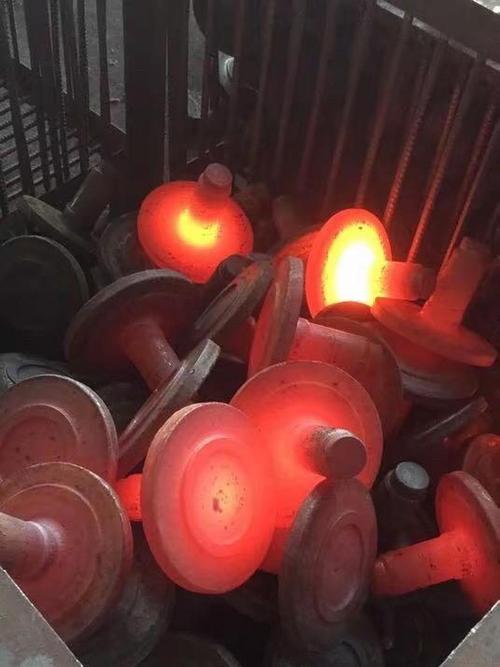
现在上温锻的第一节课,我不先念定义,先把那堆裂的、氧化皮厚的废件摆到讲台上,再把那个做成功的同步器齿套放旁边,让学生自己猜三个件的温度差了多少。学生猜来猜去,最多猜个100度,其实裂的那个是650度,氧化皮厚的是900度,成功的那个是800度——差的那150度,出来的件完全是两个东西。
上次有个学生追着问,老师有没有万能的温度公式?我直接把他拉到测温枪旁边,让他每打一件就测一下坯料夹到模具上的实际温度。告诉他,没有什么万能公式。课本上的区间是给量产线留的安全冗余,我们做小批量试制,做课程设计,就得把所有的热损耗算进去,不然写在设计书上的参数,拿到车间里就是一堆废铁。
上周实训结束,之前说温锻是鸡肋的那个学生,磨磨蹭蹭走到我旁边,说原来温锻不是凑数的,之前就是没算那点温降,才打出来一堆废品。我没说话,把那个亮堂堂的齿轮坯递给他。他指尖碰到表面的时候愣了一下——没有氧化皮的糙感,滑得像抛过光。
下次上课,我准备把那堆裂的废件直接摆到第一排的桌子上。让每个进来的学生先摸一摸,再去翻课本上的温度区间。
