上周三的实训课,我把上次带学生做的等温锻造钛合金轮毂试块摆在实验台边,刚转身去拿游标卡尺,就听见后排有人嘟囔,说这玩意儿跟外面冷锻出来的没差啊,还费了那么久的模具预热时间。
我没回头。
换做以前我可能会停下来跟他掰扯原理,那天没有——我太清楚这种感受了,我刚接触这个工艺的时候,也觉得所谓的等温锻造,不过是把模具加热到跟坯料差不多温度的“慢动作锻造”,有啥了不起的。
学生卡壳的根本,从来不是参数表
之前的教案里,我总把等温锻造的核心参数列成清晰的表格:模具温度比坯料低30到50度,变形速率压到0.01s-1到0.1s-1,保压时间根据坯料厚度算到秒。学生抄得飞快,记的笔记比谁都整齐。
真到实操环节全露馅。
上次有个学生为了凑参数,把加热棒功率开到最大,模具温度飙到920度,TC4坯料直接粘在模腔里,撬下来的时候模腔都掉了块渣。
我站在旁边,太阳穴突突跳。
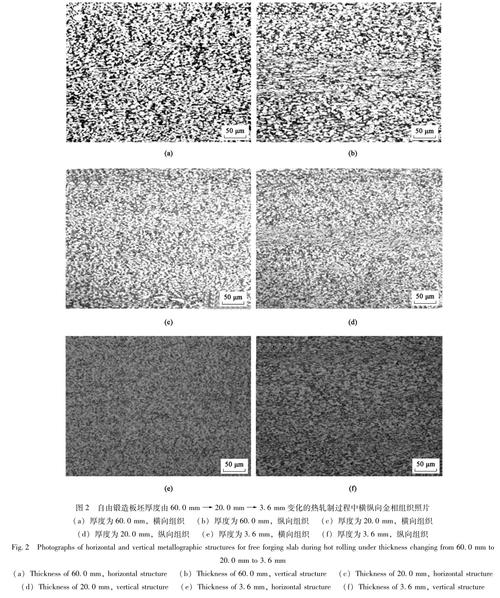
之前我总觉得,只要把温度场分布的公式讲透,把每个参数的取值范围说清楚,学生自然能做对。结果呢?他们根本没搞懂,等温锻造要控温的核心,是要让整个变形过程里,坯料从表面到心部没有温度差——不会一压就因为表面先冷下来结了硬壳,把裂纹扯得满试块都是。我之前花三节课推导温度场公式,远不如那次粘模事故的冲击力大。
后来我在教案里加了个十分钟的小环节:让学生自己拿测温枪,在压模前、保压10秒、保压30秒三个节点,分别测坯料心部和表面的温度差,测完再上压机。就这么一个小改动,后面两个班的试块,表面开裂的比例直接掉了七成。说实话,教了这么多年书,我现在越来越怕那种“参数全对但原理全错”的学生。
被我忽略的模具成本账
之前的教学设计里,我根本没把模具损耗当回事。总觉得实训嘛,用现成的模具就行,学生只要把成型的形状做对就算完成任务。
直到上个月,负责模具车间的张师傅找我,说这学期我们做等温锻造实训,已经坏了三副热作模具钢的模腔,每副加工费快两万。
我当时愣在原地。
之前有个学生做课程设计,选了普通Cr12MoV做等温锻造的模具材料,我当时批的时候只写了“材料耐热性不足”,根本没算过这种钢在900度下撑不过三次成型就会模腔塌陷的实际成本。我那时候真的是,站在设计层面飘着,根本没落地到生产端的实际逻辑。

后来我把张师傅给的模具损耗记录打出来,课上传着给学生看。之前总想着把变形量压到最大、把成型时间缩到最短的那几个学生,看完记录之后,主动把自己的设计参数改了——把变形速率从0.1s-1调到0.02s-1,还给模具加了个缓慢冷却的步骤,怕压完之后直接水冷,把模腔激裂。
等温锻造本来就是为了加工那些难变形的材料,钛合金、高温合金,这些材料冷锻的时候变形抗力大,容易裂,才需要靠加热模具来降低成型难度。要是设计的时候只想着成型精度,不算模具的长期高温损耗,再好的零件性能,也没法用到实际生产里去。
那些没必要的“完美参数”执念
我自己读研究生的时候,跟着导师做等温锻造实验,总追求所谓的“最优参数”。要把温度差、变形量、保压时间全调到理论值的最优解,做出来的试块,组织均匀,性能达标,拿出去发论文当然好看。但实验周期拉得极长,压一个试块要三个多小时。
后来带学生做课程设计,发现好多学生抄我当年的实验报告,把参数原封不动搬上去,根本不管实际生产里的节奏。
我问过一个交了这类方案的学生,你算过没有,按你设的120秒保压时间、0.005s-1的变形速率,每台设备一小时能做几个零件?他蹲在走廊里算了五分钟,抬头说,连两个都做不到。
我没说啥。
等温锻造从来不是要追求绝对的性能最优,是要在零件成型质量、生产效率、模具寿命三者之间找设计平衡点。比如做民用的钛合金自行车架,根本不需要把保压时间拉到那么长,只要材料组织均匀,没有裂纹,强度够用就行,把生产效率提上来,成本降下去,这个设计才是真的能用的。
上周收的课程设计作业里,有个学生在备注里写,之前觉得等温锻造就是书本上离自己很远的高端工艺,现在才知道,这里面全是日常设计里要抠的小细节。
我看到这句话的时候,把之前摆在实验台边那堆有点瑕疵的试块,全收到了教具柜里。
下次上课,就拿这些不是完美试样的试块给学生看。
