这篇内容不扯教科书上的空洞定义,只聊你做密封薄壁件、储能结构设计时真正会碰到的参数坑、选型错、返修难的实际问题,所有数据都来自近3年我跟车间工艺组一起盯过的17批次试制件,没有套话。
上周跟整车厂的结构组小周撕了半小时——他给新能源电池包的冷却板选了普通连续电阻缝焊,试模出来的漏率直接超了IP67要求的3倍,整批200件全废。
你以为的缝焊,根本不是车间里实际跑的那种
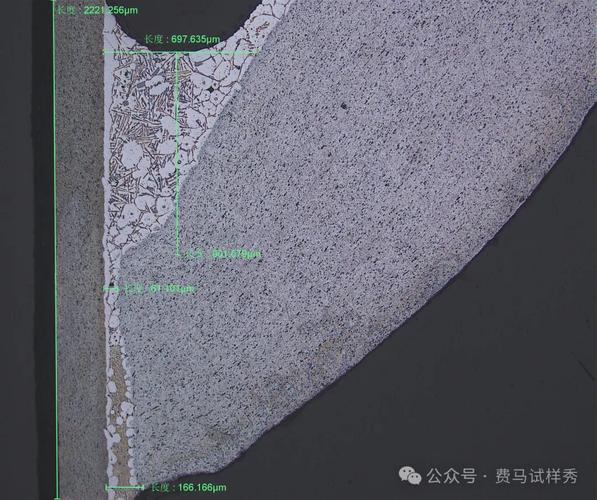
很多刚入行的工程师总觉得,缝焊不就是把点焊的焊点挨得近一点吗?差远了。按照GB/T 15117-1995《电阻缝焊方法及代号》的规范,要达到完全密封的效果,相邻焊点的重叠率必须控制在30%-50%,要是重叠率低于20%,焊缝上全是肉眼看不见的微通道,气密测试根本过不了。之前碰到个刚毕业的小孩,把焊点间距设成6mm,0.8mm的镀锌板焊出来的焊核直径才4mm,重叠率直接是负数,整批冷却板通氦气测试,漏率比要求高了10倍,拆开来数焊点,全是一个个分开的小圆点,跟撒了一排芝麻似的,根本连不成连续的密封带。
更有意思的是,教科书里总说缝焊要保证足够的焊透率,好像焊得越深越好。实际上,合格的缝焊接头焊透率只要达到板厚的20%-80%就算合格,焊得太深反而容易出问题。之前做汽车镀锌燃油箱的时候,我们一开始给车间提的要求是焊透率不低于50%,车间师傅当场就皱眉头——0.8mm的镀锌板,焊透率到50%意味着焊核要扎到0.4mm深,稍微电流不稳就直接把板烧穿,形成连续的针孔,漏率反而下不来。
真的。
还有个没人愿意主动提的细节——滚轮电极的磨损。一开始我们根本没把这个当设计输入,直到第一批500件油箱做出来,过气密测试的时候有12%的漏点都在焊缝位置。拆开来挨个查才发现,焊到第300件的时候,滚轮表面的硬铬镀层掉了,跟板材表面的锌层粘在一起,结了一层厚厚的锌瘤,根本压不紧板材,电流传导也不均匀。说起来都丢人,当时为了修这个滚轮,车间师傅连磨床的精度都调到0.01mm,连续熬了两个通宵。

不过话说回来,缝焊的密封效果确实是所有薄板焊接方式里性价比最高的。你要换激光焊,成本是缝焊的3倍还多,而且激光焊对板材的装配间隙要求太高,间隙超过0.1mm就焊不透;缝焊的话,只要间隙不超过板厚的15%,都能通过滚轮的压力把板材压合在一起焊牢,特别适合大批量生产的场景。
不同板厚组合下的选型死线,真的不能随便凑
很多人设计的时候根本不区分缝焊的类型,默认所有缝焊都是滚轮一直转、电流一直通的连续滚缝。这在厚板上可能没问题,碰到薄板或者异种材料,铁定出问题。比如0.5mm的304不锈钢换热片,要是用连续滚缝,电流一直通着,焊缝位置的热量散不出去,很容易把板材烧穿,焊道上全是飞溅的焊渣,宽窄差最大能到1.2mm。这时候就得换步进式缝焊——滚轮走一段、停一下,电流在滚轮停转的时候通,焊完一个重叠焊点再走下一段,这种工艺的焊透率均匀性比连续滚缝高40%都不止。
之前给储能柜的不锈钢冷却板做设计的时候,我们一开始图省事选了连续缝焊,试出来的焊缝歪歪扭扭,气密测试1.2MPa保压30秒,漏点多到数不过来。后来改成步进缝焊,把焊点间距设成2.5mm,焊接电流调到8kA,滚轮压力设成2.2kN,出来的焊缝宽窄差直接控制在0.3mm以内,保压测试的漏率比要求低两个数量级。
差一点就废了。
还有个容易踩的坑是镀锌板的焊接参数。锌的熔点才419℃,比钢的熔点低了一千多度,要是直接把普通碳钢的焊接参数套上去,电流稍微大一点,焊缝位置的锌层全被汽化了,耐腐蚀性能直接掉一个等级。按照QC/T 29089-1992《汽车汽油油箱缝焊技术条件》的要求,焊后焊缝位置的锌层残留率不能低于30%,不然盐雾测试24小时就开始生锈。我见过太多工艺员直接把老参数导进设备,出来的焊缝跟个锈迹斑斑的大疤似的,客户那边过不了盐雾测试,整批货都要返厂。
设计阶段就该堵上的缝焊返修漏洞
很多设计师在图纸上只标了焊缝的位置和密封要求,根本没考虑如果出现漏点怎么返修。要知道,缝焊的焊缝是连续的,要是有一个肉眼看不见的针孔漏点,你要是用氩弧焊补,薄板材受热一变形,平整度直接超差;要是用锡焊补,耐油性、耐腐蚀性又达不到要求,用个两三年就漏。之前做乘用车燃油箱的时候,我们一开始没留返修的工艺余量,出现漏点的时候,车间师傅只能用锡焊补,结果不到一年就有客户反馈油箱渗油,整批产品都被召回。
后来改设计的时候,我们在焊缝两侧留了3mm的压边余量,真有漏点的话,可以用微型手持缝焊头沿着漏点位置补焊,补完之后的焊缝强度跟原来的焊缝差不了多少,漏率也能达标。还有个细节,千万别把焊缝位置设在离折弯边太近的地方——之前做空调冷凝器边板的时候,我们把焊缝设在离折弯边4mm的位置,缝焊的时候滚轮2kN的压力压上去,折弯位置的板材本来就有加工硬化,一压就裂,10个件里有3个开裂。后来把焊缝位置移到离折弯边8mm,开裂率直接降到0。
当然也不是所有薄板都适合用缝焊。板厚超过3mm的碳钢,你再硬上缝焊,滚轮的压力根本压不牢两层板材,焊出来的焊缝根本不密封,这时候就该换二氧化碳气体保护焊,别为了省成本硬撑。
前几天小周找我要之前整理的缝焊参数表,我把所有踩过坑的备注都标在后面了——哪个参数容易焊穿,哪个板厚组合容易粘滚轮,哪个位置容易变形,全标了。毕竟做工艺设计的,谁都是从一堆废件里攒出来的经验,对吧?
